Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
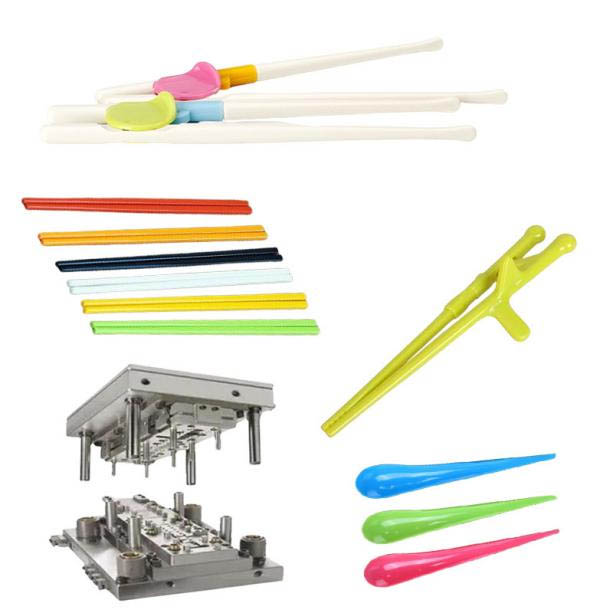
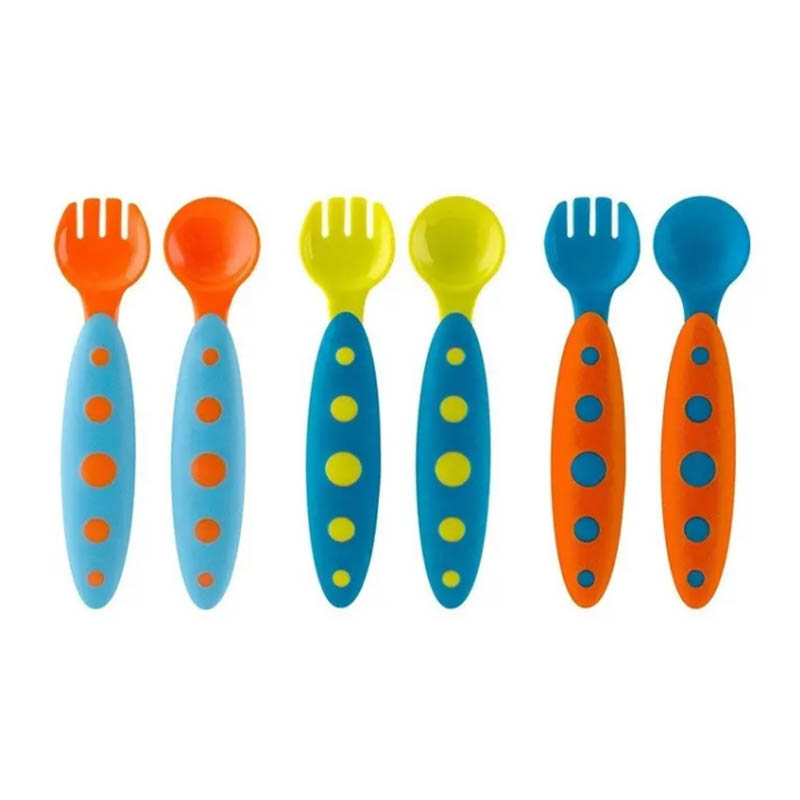
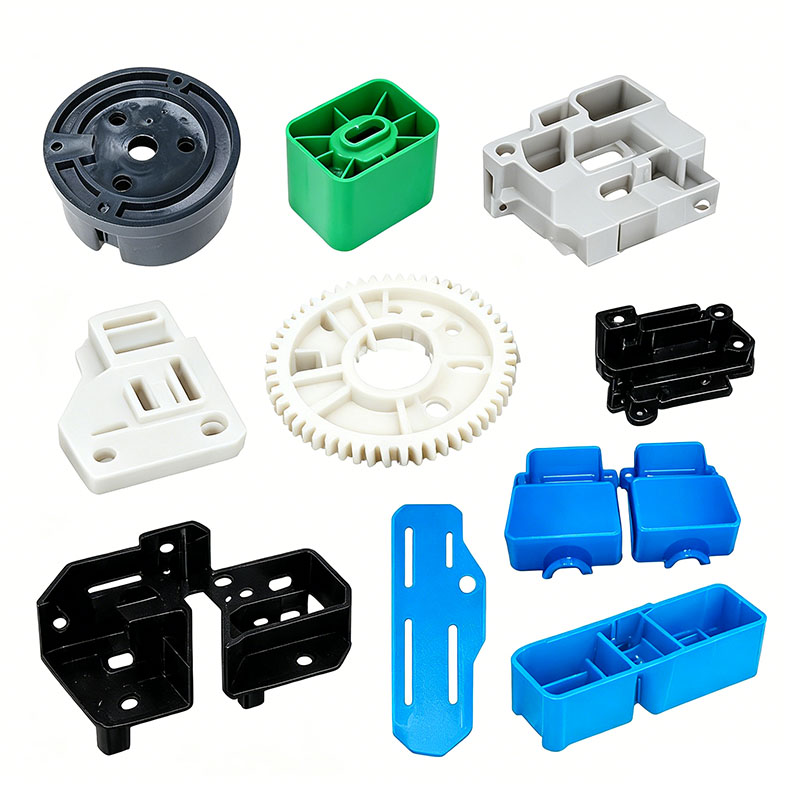
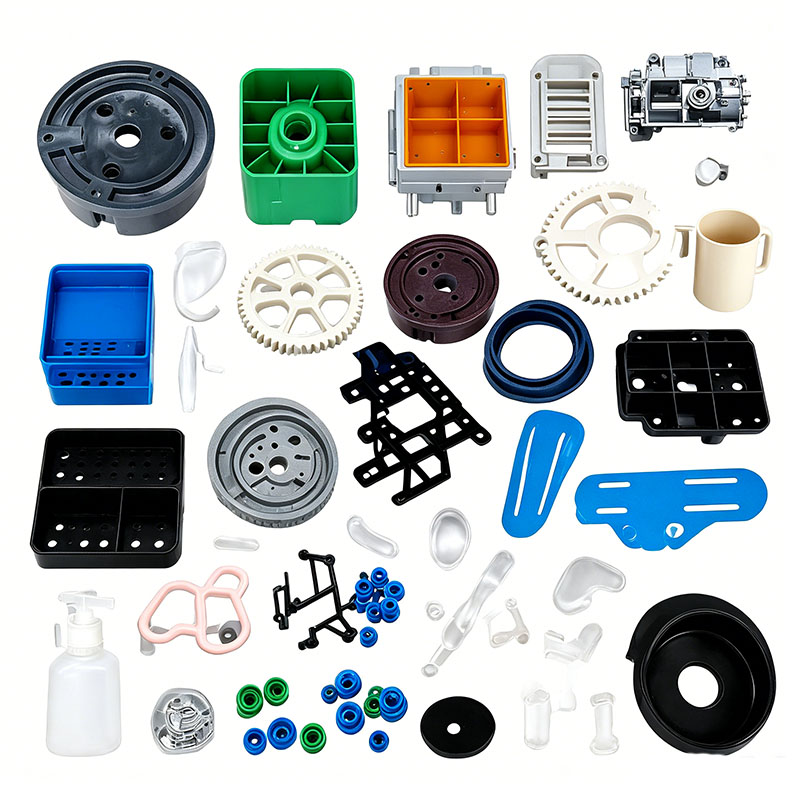
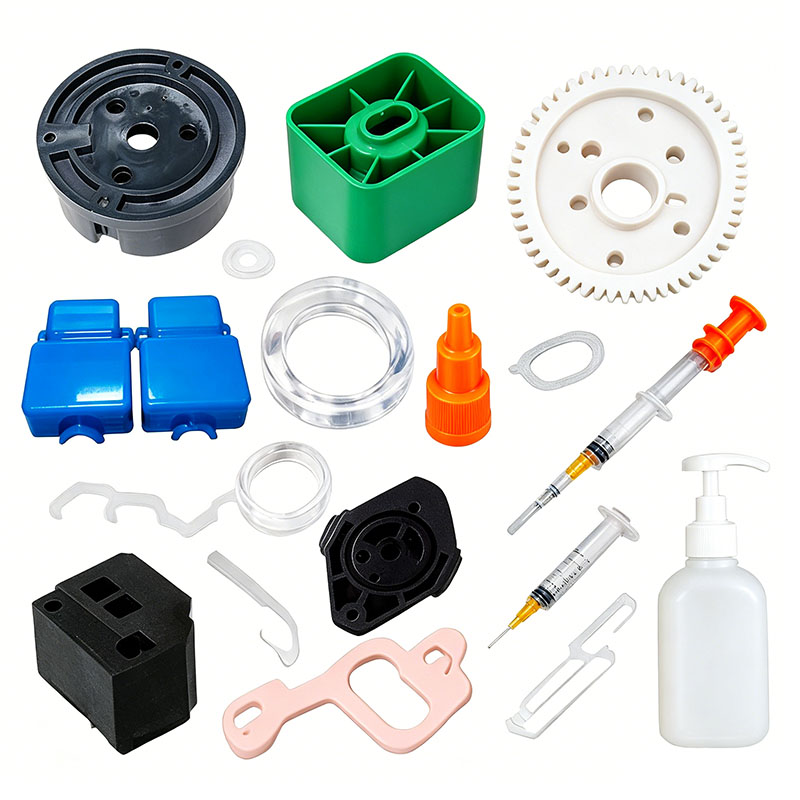
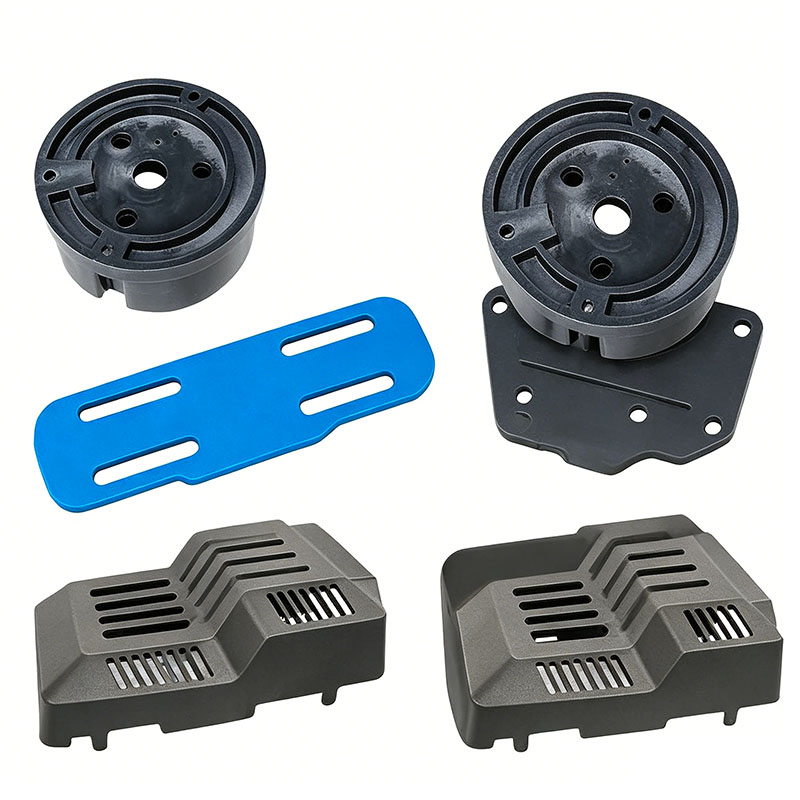
Formgjutning av små plastformdelar
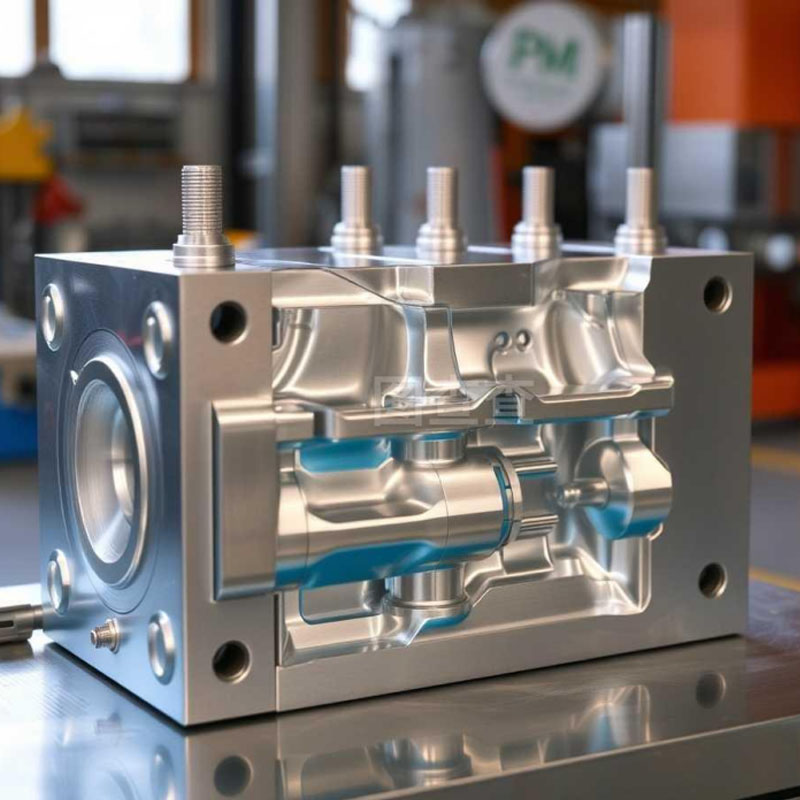
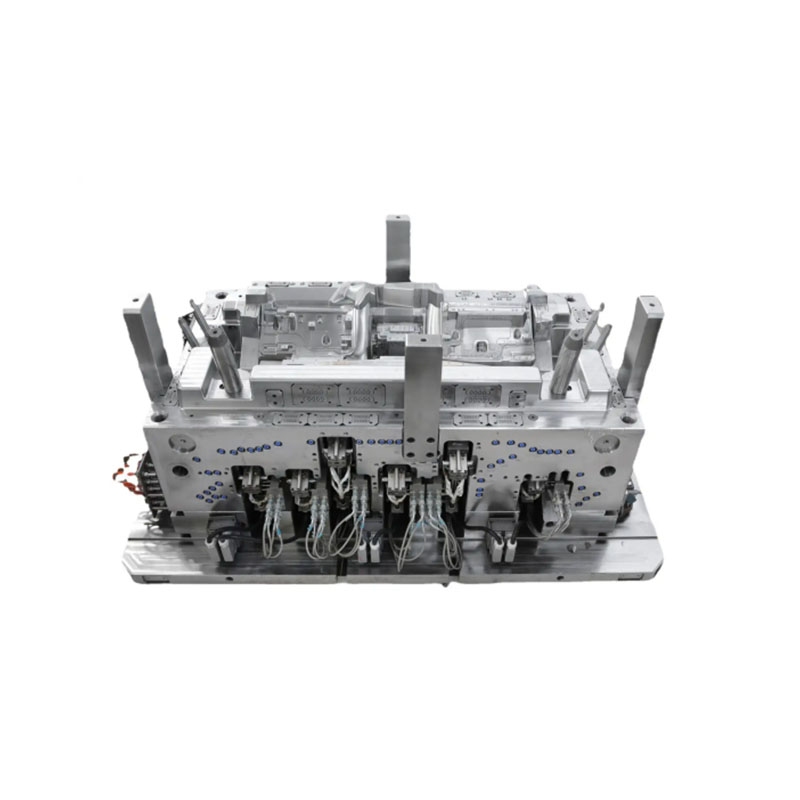
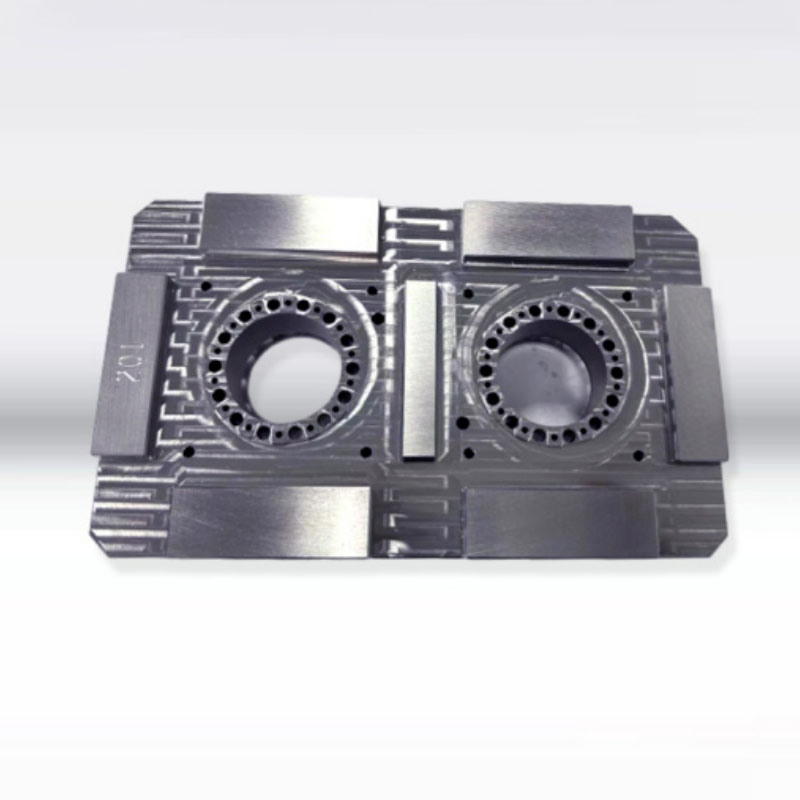
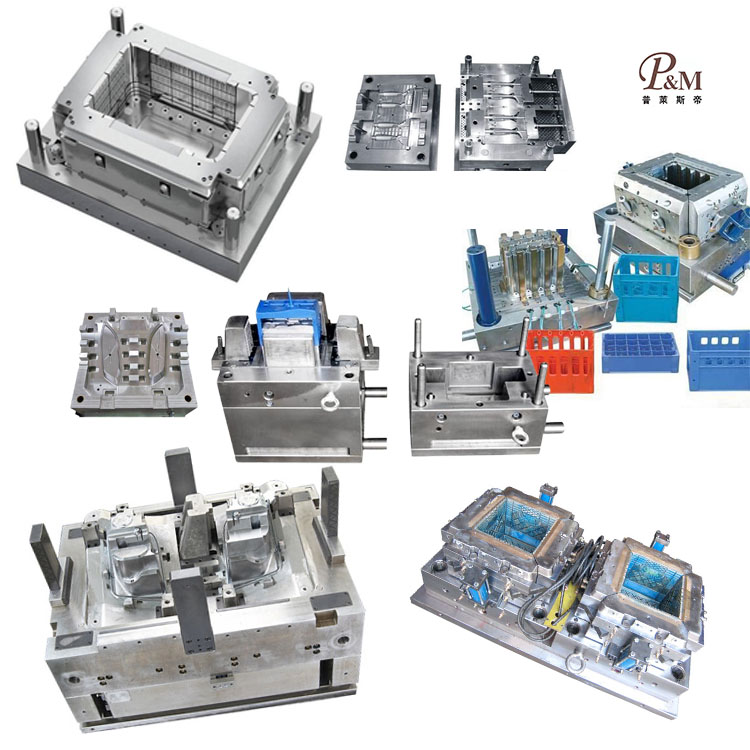
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknik för formtillverkning och kan anpassa små plastgjutningsdelar. Vi tillhandahåller professionella skräddarsydda gjutningstjänster för små plastgjutningsdelar, och vi är en professionell tillverkare av gjutning av små plastgjutdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av små plastgjutningsdelar kan vår fabrik tillhandahålla one-stop-service. Vi har design- och produktionskapacitet relaterade till gjutning av små plastformdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra teknologier.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda små plastgjutningsprodukter för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutningsprodukter av små plastformdelar kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
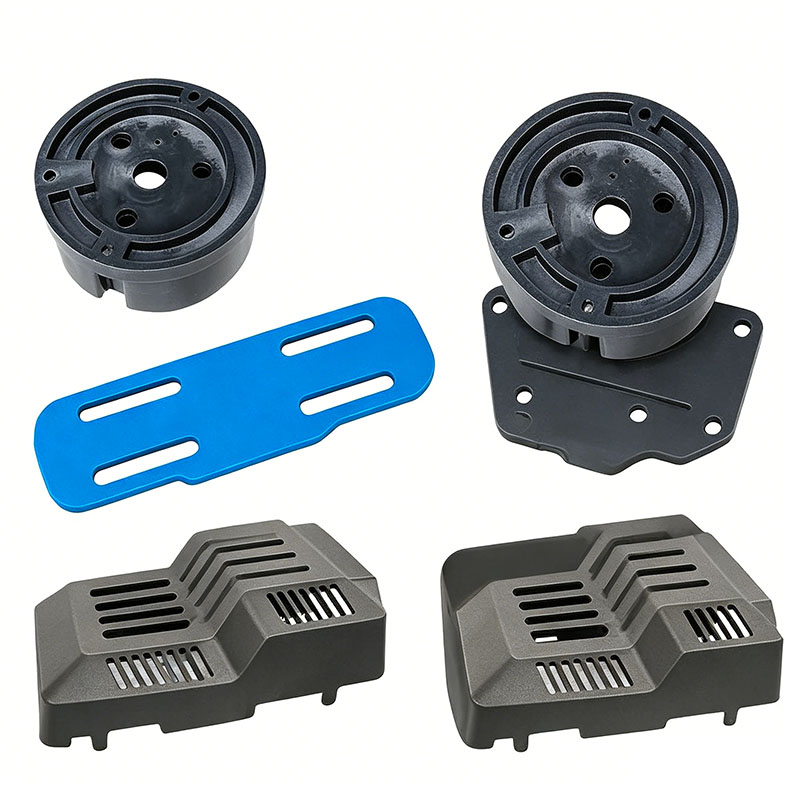
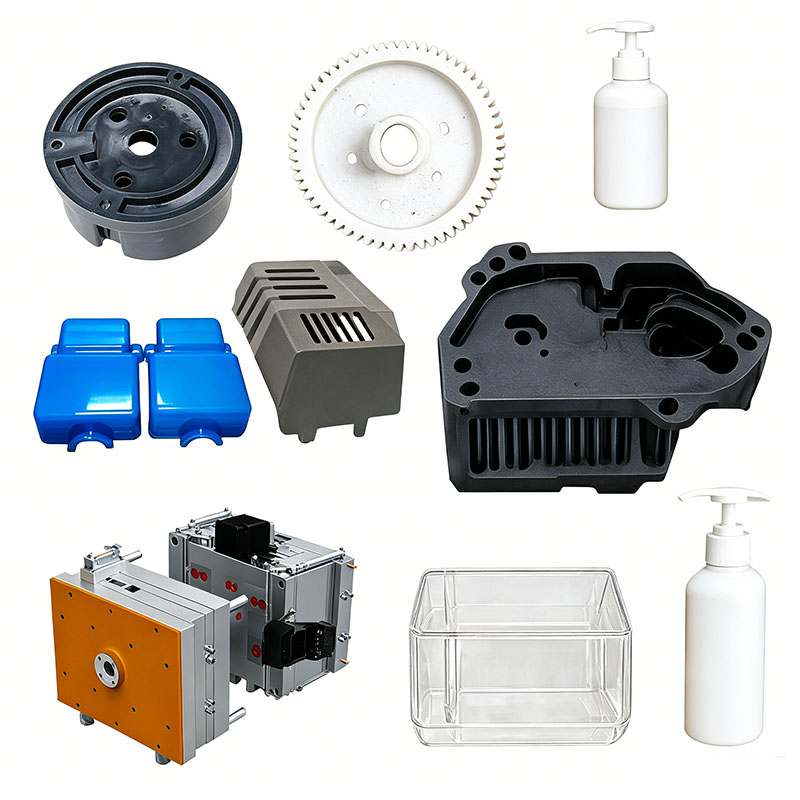
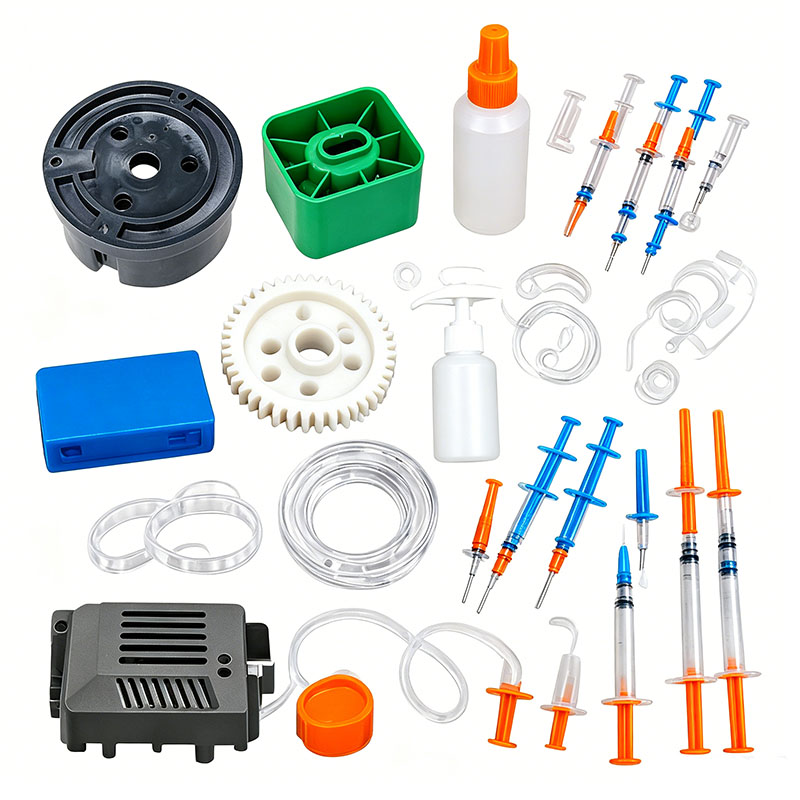
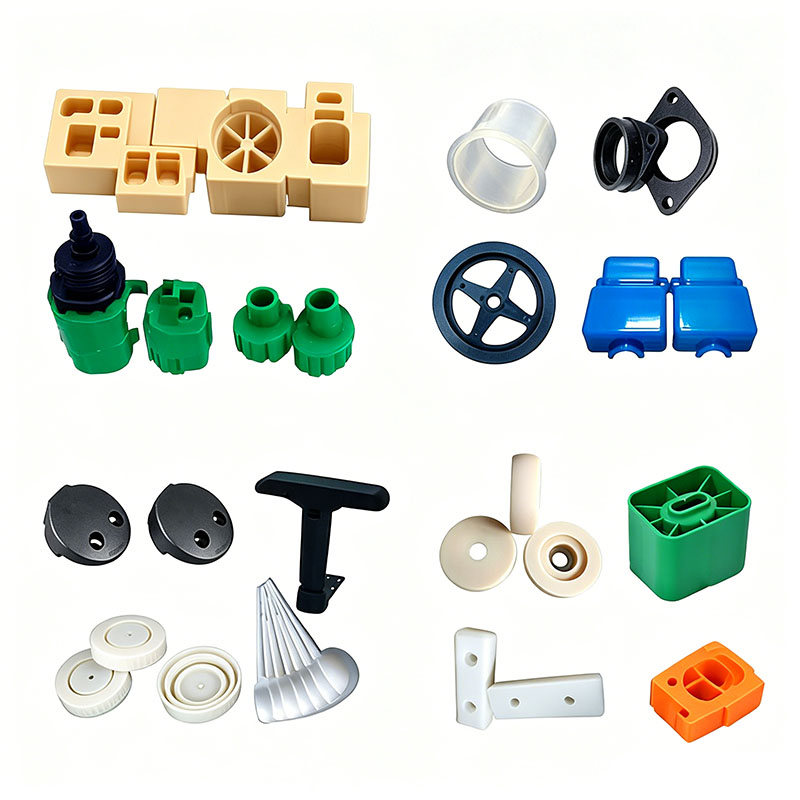
Små formsprutade delar avser i allmänhet lätta, kompakta plastkomponenter med väggtjocklekar på 1–2,5 mm, vanligtvis tillverkade med formar med flera hålrum (8, 16, 32 eller fler hålrum). Exempel inkluderar elektroniska anslutningsterminaler, snäppfästen, packningar, växlar, brytarbaser, ledningshylsor, fästen för små apparater, metall-plastbussningar, leksakskomponenter och utrustningstätningspluggar. Dessa delar kännetecknas av korta smältflödesvägar, snabba fyllningshastigheter, begränsat ventilationsutrymme, ömtåliga ejektorstift som är benägna att stansa igenom delen och stränga krav på dimensionskonsistens över satser. Vissa precisionskomponenter måste också uppfylla specifika kriterier vad gäller monteringstoleranser, slitstyrka, flamskydd, vattentäthet och temperaturbeständighet. Formningskontroll fokuserar på fem kärnområden: torkning av råmaterial, formbalansering med flera kaviteter, höghastighetsfyllning och ventilering, precisionstemperaturkontroll för att minimera deformation och skydd under mikroutkastning. De viktigaste formningspunkterna för varje modul beskrivs nedan.
I. Förbehandling och gjutning av råmaterial
Även om små delar kräver minimalt med material per skott och involverar korta skruvuppehållstider, kan förhållanden med hög skjuvning lätt leda till materialnedbrytning, fiberexponering och silverränder; Därför får inte standarderna för förbehandling av råvaror äventyras.
Råvaruval och ommalningshantering
ABS eller modifierad PP väljs för allmänna kosmetiska delar; POM eller PA6 förstärkt med glasfiber används för precision slitstarka växlar och glidande snäpppassningar; flamskyddande PA eller PC/ABS används för elektroniska kontakter och brytarbaser; och PC används för små genomskinliga linser och indikatorskydd.
Det är strängt förbjudet att använda omslipning (sprue/runner-skrot) för små precisionsbärande delar och flamskyddade elektroniska komponenter, eftersom föroreningar och nedbrutna molekyler i omslipningen kan äventyra strukturell styrka och flamskyddsegenskaper. För standarddekorationsdelar måste tillsatsförhållandet för omslipning hållas under 10 %; materialet måste vara jämnt granulerat och siktat för att avlägsna grova partiklar, vilket förhindrar ojämn fyllning över flera hålrum. Lågblommande mögelsläppmedel används i materialblandningar för att förhindra ytblomning eller monteringsstopp vid delarnas snäva tolerans mot varandra. Glasfiberförstärkta material blandas vid låga hastigheter för att minimera fiberbrott och säkerställa konsekvent slitstyrka i de färdiga delarna. **Användarriktlinjer för materialblandning**
Använd en liten vertikal mixer med en hastighet på 250–300 rpm; en blandningstid på 5–8 minuter räcker – långvarig blandning är onödig. Blanda små delar av olika färger separat och kontrollera exakt masterbatchförhållandet för att förhindra batch-till-batch-färgvariationer. Förvara flamskyddande material och nylon separat; blanda dem inte med PP eller ABS för att undvika att kompromissa med materialegenskaperna. Förslut blandningstrumman efter bearbetning för att utesluta damm; fint damm som kommer in i en form med flera hålrum kan lätt orsaka blockerad ventilation och svarta fläckar på produkten.
**Obligatoriska krav på torkning och avfuktning**
PC, PA och PC/ABS är mycket hygroskopiska; även små bubblor kan orsaka dielektriskt sammanbrott i elektroniska komponenter eller strukturella fel i lastbärande delar. Torka PC vid 110°C i 4 timmar, PA6+GF vid 110°C i 4 timmar och ABS vid 80°C i 3 timmar. PP och POM har låg vattenabsorption; torka dem helt enkelt vid 60°C i 1 timme i fuktiga miljöer för att avlägsna ytfukt. Med tanke på den lilla magasinkapaciteten hos små maskiner, torka råmaterial i små partier för att undvika återupptagning av fukt under långvarig lagring; torka om materialet om maskinen har varit inaktiv i mer än en timme.
**II. Design och maskininställning för små formar med flera hålrum**
Formar för små delar har vanligtvis layouter med flera kaviteter. Viktiga utmaningar inkluderar att balansera smältflödet över kaviteter, ventilera smala områden och förhindra att fina ejektorstift slår igenom delen.
**Mögelstål och struktur**
För smådelar med kosmetiska krav, använd 718H eller S136 spegelblankt stål för att säkerställa en repfri yta efter polering. Applicera nitreringsbehandling på formar för glasfiberförstärkta eller POM-delar för att motstå höghastighets smälterosion. Designa alla hörn med en radie på minst R0,5; skarpa hörn i små delar skapar stresskoncentrationer som gör dem benägna att knäppa. Bibehåll passningsnoggrannheten inom ≤0,01 mm för att eliminera fina blixtar som kan störa monteringen.
**Runner Balancing Design (Core of Multi-Cavity Moulds)**
För formar med 16 hålrum eller 32 hålrum, använd ett balanserat skensystem där skenornas längder och diametrar är identiska för alla hålrum; detta förhindrar problem som korta bilder (underfyllning) eller blixt (överfyllning) i specifika hålrum. För små delar är punktgrindar eller sidogrindar att föredra; deras små dimensioner minimerar behovet av eftergjutning. Precisionsväxlar använder ubåtsportar som automatiskt klipps av, vilket förbättrar automationseffektiviteten.
Optimering av kylning och ventilation
Små delar har tunna väggar och svalnar snabbt, men fina revben och räfflor är benägna att ansamlas värme och sjunka märken. Formen använder ett tätt nätverk av fina kylkanaler placerade nära hålrummen för att säkerställa enhetliga formtemperaturer. En formtemperaturregulator ger exakt reglering: 50–60°C för ABS, 80–90°C för POM och över 80°C för glasfiberförstärkt nylon.
Små delar är mycket känsliga för gasinneslutningsdefekter. Oberoende ventilationsöppningar (0,010–0,012 mm djupa, 3–5 mm breda) skärs för varje kavitet, och ventilationsinsatser läggs till vid ribbor, svetslinjer och flödesändlägen för att underlätta snabb gasevakuering under höghastighetsfyllning, vilket förhindrar bränning, korta skott och spröda svetsar.
Skydd av utkastsystem
Ejektorstift för små delar har små diametrar (φ1–φ3 mm); höghastighetsutkastning riskerar att slå igenom delen eller orsaka stressblekning. En kombination av flera fina stift, hylsutkastare och platta ejektorer används, med stift placerade på tjockväggiga områden bort från kosmetiska eller passande ytor. En tvåstegs utstötningshastighetsprofil – långsam initial frisättning följt av snabb utkastning – används för att minimera lokal stress. För smala, hylsliknande delar tillsätts ejektorblock för att förhindra böjning eller deformering under urformningen.
Mögeldriftsättning
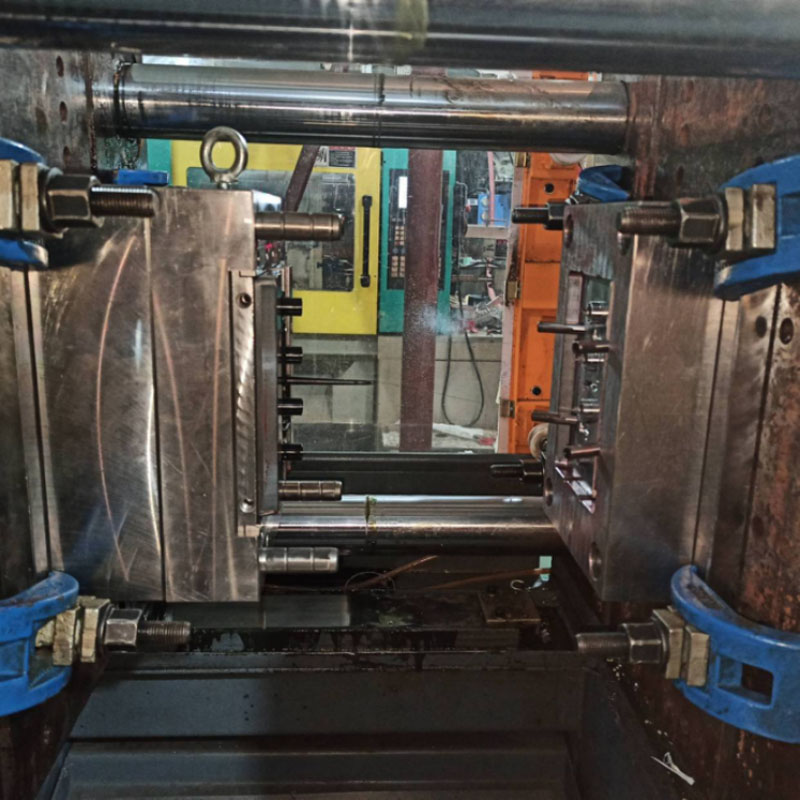
Små delar tillverkas på 100T–300T formsprutningsmaskiner; formar med flera kaviteter kräver tillräcklig klämkraft för att förhindra att formen öppnas eller blinkar under höghastighetsinsprutning. Kylkanalerna spolas individuellt för att säkerställa inga blockeringar, och lågtrycksformskyddet är kalibrerat för att utlösa automatisk formöppning även med små portrester, vilket förhindrar skador på ömtåliga hålrum. Innan man tillverkar flamskyddade delar rengörs injektionsröret noggrant för att avlägsna rester från andra material.
Vi är en liten tillverkare av gjutningsdelar av plast som tillhandahåller högkvalitativ tillverkning av små gjutdelar av plast. Så länge du vill skräddarsy/utveckla små formgjutningsprodukter i plast, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

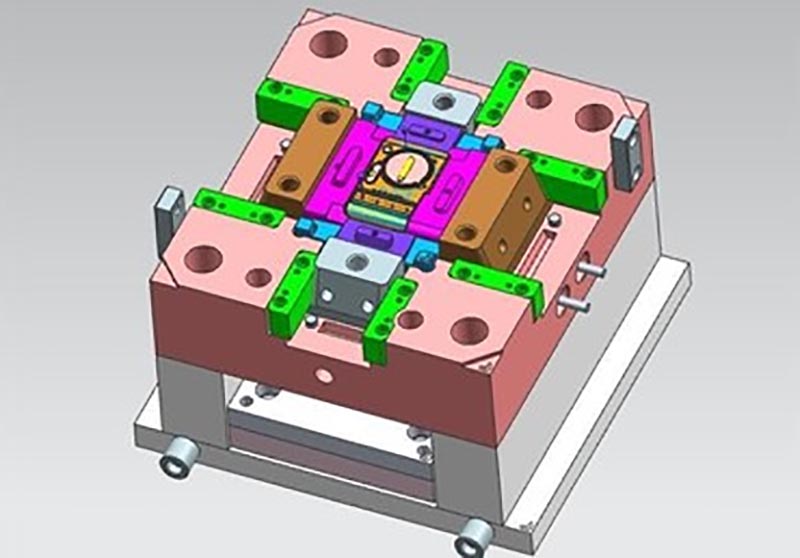
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Formgjutning av små plastdelar, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.