Hem
>
Produkt > Kärnanpassningstjänst > Anpassad gjutning > Plast scooter plast kroppsdelar gjutning
Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
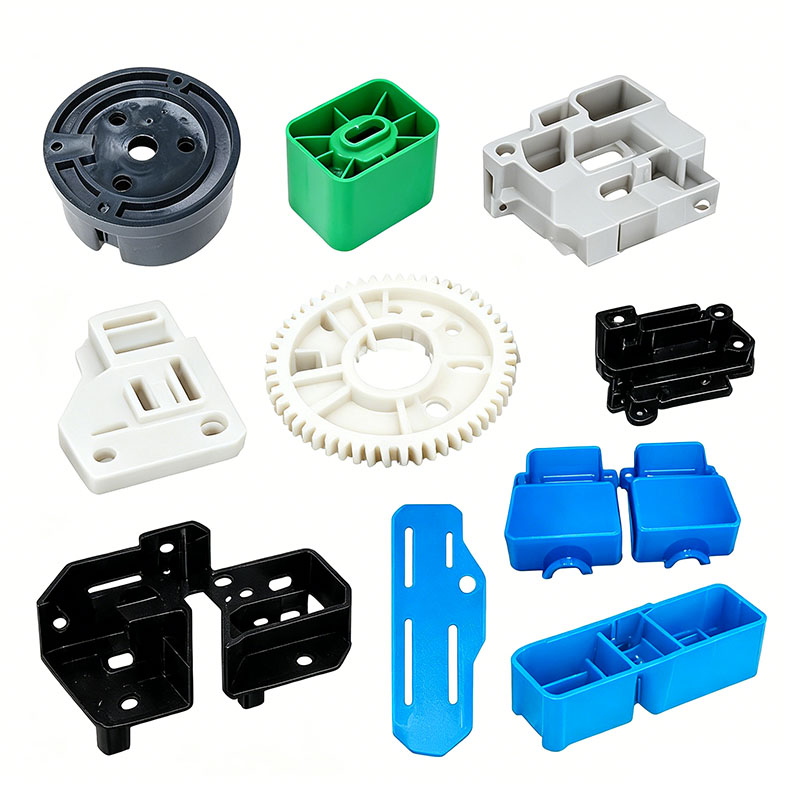
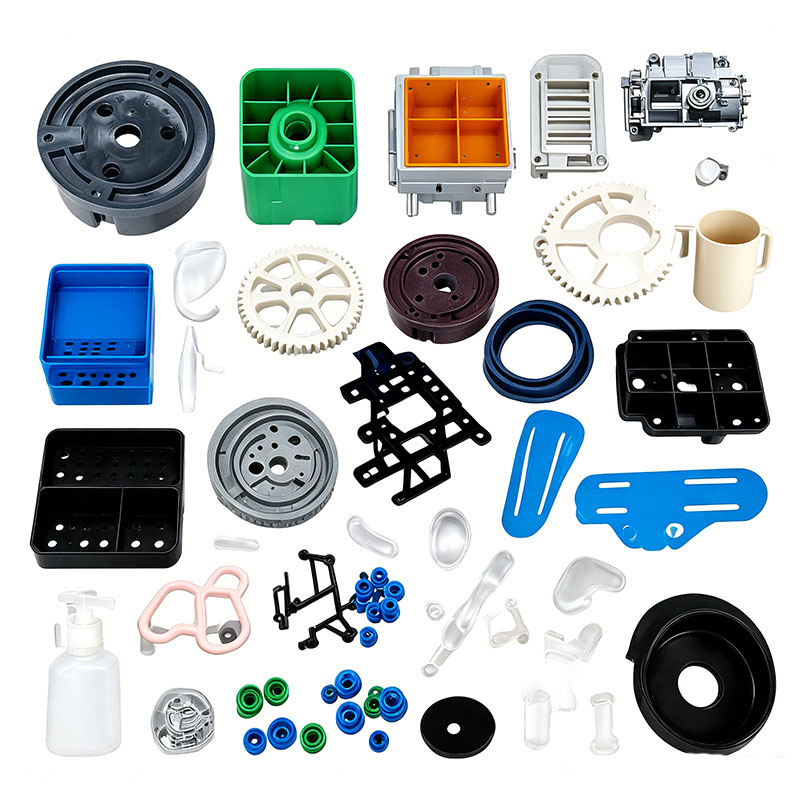
Plast scooter plast kroppsdelar gjutning
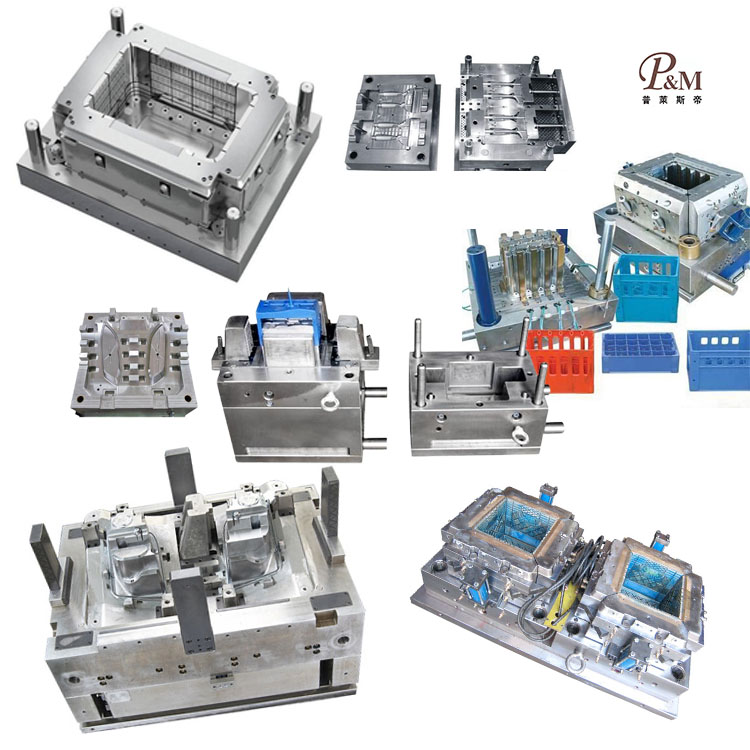
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa gjutning av skoterplastkroppsdelar. Vi tillhandahåller professionella skräddarsydda gjuttjänster för plastkroppsdelar för skoter, och vi är en professionell tillverkare av gjutning av plastkroppsdelar för skoter. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av skoterplastkroppsdelar kan vår fabrik tillhandahålla one-stop-service. Vi har design- och produktionskapacitet relaterade till gjutning av scooters plastkroppsdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och annan teknik.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda produkter för gjutning av plastkroppsdelar för skoter för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutningsprodukter av plastkroppsdelar för skoter kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
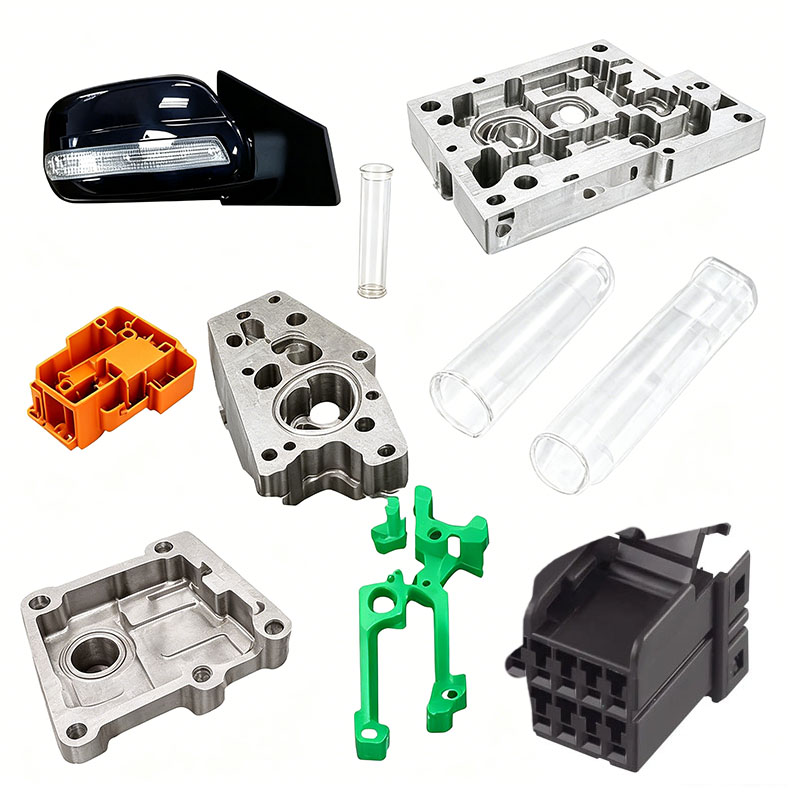
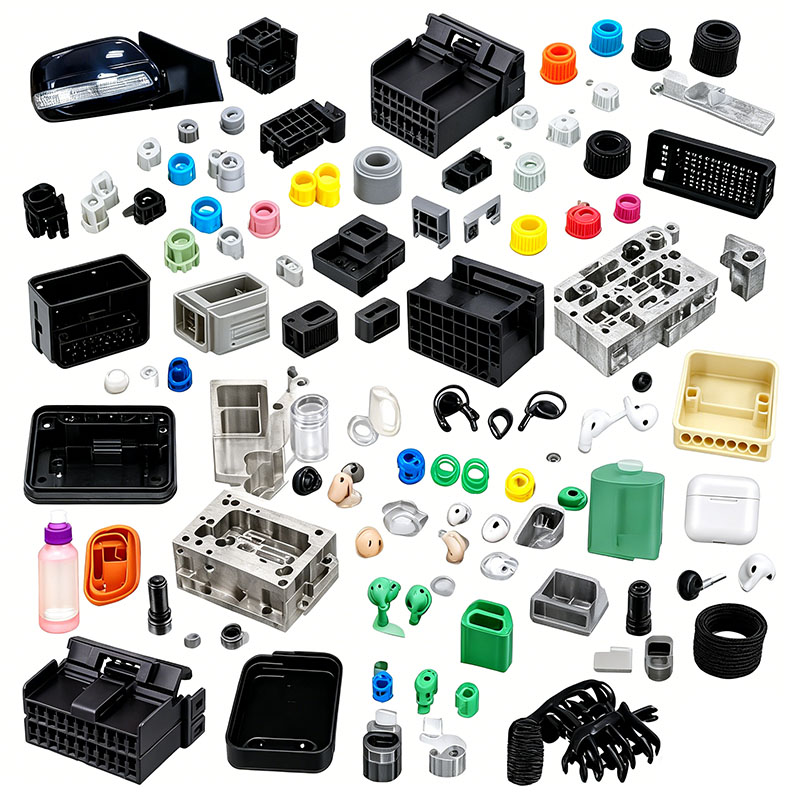
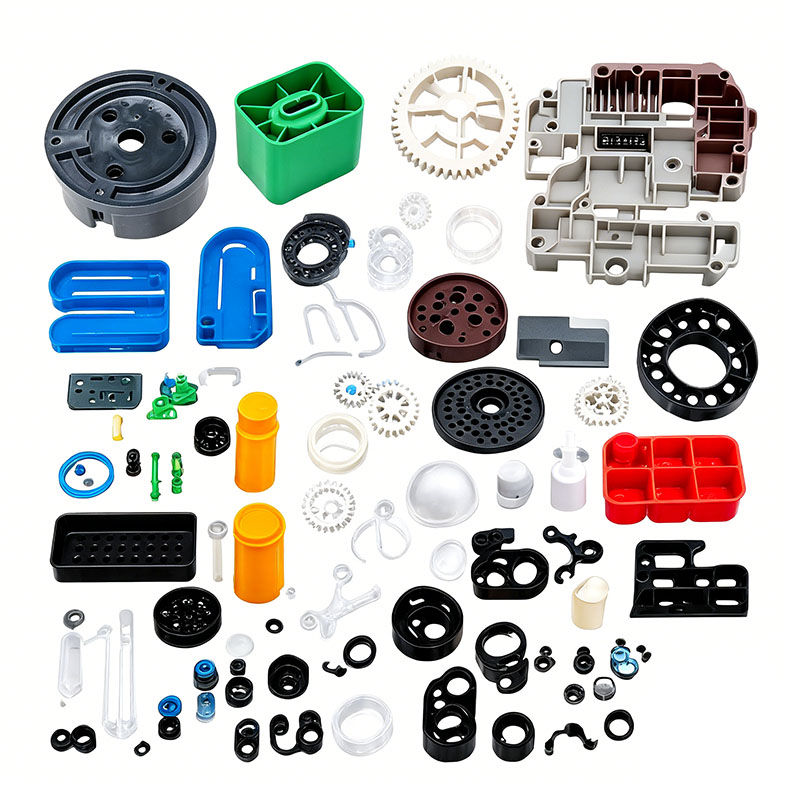
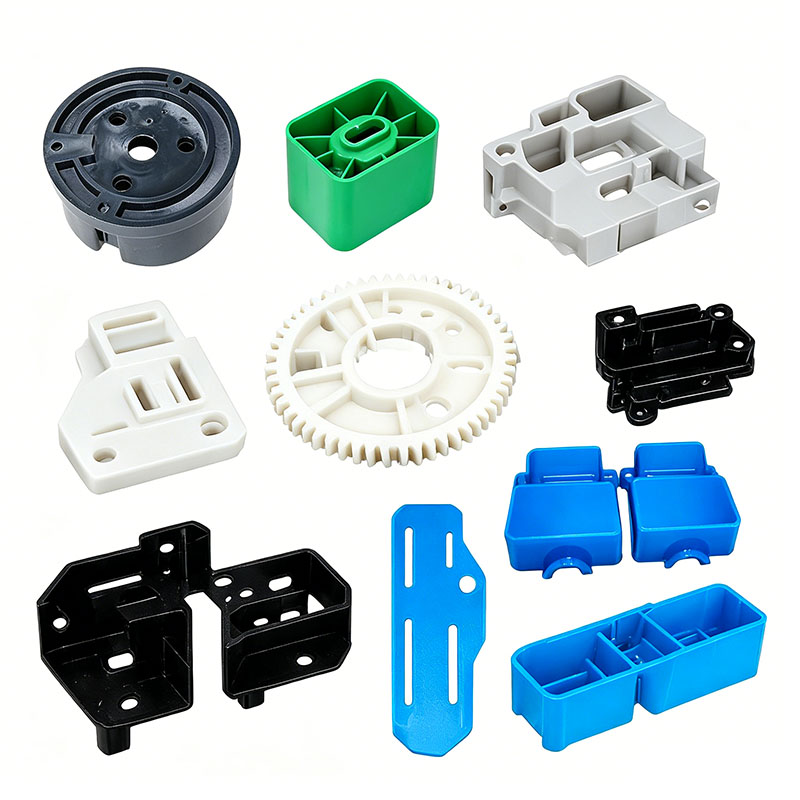
Plastkroppskomponenter för elektriska skotrar – såsom huvudhuset, däckskåpan, främre och bakre skärmarna, batterifackets hölje, styrets displayhus och sidopanelen – är stora, integrerade strukturella delar. Dessa komponenter måste uppfylla höga krav på tunnväggiga estetik med stor yta, bärande strukturell styrka och väderbeständighet utomhus; följaktligen är formningsprocessen mycket mer komplex än den för små plastfästen. Det kompletta gjutningsarbetsflödet består av fem kärnsteg: förbehandling av råmaterial, forminstallation och justering, formsprutningscykeln, formning efter gjutning och omfattande kvalitetskontroll. Standardiserade kontroller tillämpas genomgående för att säkerställa frånvaron av svetslinjer, minimera skevhet, garantera åldringsbeständighet och bibehålla dimensionsstabilitet.
I. Råvarulager och förbehandling
Eftersom skoterkarosser utsätts för långvarig utomhussol och regn, används tre huvudtyper av material: väderbeständig ASA, ABS+PC-legering och modifierad PP. Att säkerställa materialets miljövänlighet, korrekt torkning och exakta blandningsförhållanden är det kritiska första steget i formningsprocessen.
Vid ankomst måste material genomgå verifiering av materialspecifikationer, UV-åldringsbeständighetstestresultat och RoHS-miljöcertifikat. Endast jungfruligt material är tillåtet för synliga kroppshöljen; omslipning (upparbetat skrot/rännor) får användas sparsamt – begränsat till under 10 % – medan införandet av återvunnet material är strängt förbjudet för strukturella delar av batterifack för att förhindra en minskning av slaghållfastheten. För färgning används högblank väderbeständig masterbatch tillsammans med UV-beständig masterbatch och ett miljövänligt formsläppmedel med låg migration. Dessa blandas i en vertikal mixer vid låg hastighet i 8 till 12 minuter; låghastighetsblandning förhindrar friktionsvärmeuppbyggnad som kan orsaka agglomerering av pellets eller ojämn pigmentspridning.
Torknings- och avfuktningssteget bestämmer direkt den estetiska kvaliteten på karossen. ASA- och ABS+PC-höljen torkas i en varmluftstork vid konstant 85°C i 4 timmar (förlängs till 6 timmar för PC-legeringsdelar) för att hålla fukthalten under 0,04 %. Otillräcklig torkning resulterar i ytdefekter som "silverstrimmor" och bubblor över de stora karosspanelerna, vilket kan leda till lackfel (popping) under efterföljande beläggning. Modifierad PP har extremt låg vattenabsorption; torkning vid 60°C i bara en timme – speciellt i regniga eller fuktiga förhållanden – är tillräckligt för att avlägsna ytfukt. Massproduktionslinjer är utrustade med ett centralt materialmatnings- och avfuktningssystem; när de har torkat, transporteras råmaterial genom förseglade rörledningar till formsprutningsmaskinens behållare, vilket förhindrar återupptagning av fukt från luften.
II. Montering och förvärmning/idrifttagning av stora karossformar
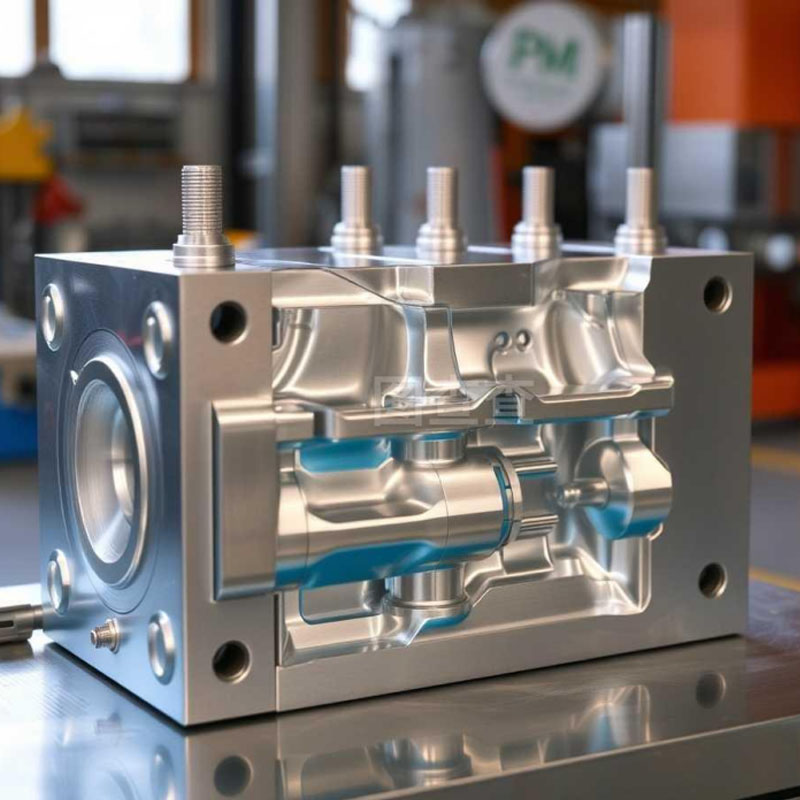
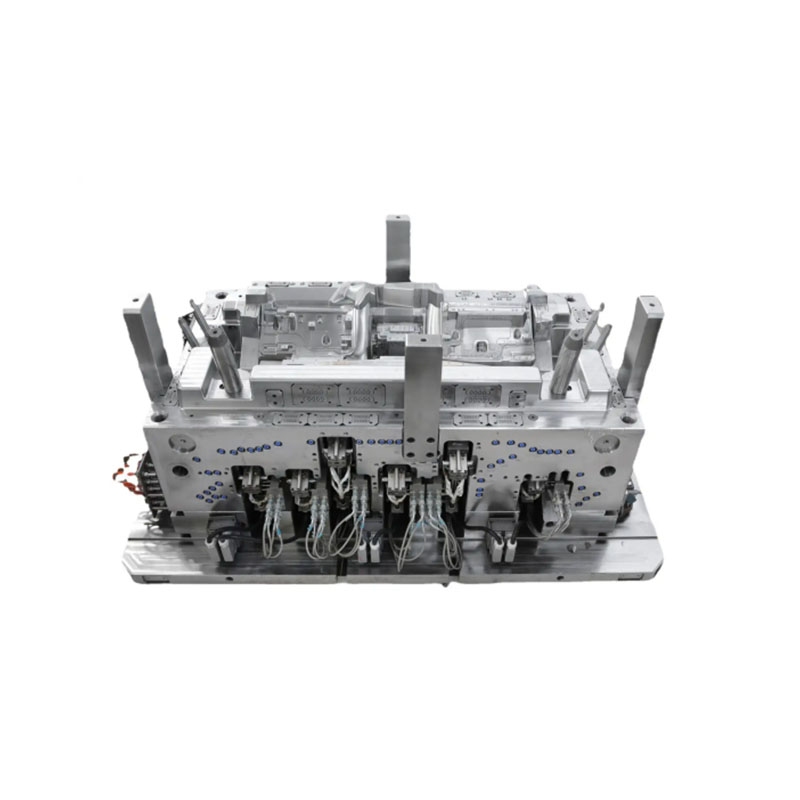
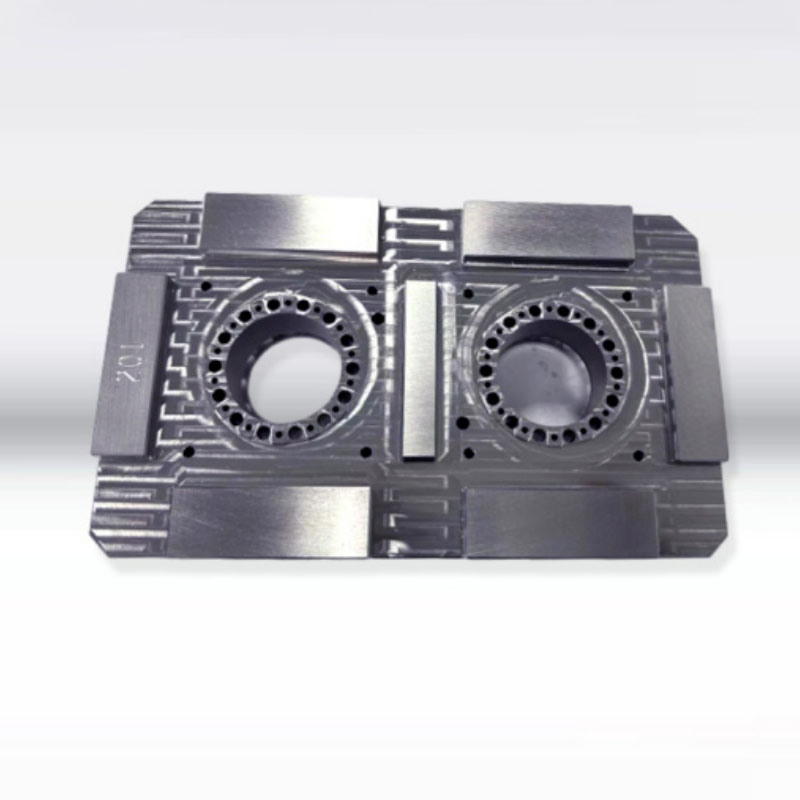
Med tanke på den stora projicerade ytan av karossdelarna, används vanligtvis stora formar med en hålighet, med riktade förstärkningar applicerade på formstålet, kylnings-, ventilations- och utkastsystem. S136 spegelblankt stål är valt för de estetiska hålytorna; polering ger en spegelliknande finish, vilket säkerställer en högblank textur för huset. För batterifackets form – som bearbetar glasfibermodifierat material över långa produktionskörningar – genomgår hålrum nitreringsbehandling för att motstå erosion och slitage från smältflödet. Konforma kylkanaler är utformade runt områden med ojämn väggtjocklek, medan spiralkylningskärnor är installerade inuti tjockväggiga ribbor för att balansera kylningshastigheter, och därigenom lösa problem som lokaliserade sjunkmärken och övergripande skevhet av kroppsskalet.
Kontinuerliga, fina ventilationskanaler (0,015 mm djupa) är bearbetade runt omkretsen av avskiljningslinjen för att snabbt evakuera instängd luft under fyllning av stora ytor, vilket förhindrar vidbränning eller svärtning vid höljets kanter. För långsträckta komponenter som stänkskärmar och långa höljen, läggs flera uppsättningar utkastarstift och balanserade utkastarblock till för att förhindra skalböjning orsakad av ojämna utstötningskrafter.
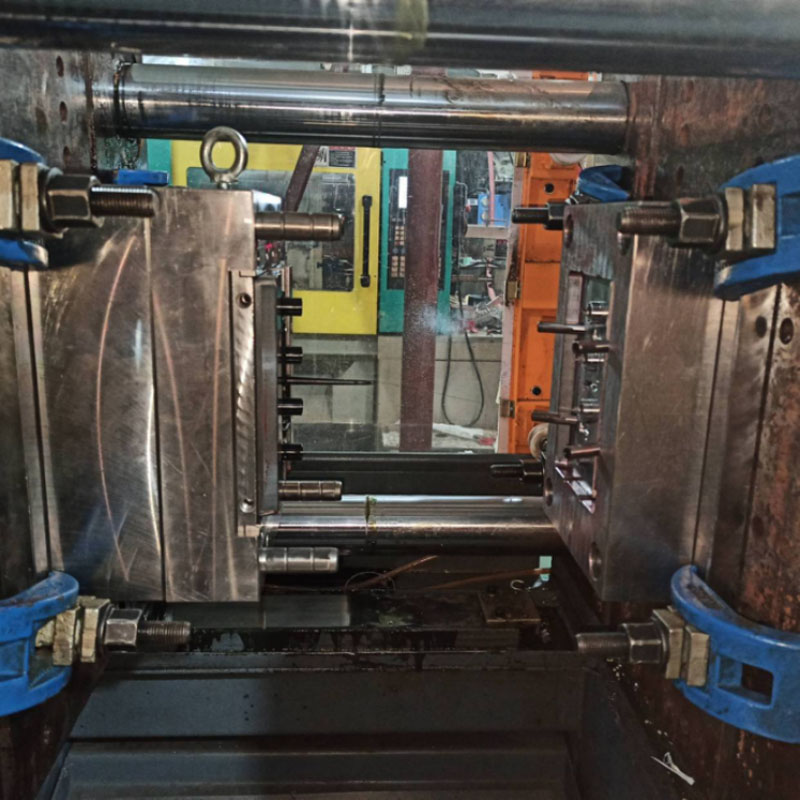
Formen hissas upp på en stortonnage (800T–1300T) formsprutningsmaskin; klämplattor är säkrade för att säkerställa jämn kraftfördelning över formplattorna. Kylvatten- och formtemperaturkontrollledningar är anslutna och läcktestade; När det har bekräftats att det är läckagefritt, aktiveras temperaturkontrollenheten för att förvärma formen i 30 minuter. Formtemperaturen stabiliseras vid 50–60°C för ASA-estetiska delar och höjs till 80°C för PC-legeringsdelar. Skyddsparametrar för klämning av lågtrycksformen är kalibrerade så att formen automatiskt öppnas om restmaterial (såsom inloppsrester) upptäcks, vilket förhindrar skador på den dyra stora formen.
III. Komplett formningscykelprocess på injektionsmaskinen
Formningscykeln för ett karosseri består av sex huvudsteg: formklämning, injektionsfyllning, hålltryck i flera steg, kylning med konstant temperatur, formöppning och utkastning och borttagning av robotdelar. Processen fokuserar på låg hastighet, låg skjuvning och enhetlig fyllning. Formklämningsfasen består av fyra steg: långsam stängning, snabb frammatning, lågtrycksskydd och högtryckslåsning. Hus med stora projicerade ytor kräver högtrycksklämning för att motverka formöppningskraften som genereras under insprutning och därigenom förhindra omfattande explosion vid avskiljningslinjen.
Fattemperaturerna kontrolleras i zoner: 170–200°C för ASA-kroppskomponenter och 190–260°C för ABS+PC-blandningar. Strikta temperaturgränser tillämpas, eftersom överdriven värme orsakar materialnedbrytning, gulning och minskad seghet. Injektionsfyllning använder hastighetskontroll i flera steg: medelhöga till höga hastigheter används för tunnväggiga områden för att säkerställa snabb fyllning och förhindra för tidig smältkylning (korta skott), medan låga hastigheter används för ribbor och tjockväggiga bassektioner för att minimera inre spänningar orsakade av molekylär skjuvning, och därigenom minska risken för efterföljande sprickbildning. Insprutningstrycket är inställt mellan 90 och 120 bar; för högt tryck leder till kraftiga blixtar och en kraftig ökning av inre spänningar, medan otillräckligt tryck resulterar i svetslinjer och ofullständig fyllning.
När hålrummet väl är fyllt kompenserar en tvåstegs hålltrycksprocess för kylningskrympning. Hålltiderna är 15–22 sekunder för det tjockväggiga batterifacket och 6–10 sekunder för det tunnväggiga dekorativa höljet för att eliminera sjunkmärken på ytan. Under hållfasen förbereder skruven samtidigt material för nästa cykel, varigenom den totala formningscykeltiden förkortas.
Kylning står för över 60 % av den totala cykeltiden, med en standard på 3–5 sekunders kylning per millimeter väggtjocklek; standardhuset med 2 mm tjocklek kräver cirka 10 sekunders kylning. Jämnt cirkulerande kylvatten tar bort värme, säkerställer stabila formtemperaturer och förhindrar skevhet eller distorsion orsakad av ojämn kylning på ena sidan av höljet.
Efter kylning utförs en trestegs långsam formöppningsprocess. Utkastningsmekanismen släpper försiktigt delen, medan en servodriven robotarm automatiskt greppar huset och samtidigt klipper av grinden och löparens avfall. Färdiga delar överförs till monteringsbandet, medan skrot från sprue/runner samlas upp, krossas och förvaras i slutna behållare. Manuell kontakt med synliga ytor är strängt förbjuden under hela processen för att förhindra att fingeravtryck eller oljerester påverkar det efterföljande målningsskedet.
IV. Bearbetning efter gjutning, avspänning och formning
Nyligen urformade karosshus uppvisar ofta grindmärken och fina skiljelinjer, medan vissa smala stänkskärmssektioner kan visa lätt skevhet; därför krävs standardiserad efterbehandling. Trimning av grind och burr: För varma formar avlägsnas små grindutsprång genom noggrann manuell slipning; för kalllöparformar med stora grindar säkerställer hydrauliska fräsar ett jämnt, rent snitt. Fina blixtar längs skiljelinjen poleras lätt med finkornigt sandpapper eller en pneumatisk slippenna, följt av dammborttagning för att säkerställa en jämn husyta fri från vassa kanter.
Glödgning för avspänning: Exteriöra kroppskomponenter genomgår glödgning före målning; ASA- och ABS-hus gräddas i en 60°C varmluftsugn i 2 timmar, medan PC/ABS-legeringsdelar gräddas vid 70°C i 3 timmar. Långsam, naturlig kylning eliminerar avsevärt inre formpåkänningar, förhindrar sprickbildning under målning/härdningsprocessen eller på grund av utomhustemperaturfluktuationer.
Termisk formning och korrigering: Något skeva stänkskärmar eller sidoskydd är säkrade i metallformningsjiggar som matchar produktprofilen för lågtemperaturinställning. De frigörs efter kylning för att korrigera skevhet, vilket säkerställer enhetliga monteringsavstånd över fordonet.
Ytförbehandling: Hus som kräver målning eller UV-beläggning genomgår elektrostatiska dammborttagnings- och avfettningssteg för att eliminera mögelsläppmedel och damm, och därigenom förbättra beläggningens vidhäftning; matta höljen som inte kräver målning går direkt till kvalitetskontroll efter borttagning av grader.
Vi är en tillverkare av plastkroppsdelar för skoter som tillhandahåller tillverkning av högkvalitativ tillverkning av plastkroppsdelar för skoter. Så länge du vill skräddarsy/utveckla gjutprodukter för kroppsdelar för skoterplast, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

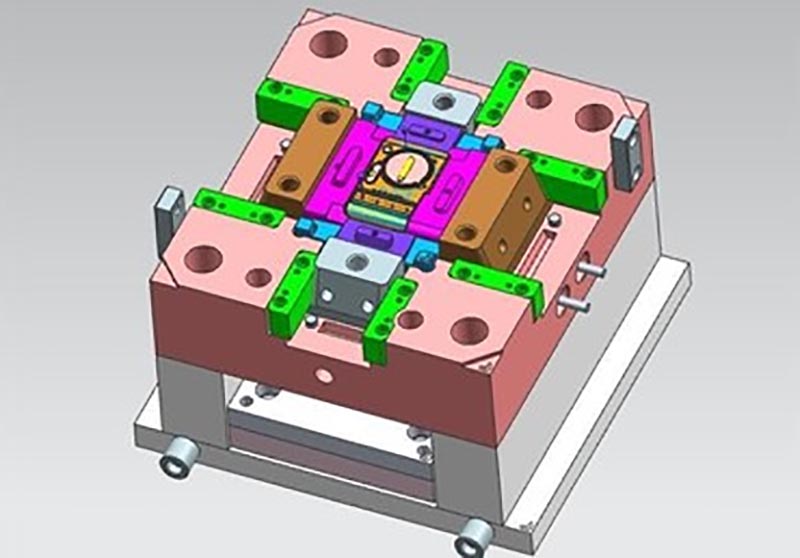
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Plastskoter plastkroppsdelar gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.