Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
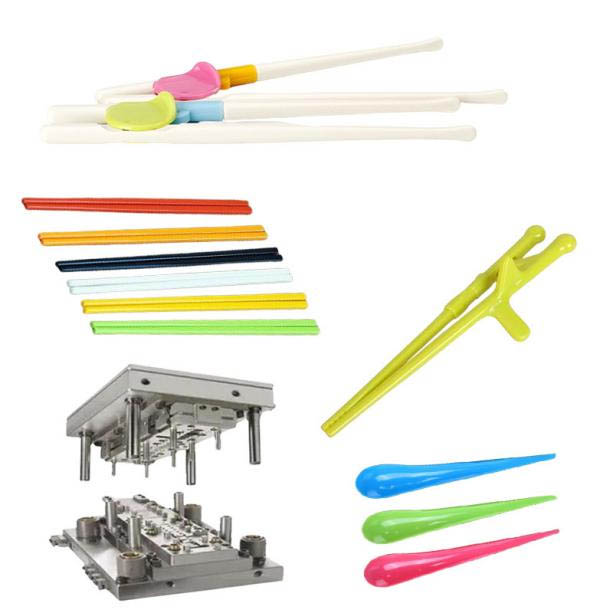
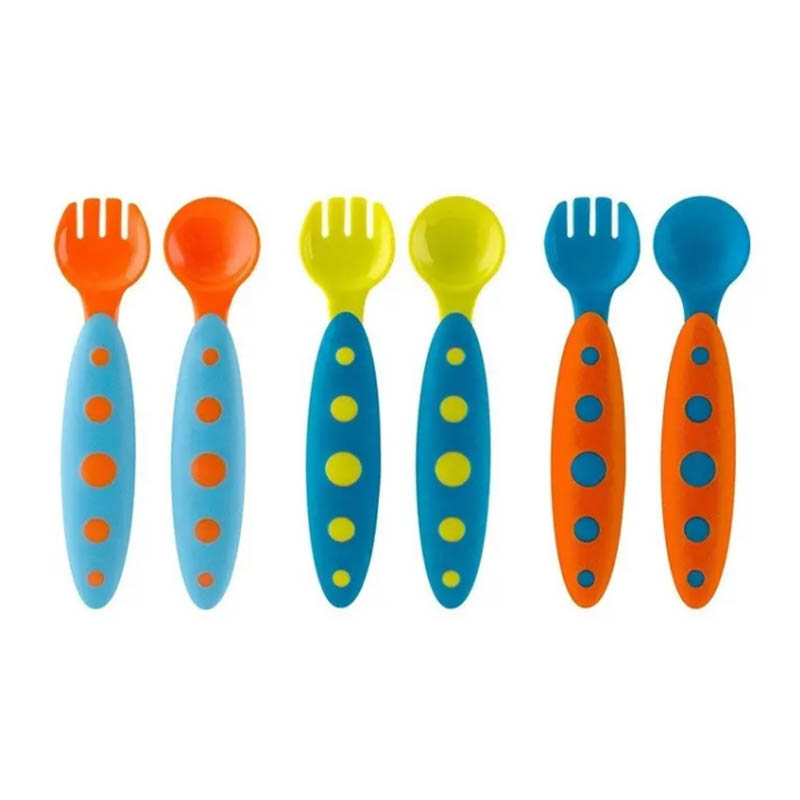
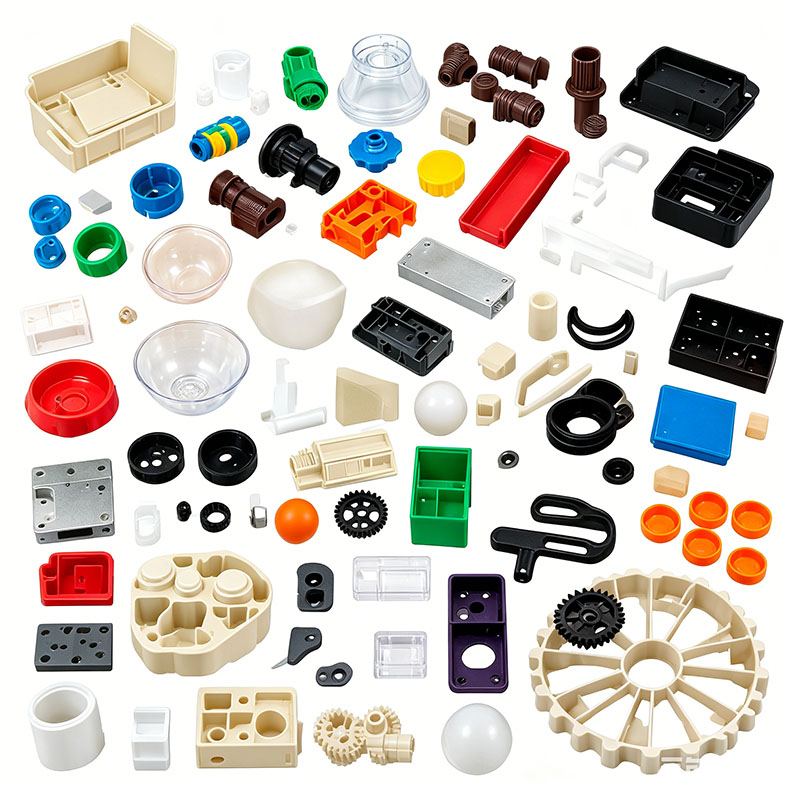
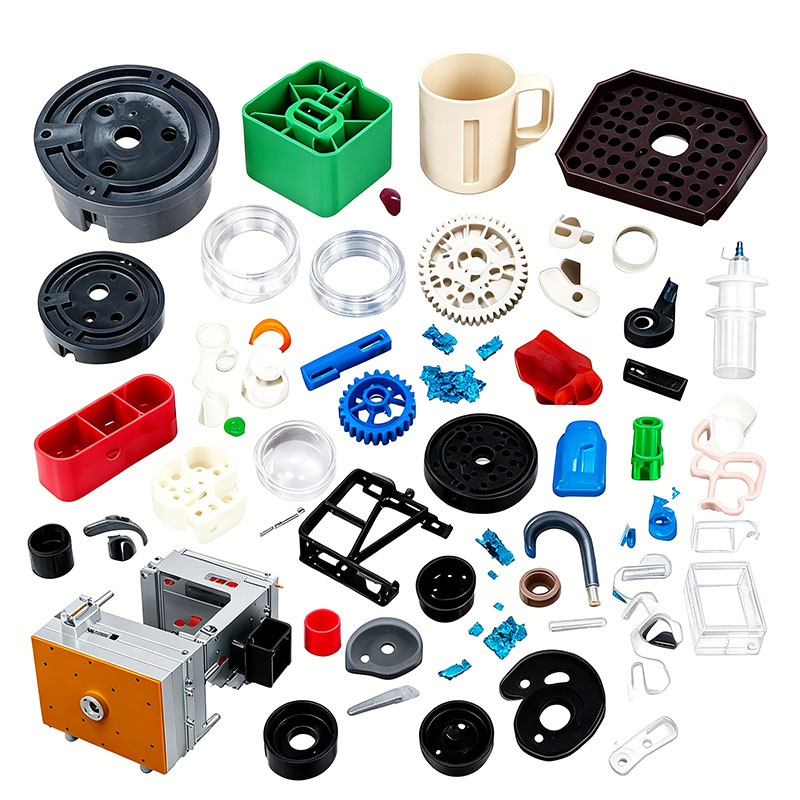
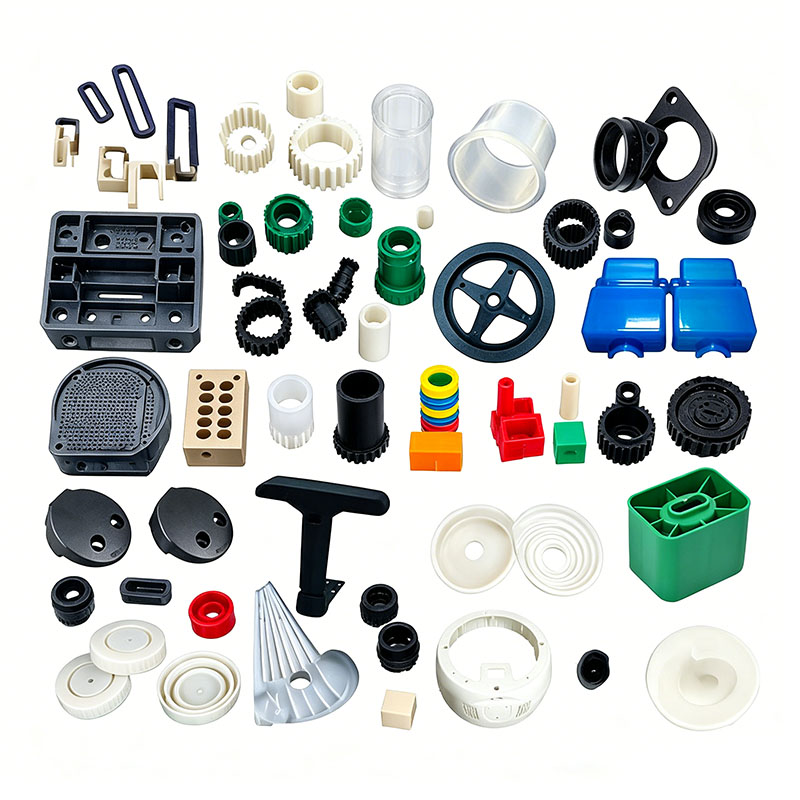
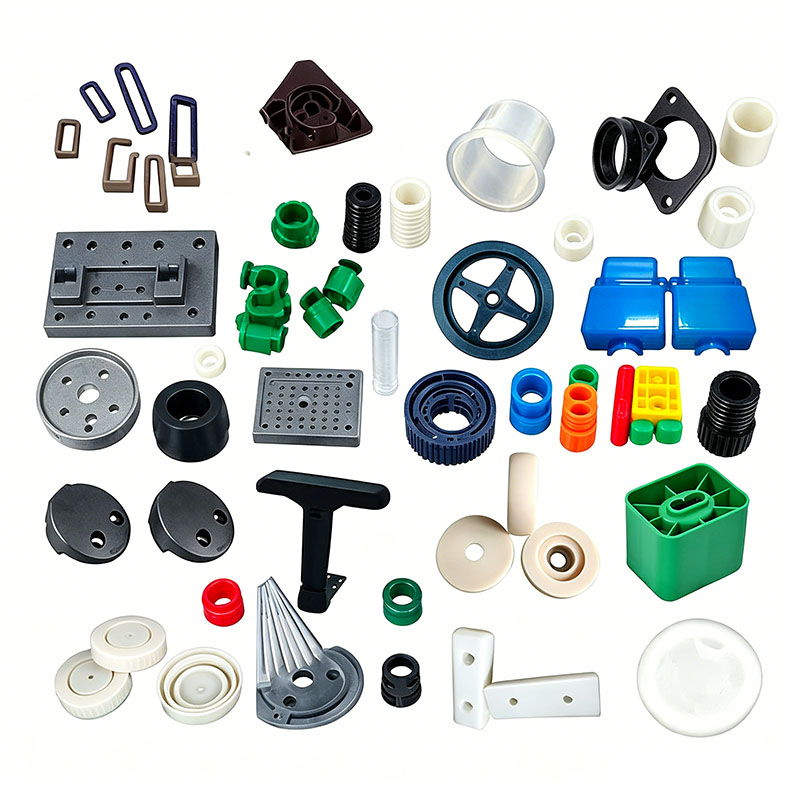
plast samll spjälsäng delar gjutning
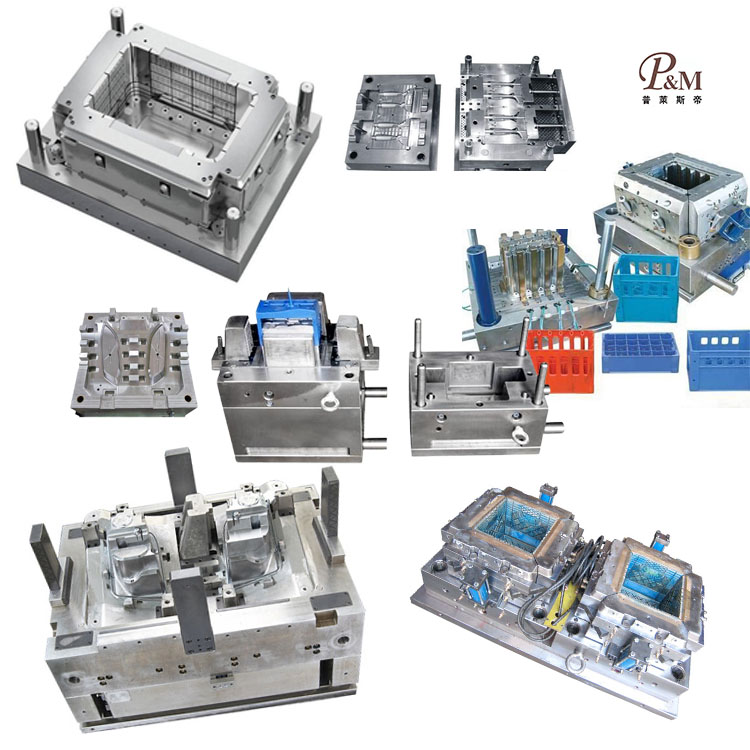
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa gjutning av plastspjälsängsdelar. Vi tillhandahåller professionella skräddarsydda gjuttjänster för plastspjälsängar, och vi är en professionell tillverkare av gjutning av plastspjälsängsdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av plastspjälsängsdelar kan vår fabrik tillhandahålla one-stop-service. Vi har design- och produktionskapacitet relaterade till gjutning av spjälsängsdelar av plast, såsom: CAD-design, formtillverkning, formsprutning, tillverkning av plastprodukter, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda plastspjälsängdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutprodukter för spjälsängdelar av plast kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
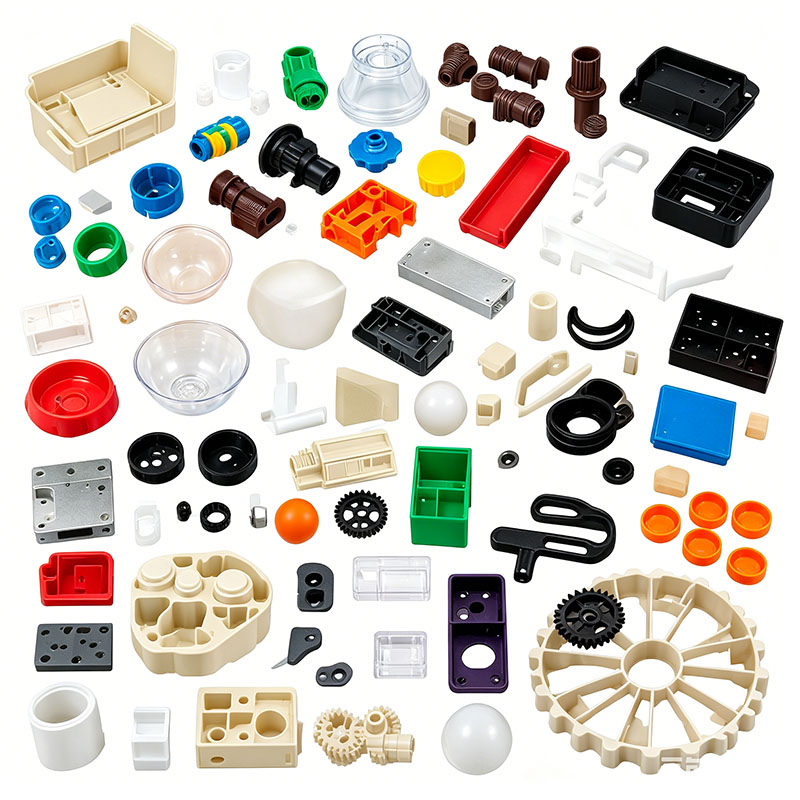
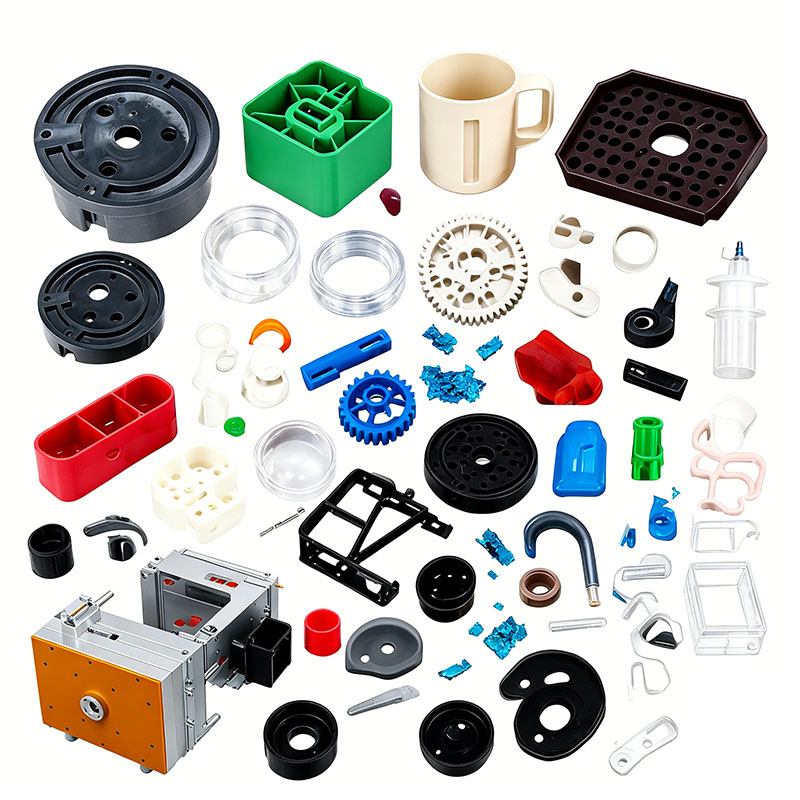
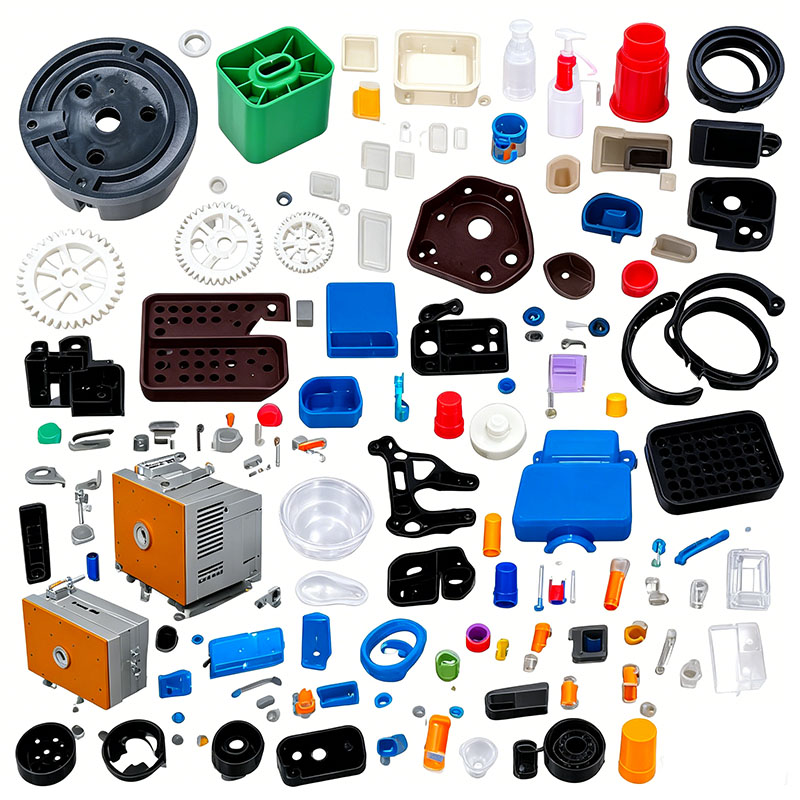
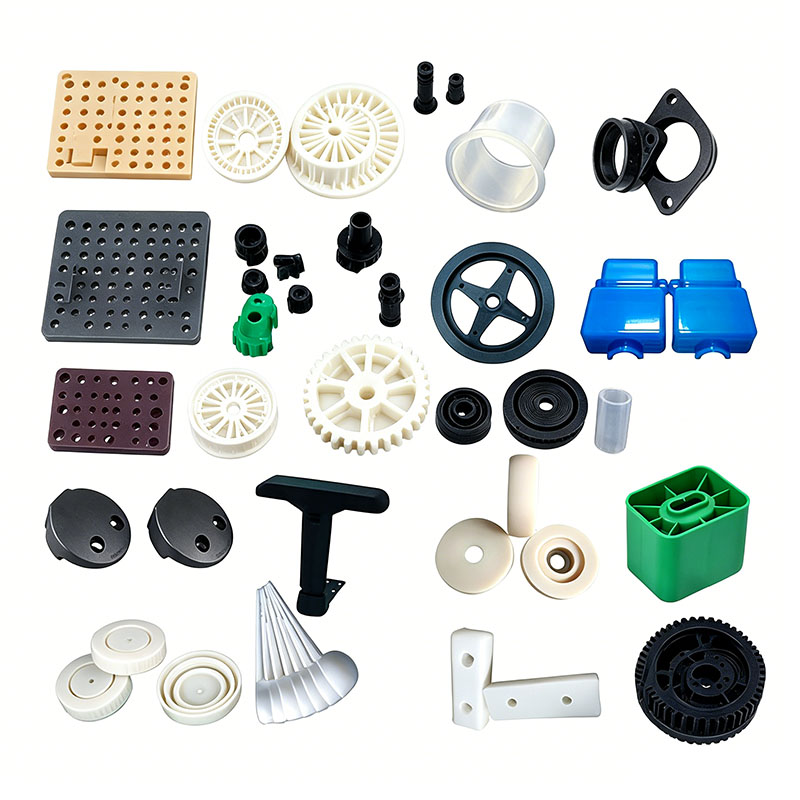
Plastkomponenter för spjälsängar – som ändskydd, tysta svängbara hjul, klämmor för sängbotten, justeringslås, skyddande stötfångare, leksaksfäste, ramanslutningsbussningar och madrassfästen – kommer i direkt kontakt med spädbarn. Följaktligen är de föremål för strikta obligatoriska standarder avseende frånvaro av grader och lukter, miljösäkerhet, seghet och slagtålighet och säkra dimensionsavstånd; hela formsprutningsprocessen är föremål för mycket strängare kontroller än standardplastdelar. Arbetsflödet består av fem nyckelsteg: råvarukontroll och förbehandling, formanpassning, formsprutning, efterbearbetning och säkerhetsinspektioner i flera steg. Den standardiserade produktionsprocessen beskrivs i detalj nedan.
I. Råvaruintag och förbehandling (den första försvarslinjen för säker produktion)
Material som prioriteras för plastdelar till spjälsängar inkluderar livsmedelsklassad PP, modifierad PE, mjuk TPE och ABS med hög seghet. Användning av återvunnet skrot eller icke-miljövänliga mjukgörare är strängt förbjudet. Inkommande råvaror måste åtföljas av testrapporter som bekräftar överensstämmelse med RoHS-standarder och gränsvärden för ftalater och tungmetaller; material tas upp i lagret först efter att ha godkänts i Incoming Quality Control (IQC) verifiering.
Proportionering och blandning: Nya material används för synliga komponenter; andelen återvunnet inloppsmaterial som tillsätts får inte överstiga 10 %, medan inkludering av återvunnet material är strängt förbjudet för bärande lås och skyddsrälskomponenter. Miljövänliga, luktfria färg-masterbatches läggs till för färgning, tillsammans med anti-aging masterbatches och livsmedelsgodkända mögelsläppmedel. Låghastighetsblandning utförs i 6–10 minuter för att förhindra luktgenerering eller partikelagglomerering orsakad av friktionsvärme. Mjuka TPE-material blandas separat för att undvika korskontaminering med styv plast.
Torkning och avfuktning: PP och PE har mycket låga vattenabsorptionshastigheter; Ytfukt avlägsnas genom torkning vid 60°C under en timme endast under fuktiga förhållanden. ABS-skenornas dekorativa delar torkas vid 80°C i tre timmar för att förhindra "silver-strimmiga" defekter. Genomskinliga PC-skyddsdelar genomgår avfuktning vid 110°C i fyra timmar. Mjuka TPE-material kräver inte långvarig torkning; Det räcker med en kort period av fuktavlägsnande vid låg temperatur. Torkningsprocessen sker i förseglade trattar för att förhindra kontaminering av damm eller olja, vilket eliminerar risken för stickande lukter i de färdiga gjutna delarna. II. Avlusning av mögel för babysäng och maskininstallation
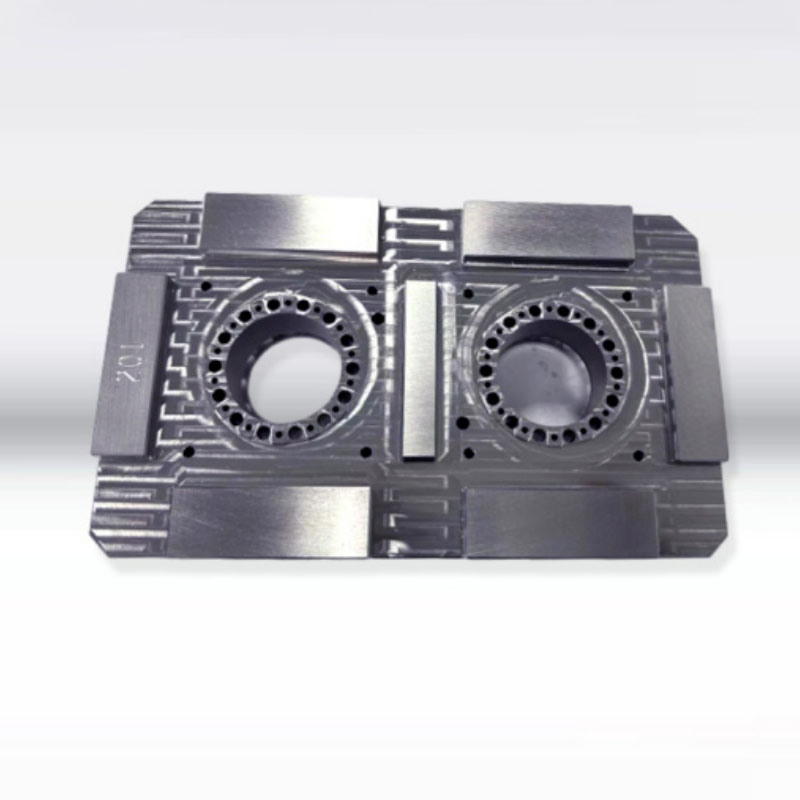
Plastkomponenter för spjälsängar har vanligtvis rundade säkerhetsdesigner; formdesignen prioriterar undvikandet av skarpa blixtar och små, lätt lösgörande fragment, vilket kräver specifika krav för formstål, ventilation, utkastningssystem och konfigurationer av skiljelinje.
S136 spegelpolerat stål är valt för estetiska kavitetskomponenter för att förhindra ytrepor, medan slitstarkt P20-stål med nitreringsbehandling används för bärande låsmekanismer för att säkerställa hållbarhet och förhindra gradbildning vid upprepad öppning och stängning. Alla formkanter och hörn är avrundade (R-filéer) för att eliminera vassa punkter vid källan. Små snäpppassade komponenter tillverkas med formar med 8 hålrum, medan stora skyddsräckens ändstycken använder formar med enkel hålighet för att säkerställa enhetlig fyllning och förhindra korta skott.
Kylkanalerna är utformade för att följa delens konturer, vilket säkerställer balanserad kylning för att minimera skevhet och deformation – och därigenom förhindra monteringsluckor som kan utgöra en risk för att fingrar fastnar. Fina ventilationsöppningar (0,012 mm djupa) är bearbetade till skiljeytor och ejektorstiftsplatser för att effektivt avgaser från polymersönderdelning, vilket eliminerar lukter och brända svarta fläckar.
Efter att formen har lyfts upp på maskinen och ansluten till kyl- och temperaturkontrollsystem, förvärmer formtemperaturregulatorn enheten i 30 minuter medan avskiljningsytan inspekteras för läckor. Lågtrycksmögelskydd är kalibrerat för att utlösa automatisk öppning vid upptäckt av små inloppsrester eller främmande föremål, vilket förhindrar mögelskador och kontaminering av produkter med metallspån. Innan produktionen påbörjas poleras avskiljningsytor manuellt för att avlägsna bearbetningsgrader, vilket säkerställer blixtfria delar vid urtagning.
III. Standardiserad formsprutningscykelprocess
Formsprutningsmaskiner från 160T till 450T väljs utifrån komponentstorlek. Formningscykeln innefattar formstängning, injektionsfyllning, hållning av tryck, kylning och formöppning/utkastning/borttagning av del; processparametrar är optimerade för att säkerställa låg inre stress, gradfria ytbehandlingar och minimal lukt. Formklämningsfasen använder fyrstegs hastighetskontroll; högtrycksklämning säkerställer en tät passning vid avskiljningslinjen, vilket effektivt förhindrar blixt. Insprutningsfyllning använder variabla hastigheter: medelhöga till höga hastigheter används för de tunnväggiga ändarna av skyddsräcken för att undvika korta skott, medan låga hastigheter används för tjockväggiga låskomponenter för att minimera skjuv-inducerad termisk nedbrytning och frigörande av irriterande lukt. Fattemperaturerna är strikt reglerade – 190–220 °C för PP, 180–205 °C för ABS och 170–190 °C för TPE – för att förhindra överhettning, vilket kan orsaka plastnedbrytning och utsläpp av skadliga ämnen.
Hålltryck appliceras i två steg för att kompensera för plastkrympning och förhindra lösa monteringar orsakade av sammandragning av snäpppassningar och bussningar; Hålltiderna justeras utifrån väggtjocklek, med 12–20 sekunder avsatta för konstruktionsdelar över 3 mm. Kyltiden är inställd på 3–4 sekunder per millimeter väggtjocklek för att säkerställa att delen stelnar helt, vilket förhindrar förvrängning eller skevhet under urformningen.
Formöppnings- och utstötningsprocesserna utförs smidigt vid låga hastigheter för att förhindra överdriven kraft från att orsaka blekning, sprickbildning eller generering av fint skräp. Automatiserade produktionslinjer använder robotarmar för att avlägsna delar för att undvika kontaminering från manuell hantering (som oljor), följt av automatisk separering av grindavfall; sprue/runner-skrot krossas, förseglas och lagras, med strikta kontroller av återanvändningsförhållandet.
IV. Formnings- och avspänningsprocesser efter gjutning
Nyligen urtagna delar håller kvar grindar och fina skiljelinjer, vilket kräver exakt efterbearbetning för att eliminera vassa kanter som kan skada spädbarn.
Grind- och gradbehandling: Grindarna för kallgång tas bort rent med hjälp av specialiserade klippverktyg; Kraftig rivning som kan orsaka hack är strängt förbjudet. Fina blixtar avlägsnas via ultraljudsslipning eller lätt manuell slipning med finkornigt papper, och alla kanter är rundade för att säkerställa en jämn, hakfri finish. TPE stötfångarremsor av mjukt gummi är trimmade och avgradade för att förhindra att fragment lossnar om en bebis biter eller tuggar på dem.
Glödgning för spänningsavlastning: Styva ABS- och PC-skyddskomponenter genomgår en långsam nedkylningsprocess i en varmluftsugn (hålls vid konstant 60°C i två timmar) för att eliminera inre formpåkänningar. Detta förhindrar sprickbildning vid efterföljande montering eller stötar och minskar luktutsläpp. Sänghjul och spännen som uppvisar lätt skevhet genomgår termisk omformning vid låg temperatur i en fixtur för att säkerställa en sömlös passform under montering.
Ytbearbetning: Endast miljövänlig vattenbaserad färg appliceras, och markeringar skapas via bläckfritt screentryck för att eliminera rester av lösningsmedel; mjuka TPE-komponenter kräver ingen ytbehandling och fortsätt till kvalitetskontroll efter dammborttagning. Alla bearbetningsverktyg rengörs regelbundet för att förhindra att olja eller metalldamm fastnar på plastdelarnas ytor.
Vi är en tillverkare av plastspjälsängsdelar som tillhandahåller högkvalitativ tillverkning av plastspjälsängsdelar. Så länge du vill skräddarsy/utveckla gjutprodukter för spjälsängsdelar av plast kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

Formdesign:



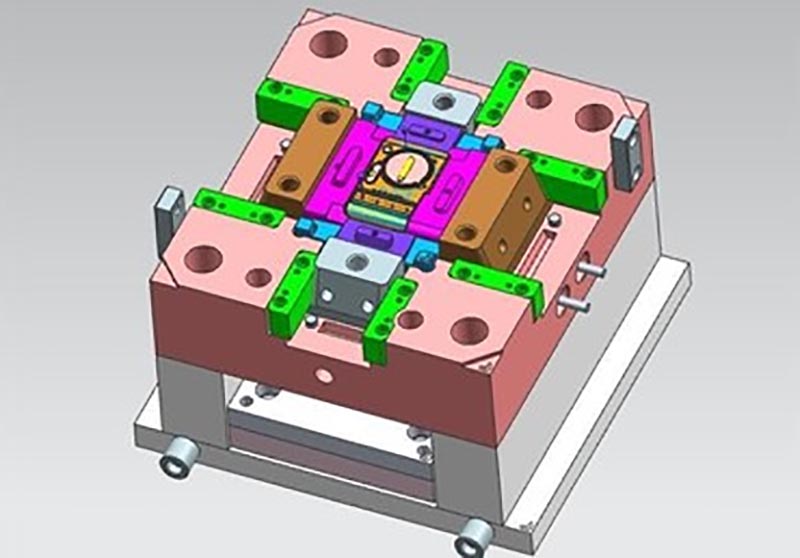
Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: plast samll spjälsäng delar gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.