Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
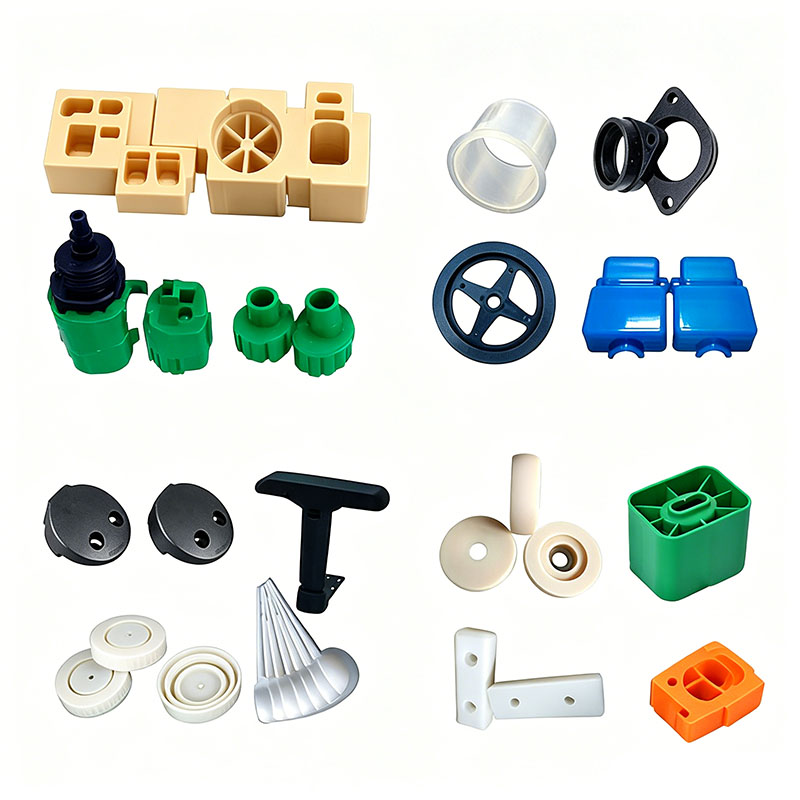
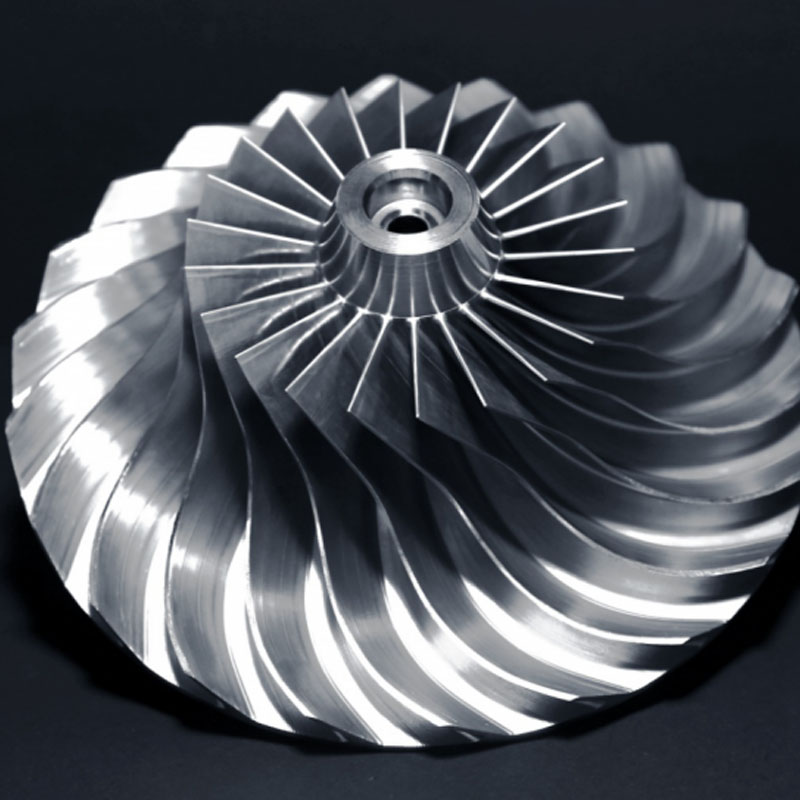
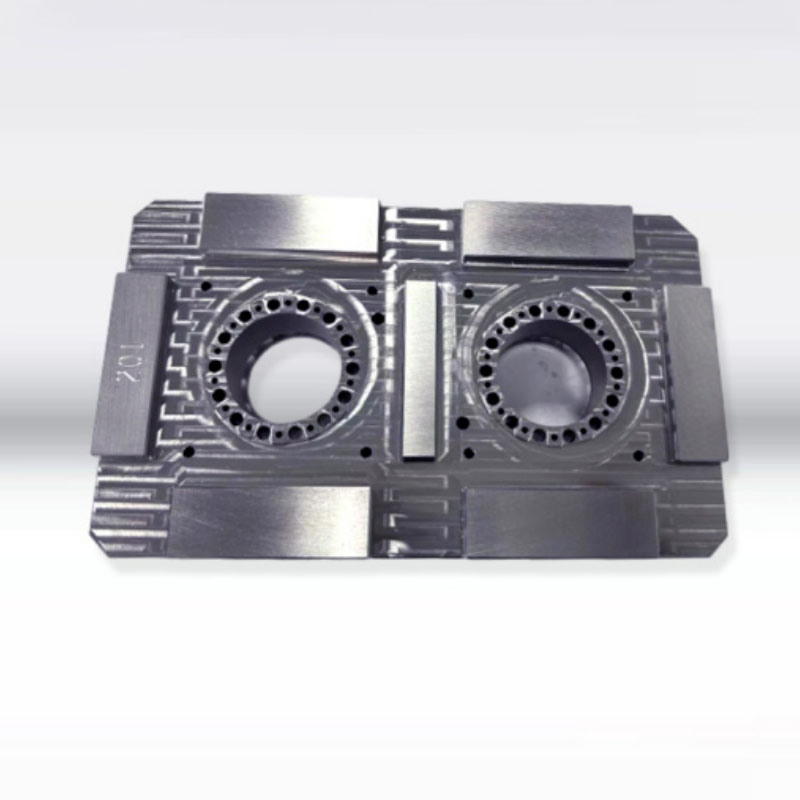
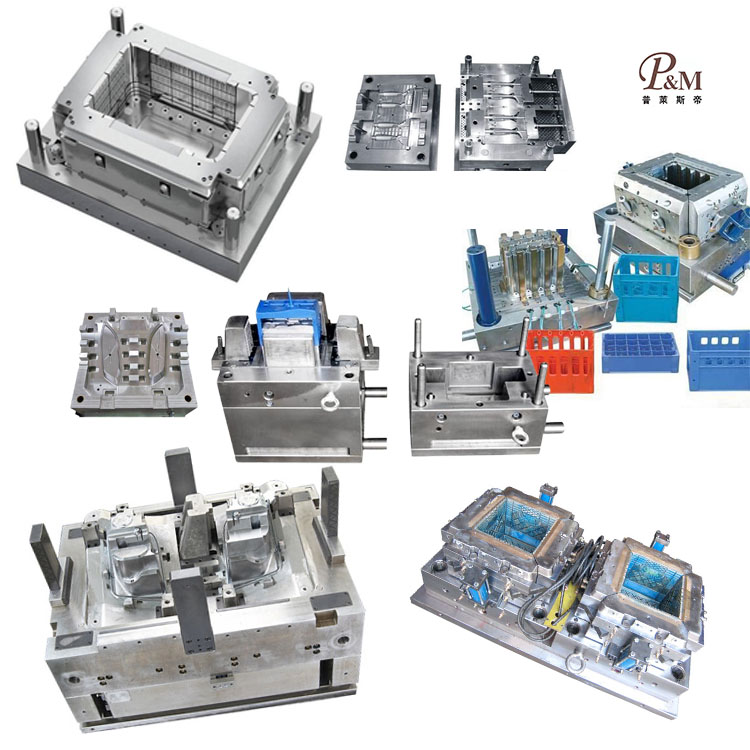
Formgjutning av fläktdelar i plast
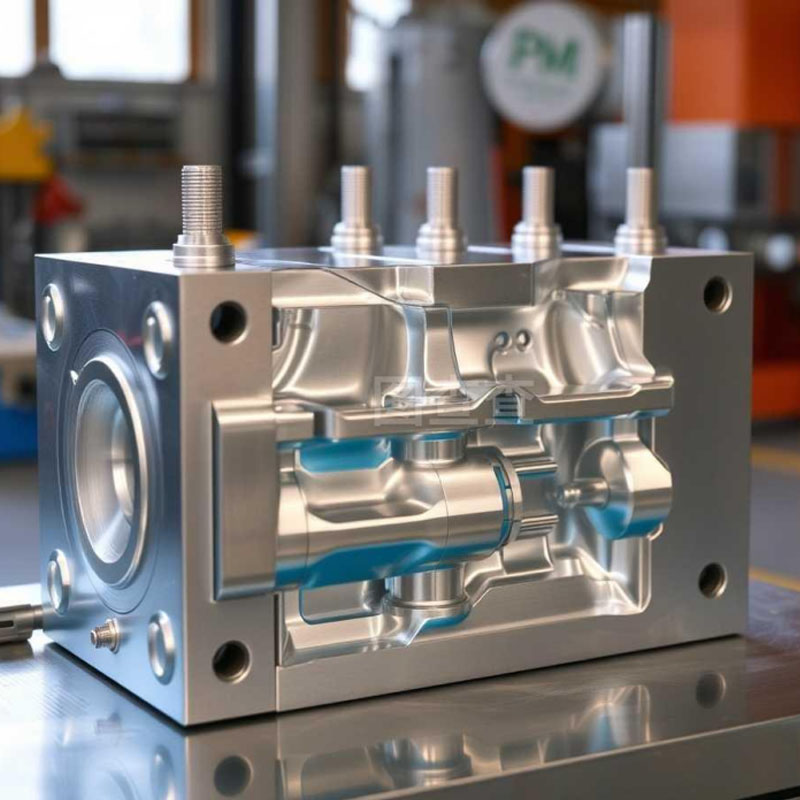
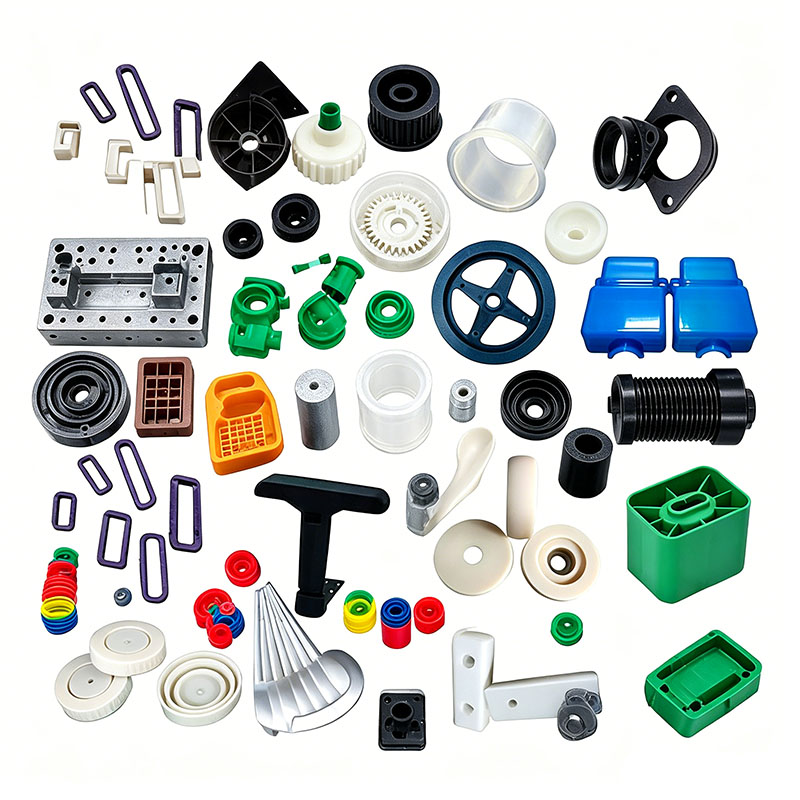
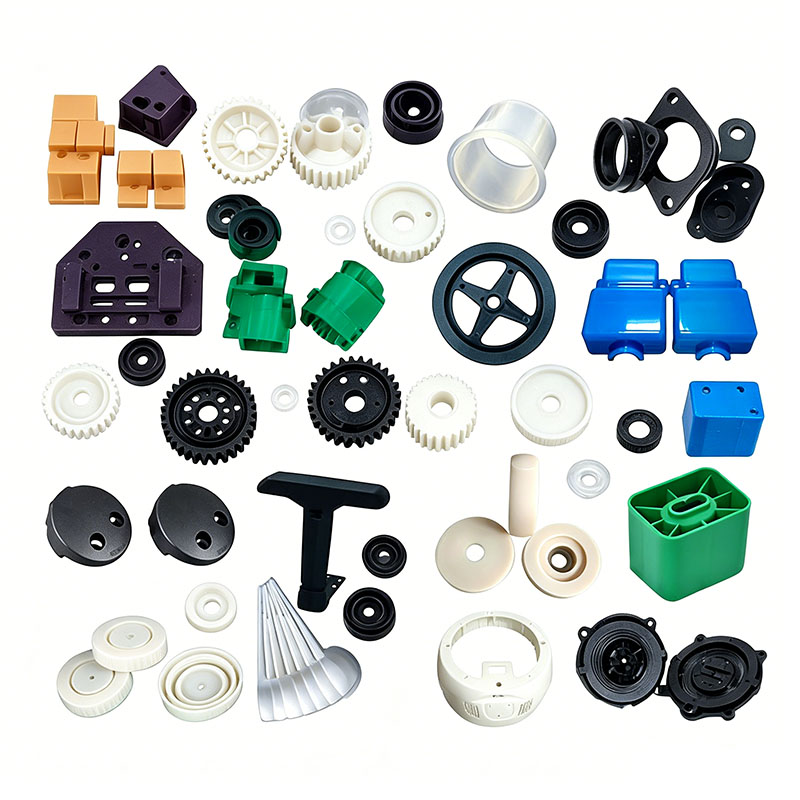
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa gjutning av plastfläktdelar. Vi tillhandahåller professionella skräddarsydda gjuttjänster för plastfläktdelar, och vi är en professionell tillverkare av plastfläktdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa plastfläktdelar kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till gjutning av plastfläktdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda plastfläktdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutprodukter av plastfläktdelar kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
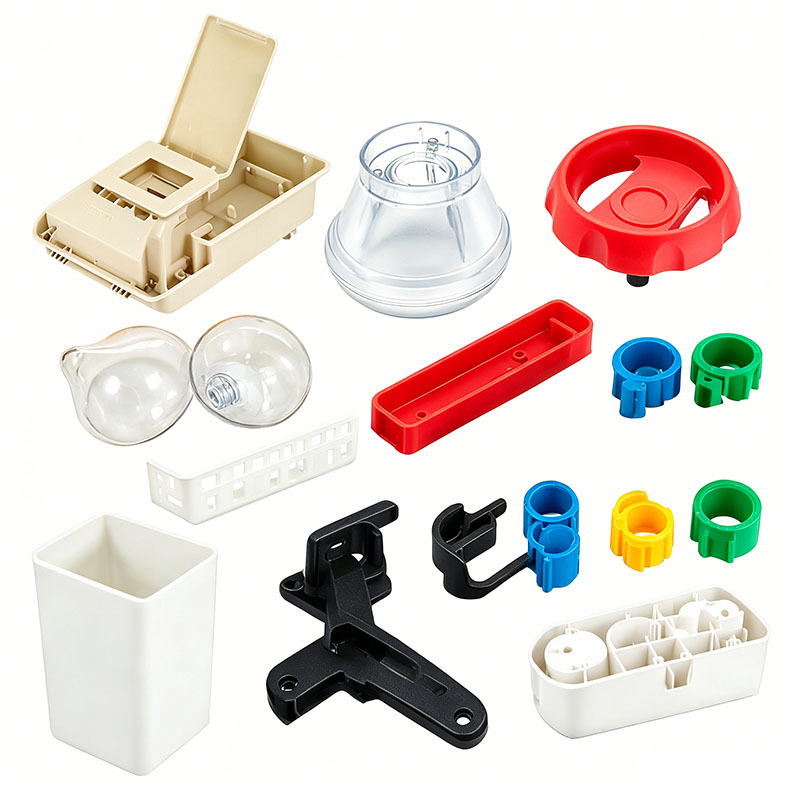
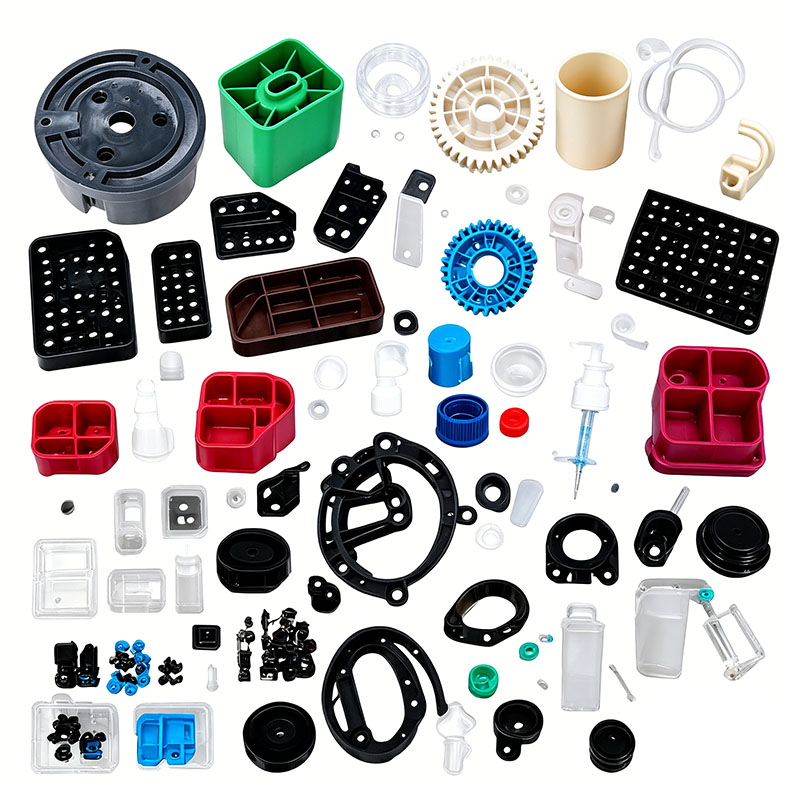
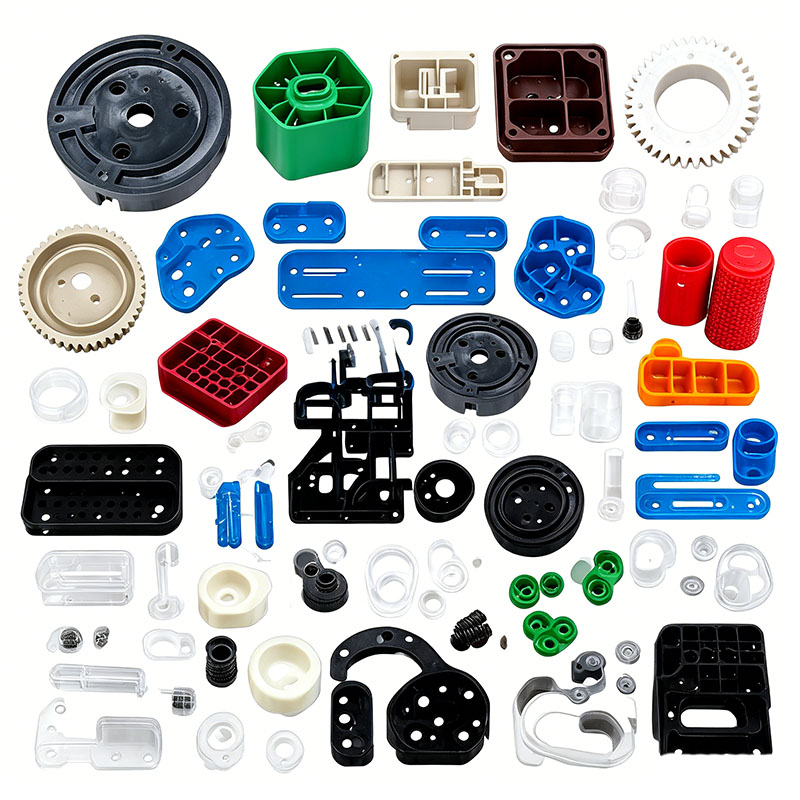
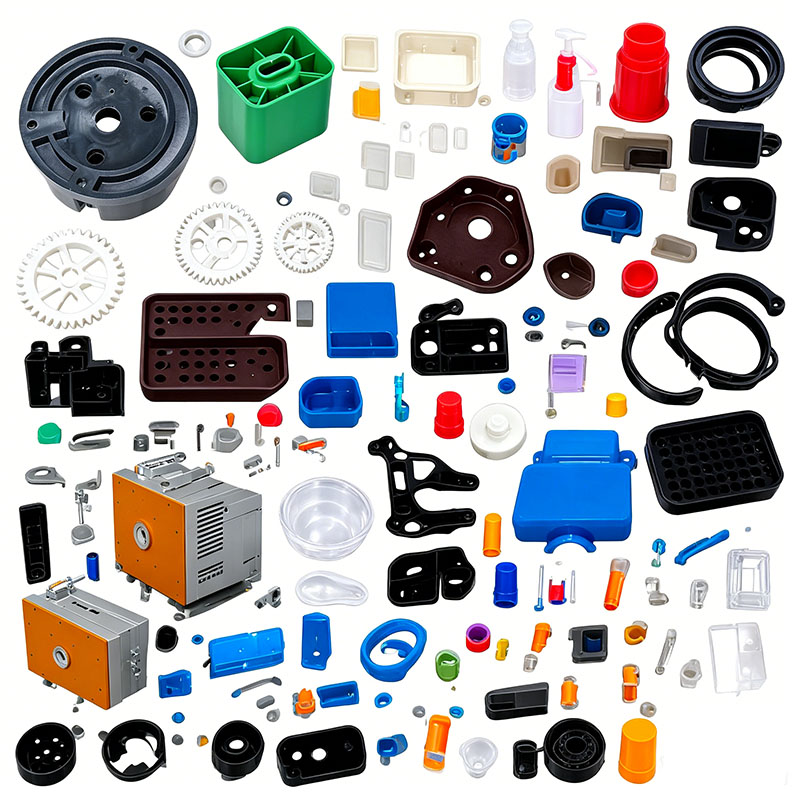
Plastdelar för bilar delas in i fem huvudkategorier: exteriöra karosspaneler, interiörkomponenter, chassikonstruktionsdelar, värmebeständiga komponenter i motorområdet och flamskyddade elektroniska komponenter. Exempel inkluderar stötfångare, fendrar, instrumentbrädor, dörrpaneler, förvaringsfack på passagerarsidan, galler, stänkskärmar, kylarstöd, motorunderskärmar, ledningsnätskontakter och lamphus. Under hela sin livslängd utsätts dessa delar för UV-exponering utomhus, temperaturcykler, stenskott, korrosion från motorolja och frostskyddsmedel och kontinuerliga körvibrationer. Strukturella komponenter måste också uppfylla krocksäkerhetsstandarder. Obligatoriska nationella standarder dikterar krav på seghet vid låg temperatur, dimensionsstabilitet, väderbeständighet, flamskydd, låg lukt och låga VOC-utsläpp. Vanliga råvaror inkluderar modifierad PP, TPO, ABS/PC, ASA, PA6+30GF, POM och flamskyddad PC. Formningsprocesser fokuserar på fem nyckelprestandaindikatorer: väder-/sprickbeständighet, låg inre spänning, låga lukt-/VOC-nivåer, enhetlig glasfiberspridning och långsiktig dimensionell stabilitet. Viktiga gjutningsöverväganden tas systematiskt upp i val av råmaterial, formdesign, formsprutningsprocesser, efterbearbetning och defektkontrollsystem.
I. Val av råmaterial och förbehandling för formning
Zonmatchning av råvaror
Exteriör stötfångare, galler och stänkskärmar: Väderbeständig modifierad TPO och ASA; UV-beständig (ej gulnande) och sprickbeständig vid -40°C påverkan.
Instrumentbrädor och dörrpaneler (interiör): Modifierade PP- och ABS/PC-legeringar; låg lukt och låga VOC-utsläpp; mjuk känsla som passar för inslagning och målning.
Motorunderskärmar, kylarstöd och chassiklämmor: PA6 + 30 % glasfiber; hög hållfasthet, oljebeständighet och hög temperaturbeständighet.
Transparenta lampkåpor och kombiinstrument: Högviskös PC; hög ljusgenomsläpplighet och motståndskraft mot värmechock.
Bilkontakter och elektroniska styrenheter (ECU) höljen: Flamskyddande PA och PC; uppfyller V-0 brandsäkerhetsklassificeringar. Strikta standarder gäller för återanvändning av råvaror: omslipningsinnehållet i yttre kosmetiska delar är begränsat till ≤8 %; användningen av återvunnet material är förbjudet för chassikomponenter, lastbärande motordelar och flamskyddade elektroniska komponenter, eftersom det avsevärt minskar slaghållfastheten och äventyrar flamskyddsegenskaperna; interiördelar måste använda lågluktande masterbatches och icke-migrerande, miljövänliga tillsatser för att strikt kontrollera flyktiga organiska föreningar (VOC). Glasfiberråvaror blandas separat för att förhindra fiberbrott, vilket annars skulle minska produktens styvhet.
Specifikationer för blandningskontroll
En förseglad, låghastighetsblandare används, som arbetar vid 260–300 rpm under en varaktighet av 8–12 minuter. Höghastighetsblandning under längre perioder är förbjuden för fyllda och glasfibermodifierade material för att förhindra pulveragglomerering och fiberbrott; blandningsprocessen för interiördelar är helt innesluten för att minimera dammadsorption och minska produktlukt. Material av olika slag och flamskyddande/icke flamskyddande kvaliteter lagras i separata zoner; korskontaminering under blandning är strängt förbjuden.
Strikta normer för torkning och avfuktning
PC, PA6 och ABS/PC är mycket hygroskopiska; även spårmängder av fukt kan orsaka silverränder och inre tomrum, vilket leder till sprickor vid lågtemperaturpåverkan.
ASA och ABS/PC: Varmluftstorkning vid 85°C i 4–6 timmar; fukthalt ≤0,04%;
PA6+30GF: Avfuktande torktumlare vid konstant 110°C i över 4 timmar; material måste torkas om om maskinen är inaktiv i mer än 30 minuter;
PC-lampa täcker: Avfuktande torkning vid 120°C i 6 timmar;
Modifierad TPO och PP har extremt låg vattenabsorption; torkning vid 60°C i 1 timme krävs endast under regnperioden för att avlägsna ytfukt. Efter torkning transporteras råvarorna via ett centraliserat, förseglat matningssystem för att förhindra sekundär kontaminering från verkstadsfuktighet eller olja.
II. Nyckelpunkter för fordonsspecifik formkonstruktion och maskininställning
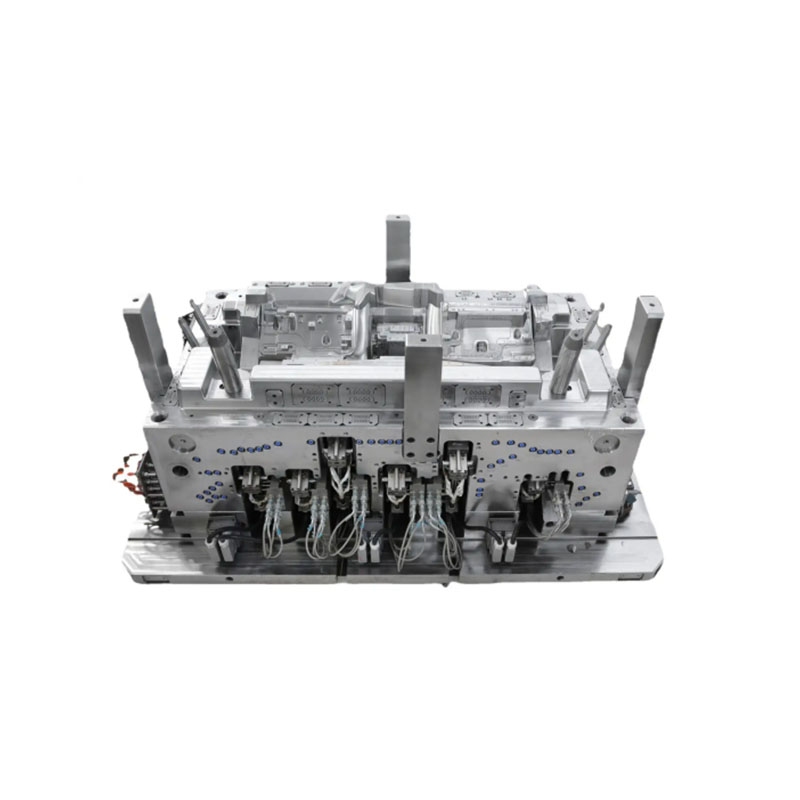
Plastdelar för bilar sträcker sig från stora ytor, tunnväggiga exteriöra karosspaneler och höghållfasta glasfiberkonstruktionskomponenter till precisionsinredningsdelar; formdesignen fokuserar på balanserad kylning, adekvat ventilation, slitage- och korrosionsbeständighet och löparsystem med låg belastning. **Utval av formstål**
För exteriöra ASA- och ABS/PC-komponenter väljs S136 spegelblankt, korrosionsbeständigt stål för hålrummen; detta säkerställer en gropfri yta efter polering och långvarig motståndskraft mot väderpåverkan och korrosion. Formar för glasfiberchassikomponenter har hålrum behandlade med övergripande nitrering för att motstå den kontinuerliga erosionsverkan av hårda glasfibrer, vilket förlänger formens livslängd. 718H förhärdat stål används för interiörkomponenter, medan STAVAX korrosionsbeständigt spegelstål används för små precisionskopplingsdelar. Alla produkthörn har enhetliga radier för att eliminera spänningskoncentrationer, förhindra sprickbildning under termisk cykling eller stötar.
**Balanserat kylsystem (nyckel för att kontrollera skevhet och dimensionell drift)**
Stötfångare och instrumentbrädor är stora, tunnväggiga delar (1,8–2,5 mm tjocka), men interna ribbor och monteringslister kan nå tjocklekar på 4–6 mm; denna skillnad leder lätt till ojämn krympning och avvikelser i monteringsgapet. Formarna använder omslutande konforma kylkanaler, med spiralkylningskärnor inbäddade i tjockväggiga utsprång; symmetriska kanallayouter till vänster och höger minimerar temperaturskillnaderna. Formtemperaturerna styrs exakt av zon: 55–65°C för ASA exteriördelar; 70–80°C för ABS/PC interiördelar; 80–90°C för chassidelar av glasfiber/nylon; och 35–45°C för modifierade PP-interiördelar. Högre formtemperaturer ökar nylonkristalliniteten, vilket förbättrar oljebeständigheten och styvheten, medan måttliga temperaturer för exteriöra delar minskar inre formspänningar, vilket säkerställer långvarig hållbarhet mot sprickbildning i utomhusmiljöer.
**Optimering av ventilation och balanserad utkastning**
Stora kroppspaneler involverar långa smältflödesvägar; kontinuerliga, fina ventilationsöppningar (0,012–0,015 mm djupa) är införlivade vid svetslinjer och hörn, med ytterligare ventilationsinsatser placerade vid djupa ribbor för att underlätta snabb gasevakuering under höghastighetsfyllning, och därigenom förhindra bränning och svetsledningssvaghet. Instrumentbrädor och stötfångare för stora ytor använder en kombination av flerpunktsbalanserade ejektorblock och stift för att säkerställa enhetlig utstötningskraft, förhindrar spänningsmärken ("vitning") och lokal deformation; slanka galler och fendrar är utrustade med extra utkastningsmekanismer för att säkerställa urtagning utan att böjas. Standarder för installation och installation av formar
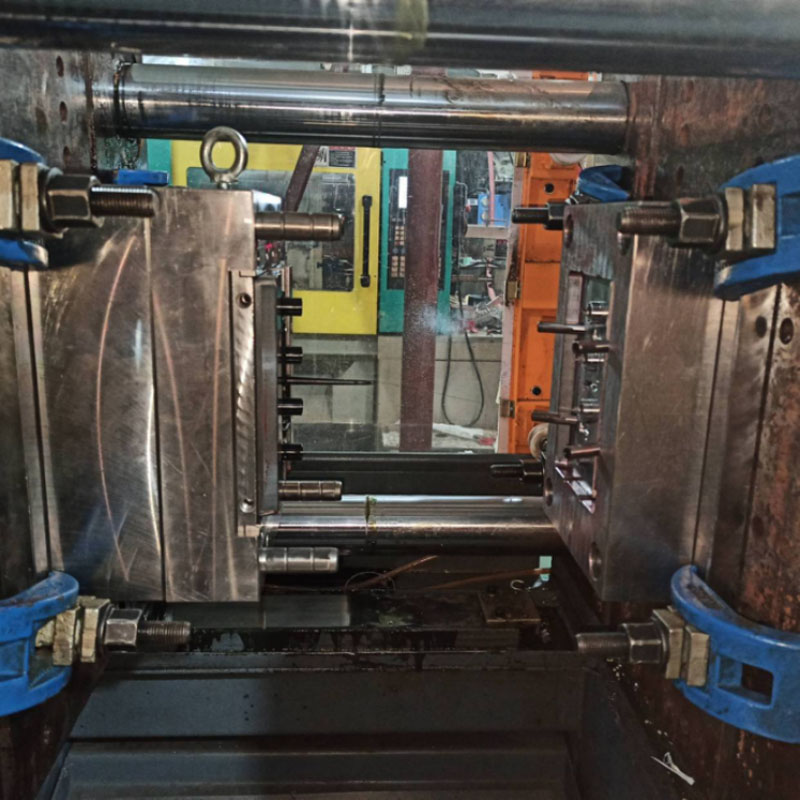
Stora formar för stötfångare och instrumentpaneler är ihopkopplade med 800T–1600T formsprutningsmaskiner; klämplattor måste dras åt jämnt för att motstå högtrycksinsprutningskrafter och förhindra att mögel öppnas (flash) över stora ytor. Flödesvakter är installerade på kylkretsar för att säkerställa fri cirkulation; hög-/lågtrycks-stegsklämskydd är kalibrerat för att utlösa automatisk formöppning om kvarvarande inlopp eller främmande föremål upptäcks, vilket förhindrar skador på dyra stora formar; och tunnor rengörs noggrant innan de tillverkar flamskyddade eller glasfiberförstärkta delar för att avlägsna rester av oförenliga material.
III. Viktiga kontrollpunkter för formsprutningsprocessen
Övergripande processstrategi: Skonsam fyllning med låg skjuvning, stegvis hålltryck (tvåsteg) och tillräcklig, balanserad kylning för att minimera inre påfrestningar och förbättra slagtålighet och väderbeständighet vid låga temperaturer.
Zonerad fattemperaturkontroll
ASA yttre delar: 180–210°C; munstyckstemperaturen får inte överstiga 215°C (överdriven värme orsakar UV-stabilisatornedbrytning och efterföljande gulning).
ABS/PC interiördelar: 190–250°C; strängt taget inte överstiga 260°C (höga temperaturer frigör flyktiga gaser, vilket gör att inre luktnivåer överskrider gränserna).
PA6+30GF chassidelar: 230–260°C; temperaturer över 270°C orsakar nylonnedbrytning och betydande hållfasthetsförlust.
Transparenta PC-lampor: 270–300°C; för låga temperaturer resulterar i dåligt flöde och svetslinjer.
Steg påfyllningsprocess med variabel hastighet
För långflödesdelar som stötfångare och instrumentpaneler används en variabel hastighetsprofil i tre steg: låghastighetsbuffring vid grinden, medelhög till höghastighetsfyllning för huvudkroppen och reducerad hastighet vid svetsplatsen i den distala kaviteten för att minimera inre spänningar orsakade av molekylär skjuvning. Glasfiberförstärkta chassidelar fylls med medel till låga hastigheter under hela cykeln för att mildra "fiberflytande" defekter och säkerställa ytjämnhet. Insprutningstrycket är inställt på 90–130 bar; otillräckligt tryck resulterar i svaga svetslinjer som är benägna att spricka under fordonskollisioner, medan för högt tryck orsakar kraftig blixt och inre spänningsackumulering, vilket leder till sprickbildning under termisk cykling.
Hålltryck i två steg
Kristallina material som PP och PA6 uppvisar hög krympning; därför krävs en tvåstegs hållartryckprofil (initial och sekundär steg) för att säkerställa adekvat materialkompensation. Hålltiderna är inställda på 6–10 sekunder för tunnväggig exteriörbeklädnad och 15–22 sekunder för tjockväggiga chassimonteringsfästen för att kompensera för kylningskrympning och eliminera ytsänkningsmärken. Hållningsfasen löper samtidigt med materialackumulering för att förkorta formningscykeln.
Specifikationer för kylning och borttagning av delar
Kylningstiderna baseras på en hastighet av 3–5 sekunder per 1 mm väggtjocklek; till exempel kräver ett 2 mm stötfångarskal 10–14 sekunders kylning. Otillräcklig kylning äventyrar dimensionell stabilitet; delar kan genomgå fortsatt krympning och deformering efter fordonsinstallation, vilket leder till vidgade monteringsluckor. Formöppning och utkastning utförs vid låga, jämna hastigheter, och delar avlägsnas med servodrivna robotarmar på den automatiserade linjen. Manuell kontakt med yttre delar är strängt förbjuden för att förhindra att olja eller fett försämrar vidhäftningen av efterföljande beläggningar eller beläggningar. Efter borttagning måste delarna läggas plant på dedikerade fixturer; Det är förbjudet att stapla eller komprimera varma plastdelar.
Vi är en tillverkare av plastfläktdelar som tillhandahåller högkvalitativ tillverkning av plastfläktdelar. Så länge du vill skräddarsy/utveckla plastfläktdelar gjutprodukter, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


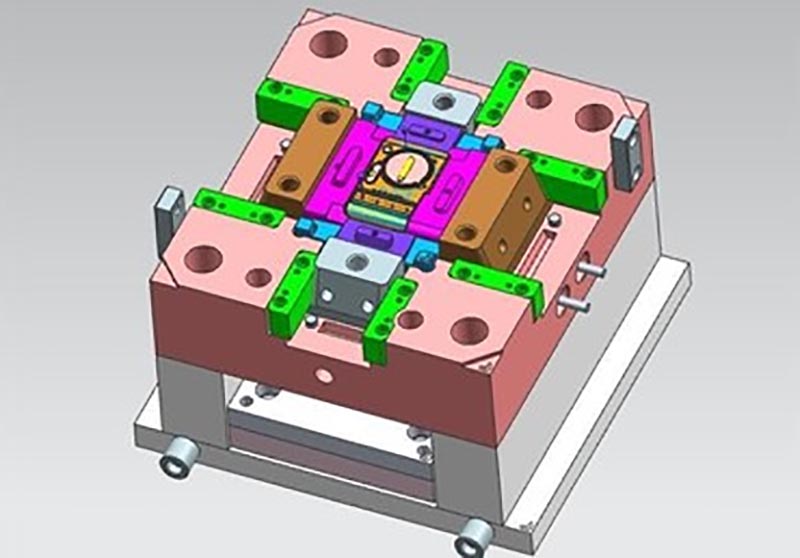
Tillverkning av plastsprutform

Specifikationer för plastgjutning

Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Formning av fläktdelar av plast, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.