Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
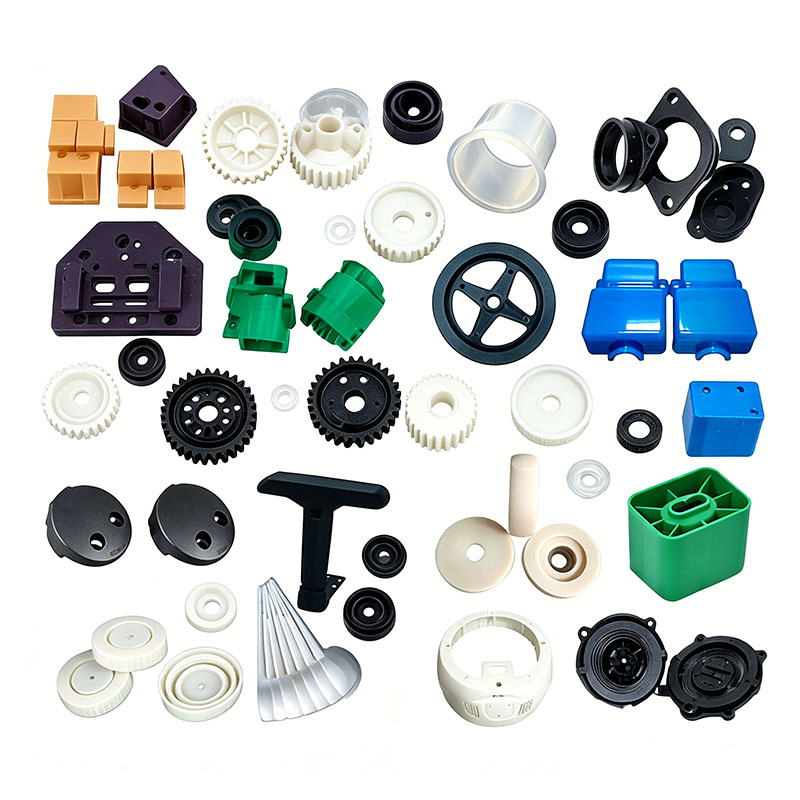
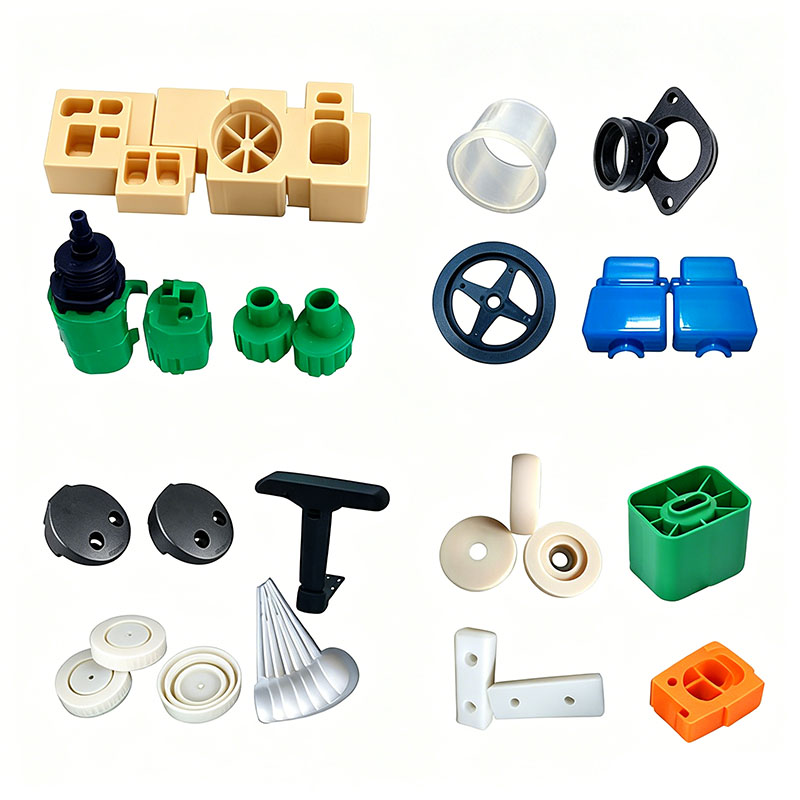
Formgjutning av kroppsdelar i plast
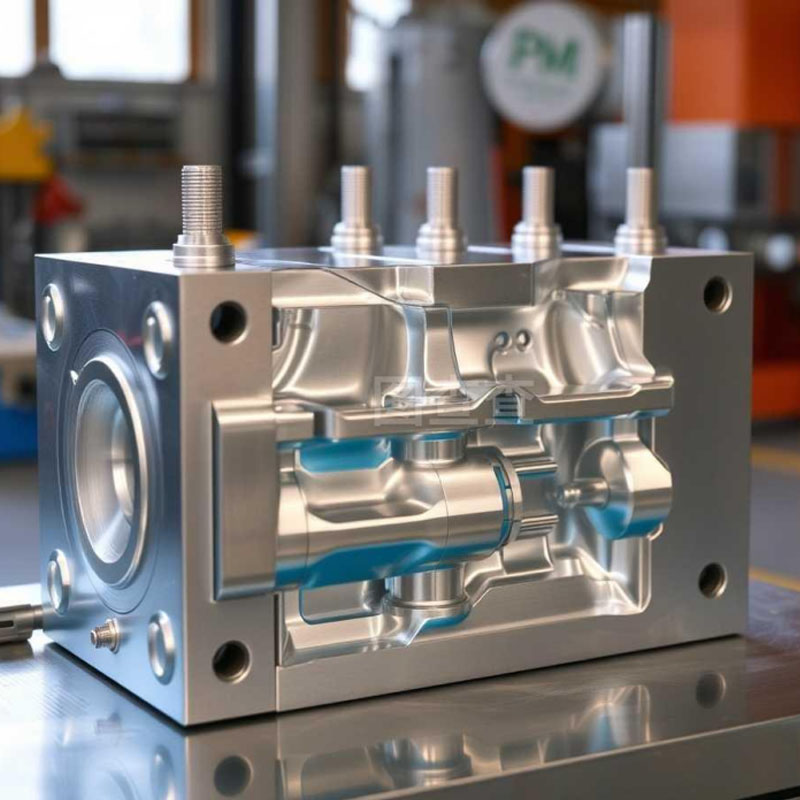
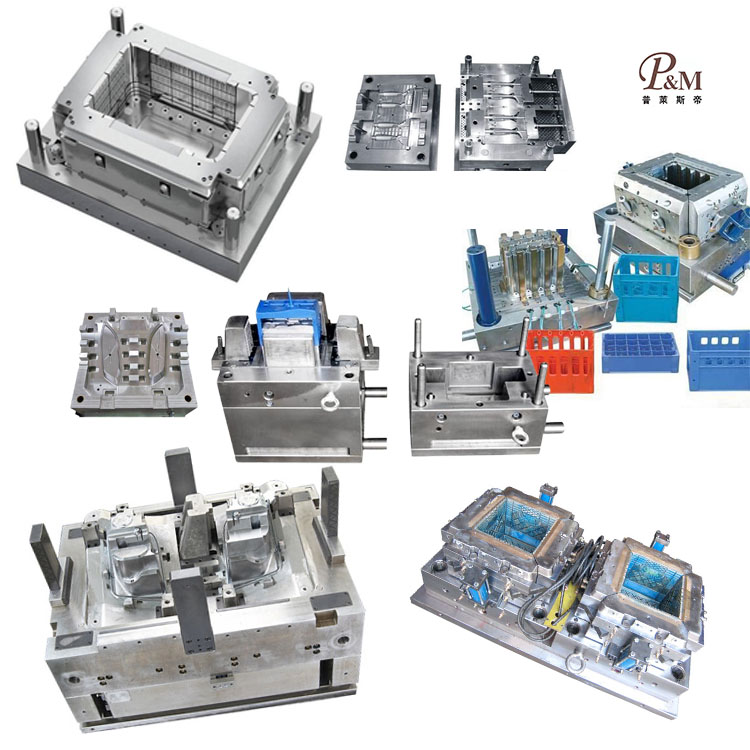
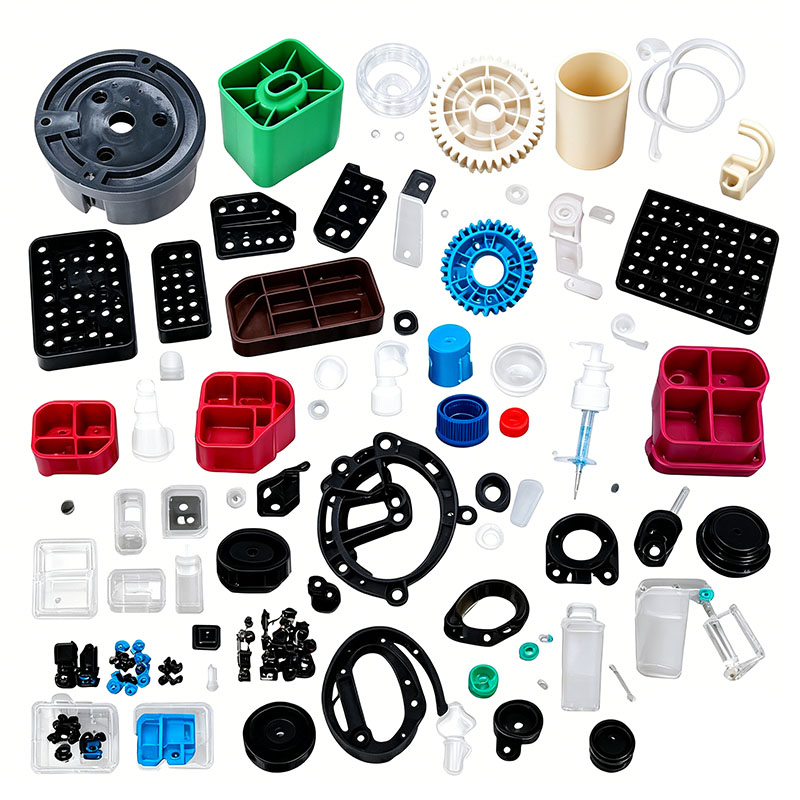
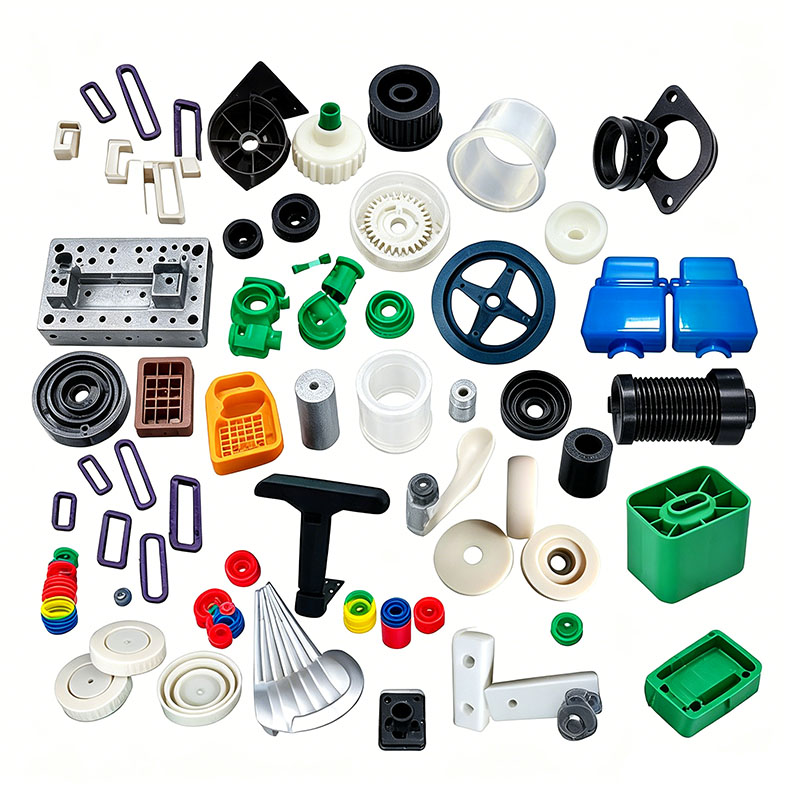
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknik för formtillverkning och kan anpassa gjutning av plastkroppsdelar. Vi tillhandahåller professionella skräddarsydda gjutningstjänster för plastkroppsdelar, och vi är en professionell tillverkare av plastkroppsdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av plastkroppsdelar kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till gjutning av plastkroppsdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra teknologier.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda plastkroppsdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutningsprodukter av plastkroppsdelar kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
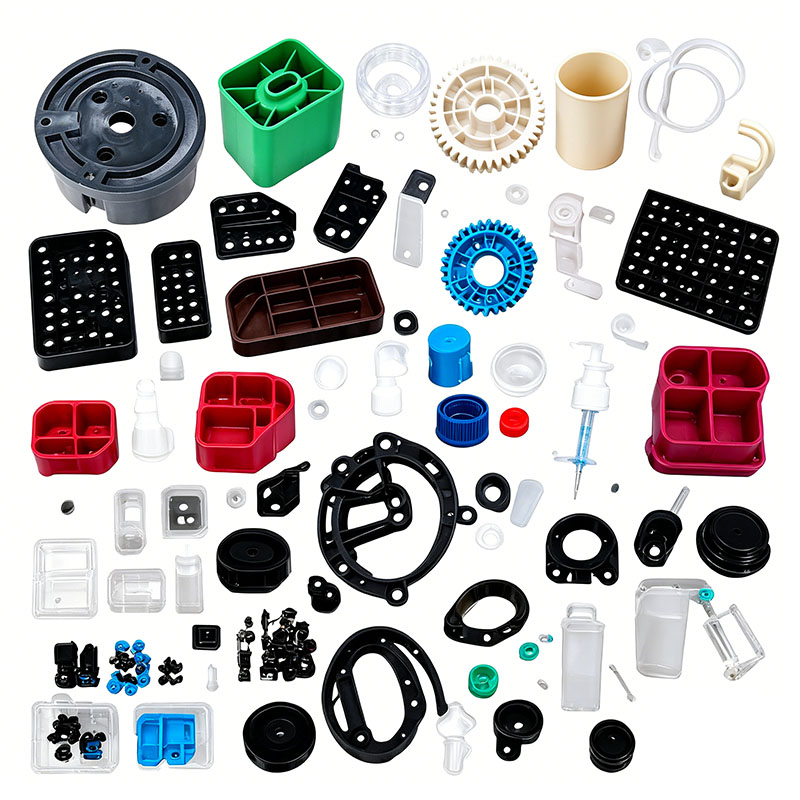
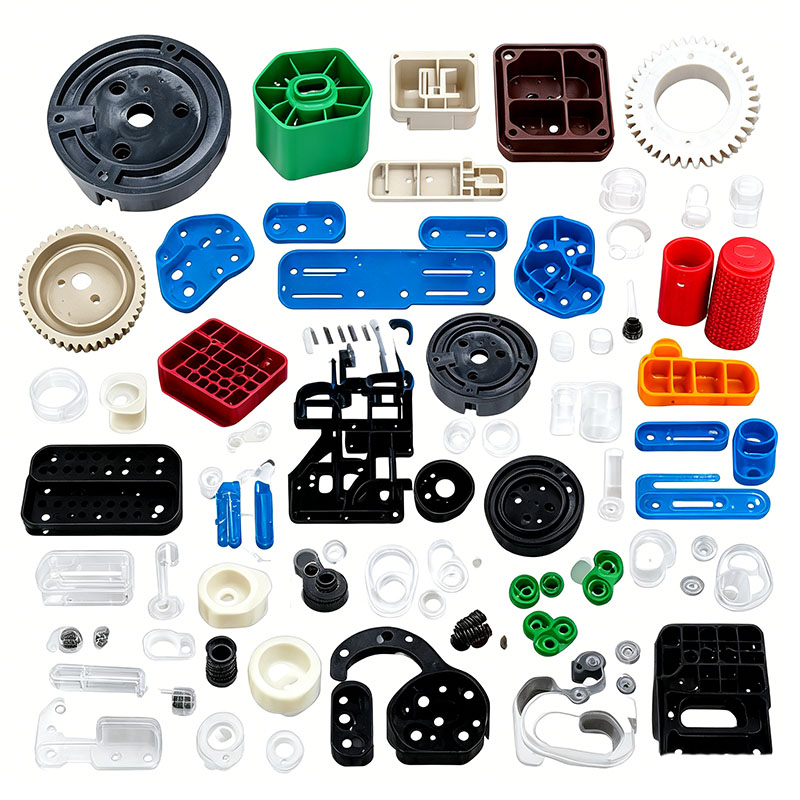
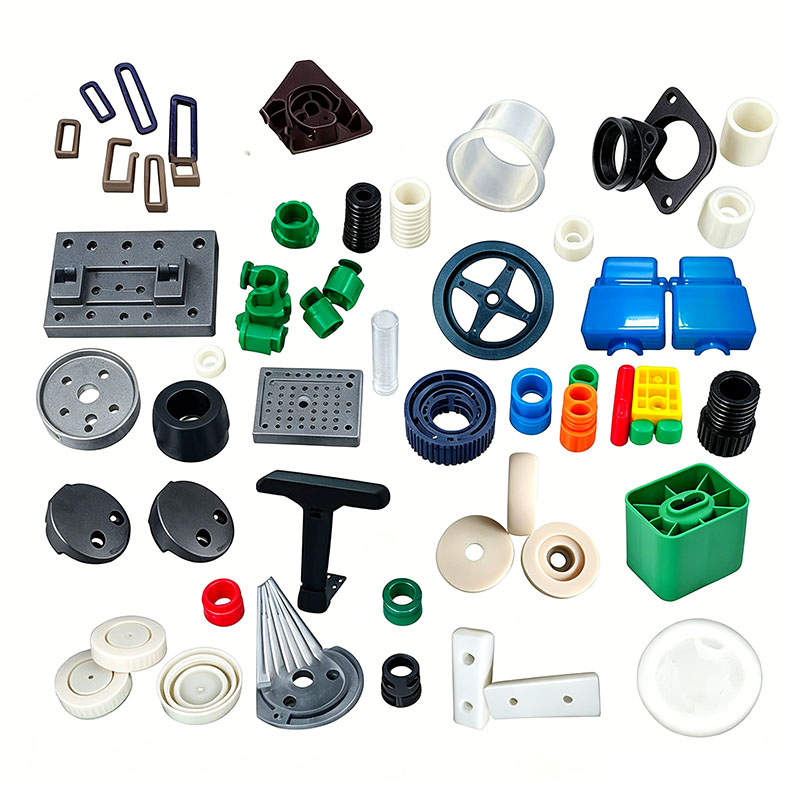
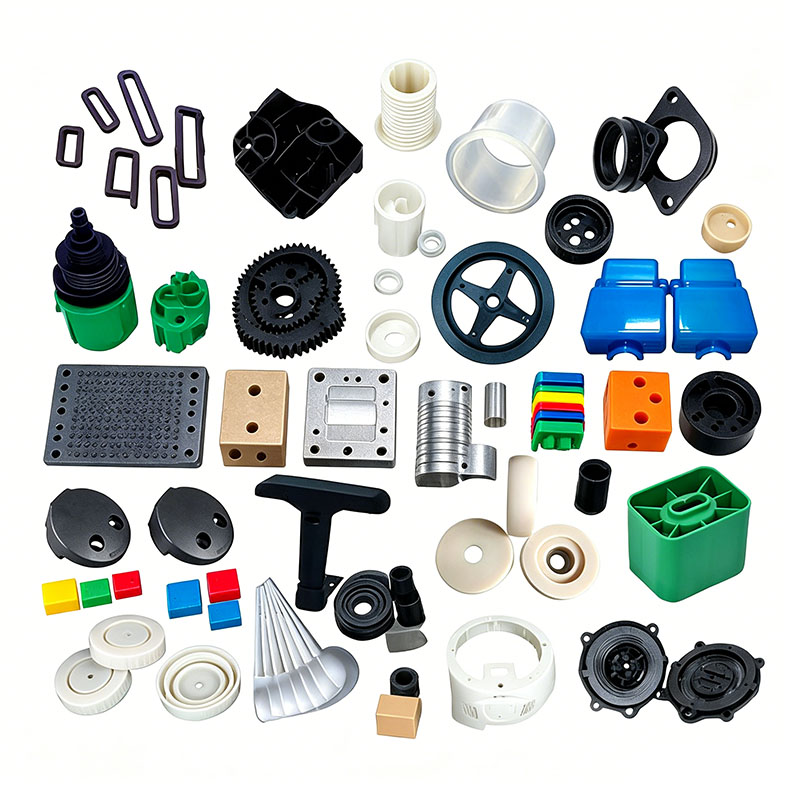
Plastkroppskomponenter för elektriska skotrar, e-cyklar och motorcyklar – som skal till hela fordon, främre och bakre skärmar, sidopaneler, fotpaneler, batterikåpor och styrinstrumentkåpor – är stora, integrerade strukturella delar. De måste samtidigt uppfylla kraven på tunnväggig estetik, strukturell bärförmåga och väderbeständighet utomhus, vilket gör gjutningsprocessen betydligt mer komplex än den för mindre plasttillbehör. Det kompletta gjutningsarbetsflödet består av fem kärnsteg: förbehandling av råmaterial, installation och testning av stora gjutformar, cyklisk formsprutning, formning efter gjutning och omfattande kvalitetskontroll. Standardiserad hantering genom hela processen fokuserar på att eliminera svetslinjer, minimera skevhet, säkerställa åldringsbeständighet och dimensionsstabilitet och bibehålla slaghållfasthet.
I. Råvarulager och förbehandling
Kroppskomponenter utsätts för långvarig exponering för solljus, regn och temperaturfluktuationer. De primära materialen som används inkluderar väderbeständig ASA, ABS+PC-legeringar och talkmodifierad PP. Att säkerställa materialets miljövänlighet, korrekt torkning och exakta blandningsförhållanden är det kritiska första steget i formningsprocessen.
Vid ankomst till fabriken måste material genomgå verifiering av materialsammansättningsrapporter, UV-åldringsbeständighetsrapporter och RoHS-miljöcertifikat. De yttre karosserna måste vara tillverkade av 100 % jungfruligt material; endast omslipning från klippta kanter och inlopp får återanvändas i små mängder, med tillsatsförhållandet strikt begränsat till 10 %. Strukturella, bärande komponenter – som batterifack – förbjuder strängt införande av återvunnet material, eftersom det avsevärt minskar låg slaghållfasthet och ökar risken för sprickbildning vid fordonskollision. För färgning väljs väderbeständiga högblanka masterbatches och kombineras med UV-beständiga masterbatches och miljövänliga mögelsläppmedel med låg migration. Blandningen bearbetas i en låghastighets vertikalblandare i 8–12 minuter; låghastighetsblandning förhindrar friktionsvärmeuppbyggnad och undviker därigenom partikelagglomerering och ojämn pigmentspridning.
Torkning och avfuktning bestämmer direkt den estetiska kvaliteten på kroppskomponenterna; Otorkat material kan orsaka "silverstrimmor" och luftbubblor, vilket leder till storskaliga färgfel efter beläggning. ASA- och ABS+PC-skal torkas i varmluftstorkar vid konstant 85°C i 4 timmar (förlängs till 6 timmar för ABS+PC-legeringar) för att säkerställa att fukthalten förblir under 0,04 %. Modifierad PP har extremt låg vattenabsorption; torkning vid 60°C i en timme – nödvändigt endast i regniga eller fuktiga verkstadsförhållanden – är tillräckligt för att avlägsna ytfukt. Den storskaliga produktionslinjen är utrustad med ett centraliserat, förseglat materialmatning och avfuktningssystem; när de har torkat, transporteras råmaterial genom förseglade rörledningar direkt till formsprutningsmaskinens behållare, vilket förhindrar återupptagning av luftfuktighet.
II. Montering och förvärmning/idrifttagning av karossformar för stora bilar
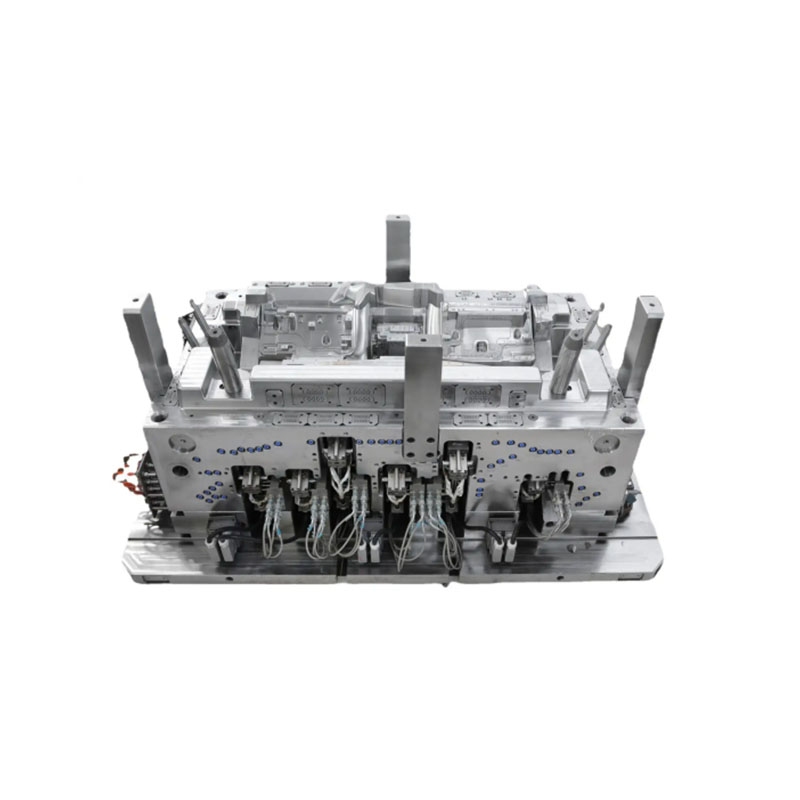
Med tanke på den stora projicerade ytan av bilkarossens plastdelar, används vanligtvis stora formar med singelkavitet, med riktad förstärkning i val av formstål, kylning, ventilering och utkastningssystem. Det estetiska hålrummet använder S136 spegelblankt rostfritt stål, polerat till en defektfri yta (inga gropbildningar eller repor) för att uppfylla kraven på högblank lackering för fordonet; hålrummet för det glasfiberfyllda batterifacket genomgår nitreringsbehandling för att motstå långvarig erosion och slitage från den hårda smältan, vilket förlänger formens livslängd. Väggtjockleksfördelningen är ojämn; lokal tjocklek på förstärkningsribbor och monteringslister når 4–6 mm, medan det tunnväggiga skalet endast mäter 1,8–2,2 mm – en skillnad som gör delen mycket känslig för sjunkmärken och skevhet. Formen innehåller konforma kylkanaler, med spiralkylningskärnor installerade inuti tjockväggiga utsprång för att balansera den totala kylningshastigheten. Kontinuerliga, fina ventilationsslitsar (0,015 mm djupa) är bearbetade runt delningslinjen för att snabbt evakuera instängd luft under fyllning av stora ytor, vilket förhindrar vidbränning eller svärtning vid skalets kanter. För smala komponenter som stänkskärmar och långa höljen, är flera uppsättningar av balanserade utkastarstift och block anordnade för att förhindra böjning eller stressblekning orsakad av ojämna utstötningskrafter.
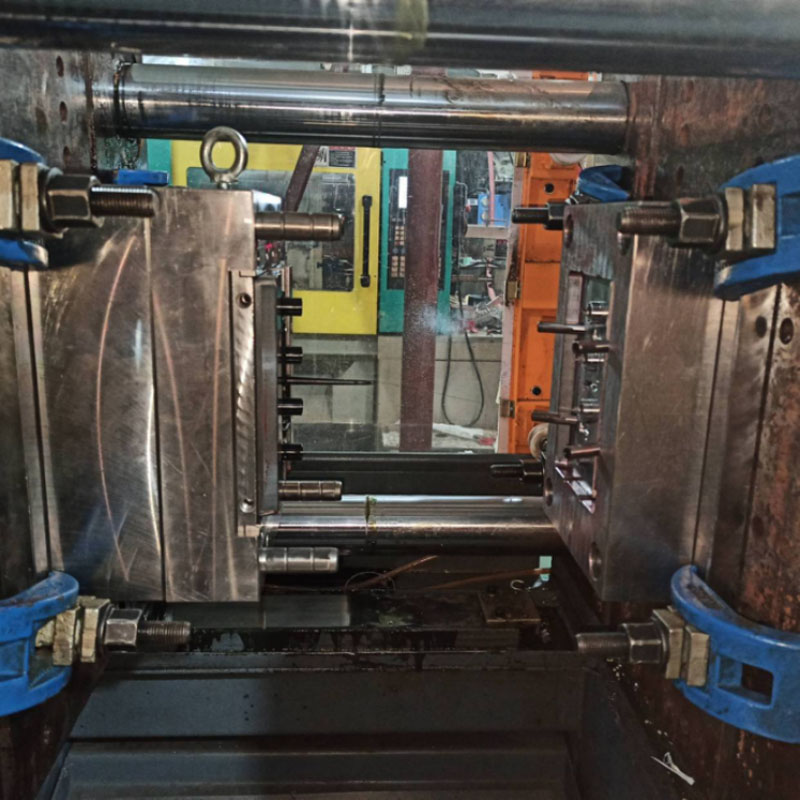
Formen hissas upp på en 800T–1300T storskalig formsprutningsmaskin med hjälp av en traverskran, och klämplattorna dras åt jämnt för att förhindra att formen öppnas (blinkar) orsakad av högtrycksinsprutning. Kylvatten- och formtemperaturkontrollledningar är anslutna och kontrolleras för läckor; När det har bekräftats att det är läckagefritt, aktiveras temperaturkontrollenheten för att förvärma formen i 30 minuter. Formtemperaturen stabiliseras vid 50–60°C för ASA-estetiska delar och höjs till 80°C för ABS+PC-legeringsdelar. Skyddsparametrar för klämning av lågtrycksform är kalibrerade så att, om kvarvarande löper eller främmande föremål skulle finnas kvar under produktionen, öppnas formen automatiskt för att förhindra skador på den dyra storskaliga formen. III. Komplett formningscykelprocess för formsprutningsmaskinen
Den kompletta formningscykeln för fordonskarossen består av sex huvudsteg: formklämning, stegvis injektionsfyllning, tvåstegs hålltryck, konstant temperaturkylning, formöppning och utkastning och automatisk borttagning av delar med en robotarm. Kärnprocessstrategin betonar låg hastighet, låg skjuvning och balanserad fyllning för att minimera inre formspänningar.
Formklämning involverar fyra steg av kontroll: långsam stängning av formen, snabb frammatning, lågtrycksskydd och högtryckslåsning. Med tanke på den stora projicerade ytan av skalet – som genererar betydande formöppningskrafter – är högtrycksklämning avgörande för att säkerställa en tät passning vid avskiljningslinjen och förhindra ihållande blixt.
Exakt, stegvis temperaturkontroll appliceras på cylindern: 170–200°C för ASA-kroppsmaterial och 190–260°C för ABS+PC-blandningar. Strikt efterlevnad av temperaturgränser är obligatoriskt, eftersom överdriven värme orsakar materialnedbrytning, gulning och minskad seghet. Insprutningsfyllning använder flerstegs hastighetskontroll; medelhöga till höga hastigheter används för tunnväggiga områden för att förhindra för tidig smältkylning och korta skott, medan låga hastigheter används för tjockväggiga baser och ribbor för att minska molekylär skjuvspänning, och därigenom minimera risken för sprickbildning på grund av utomhustemperaturfluktuationer eller färgfel under beläggning. Insprutningstrycket hålls mellan 90 och 120 bar; för högt tryck leder till kraftiga svetsningar och en kraftig ökning av inre spänningar, medan otillräckligt tryck resulterar i synliga svetslinjer och avsevärt minskad slaghållfasthet.
När hålrummet är fyllt övergår processen till tvåstegs hålltryck för att kompensera för plastkrympning under kylning. Hålltiderna är inställda på 15–22 sekunder för det tjockväggiga batterifacket och 6–10 sekunder för det tunnväggiga dekorativa skalet för att eliminera sjunkmärken på ytan. Under hållfasen förbereder skruven samtidigt material för nästa cykel, vilket effektivt förkortar den totala formningstiden.
Kylningsprocessen står för över 60 % av den totala formningscykeln, och håller sig till en standard på 3–5 sekunders kylning per millimeter väggtjocklek; ett karosseri med en standardväggtjocklek på 2 mm kräver cirka 10 sekunders kylning. Jämnt cirkulerande kylvatten extraherar kontinuerligt värme från kaviteten, stabiliserar formtemperaturen och förhindrar fluktuationer. Detta säkerställer jämn kylning över skalet, förhindrar skevhet orsakad av ojämna kylningshastigheter och undviker inkonsekventa monteringsluckor i det slutliga fordonet. Efter kylning öppnas formen via en trestegs sekvens med långsam hastighet, och utkastningsmekanismen släpper försiktigt plastdelen; en servodriven robotarm griper höljet samtidigt som den klipper av grinden och löparskrotet och överför den färdiga produkten till monteringslinjen. Manuell kontakt med den yttre ytan är strängt förbjuden under hela processen för att förhindra fingeravtryck eller oljerester från att äventyra vidhäftningen av den efterföljande spraybeläggningen.
Vi är en tillverkare av plastkroppsdelar som tillhandahåller högkvalitativ tillverkning av plastkroppsdelar. Så länge du vill skräddarsy/utveckla gjutprodukter av plastkroppsdelar kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

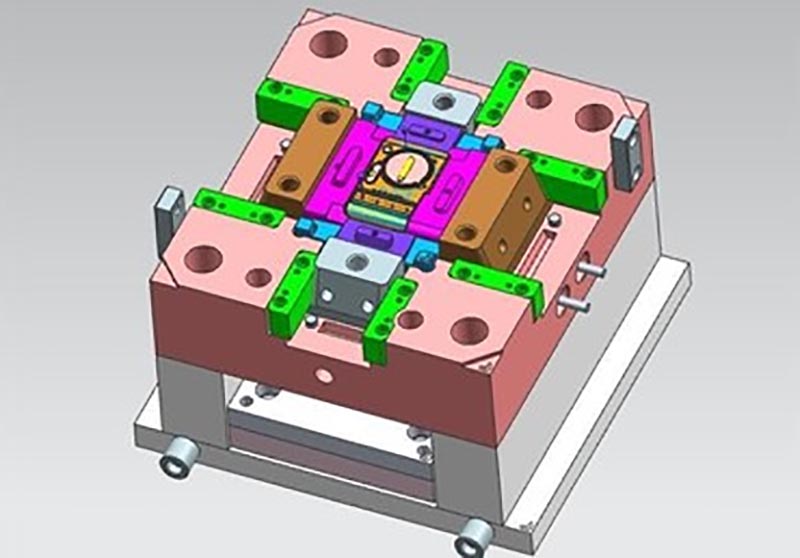
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Formgjutning av plastkroppsdelar, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.