Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
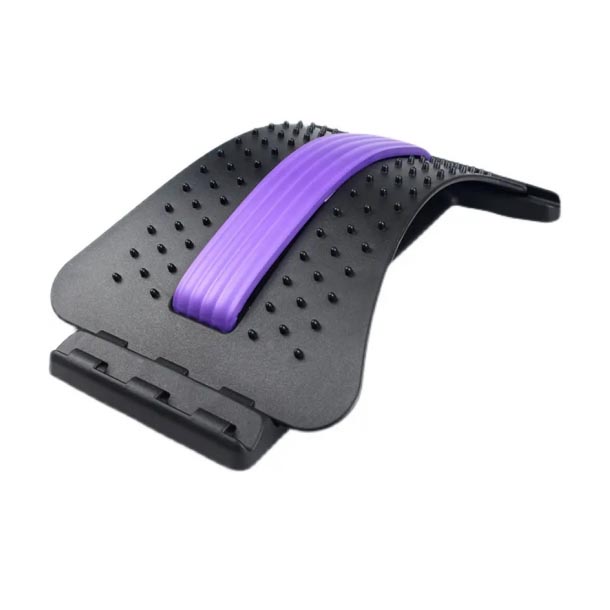
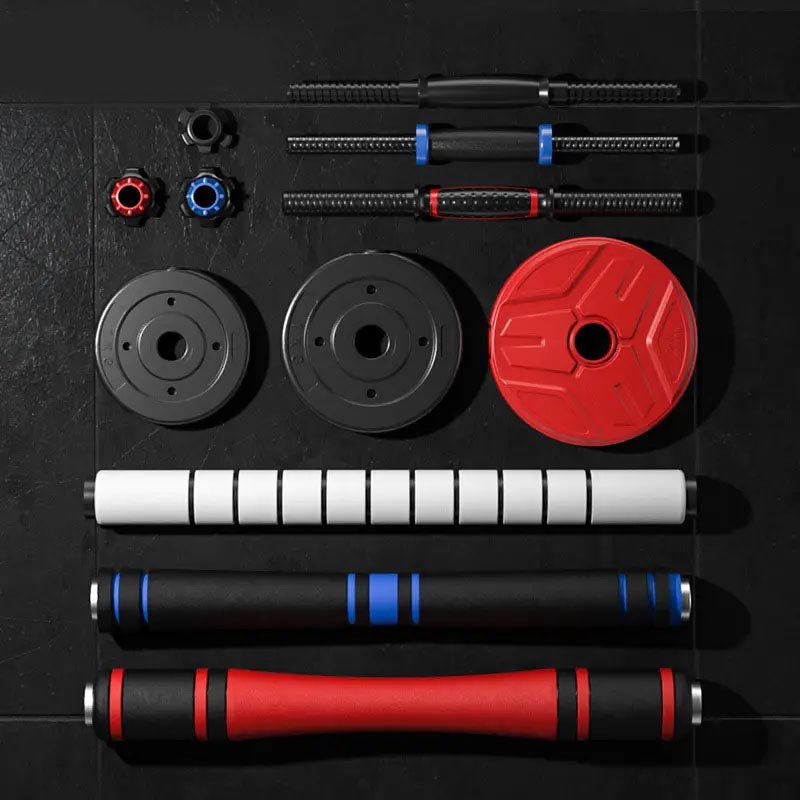
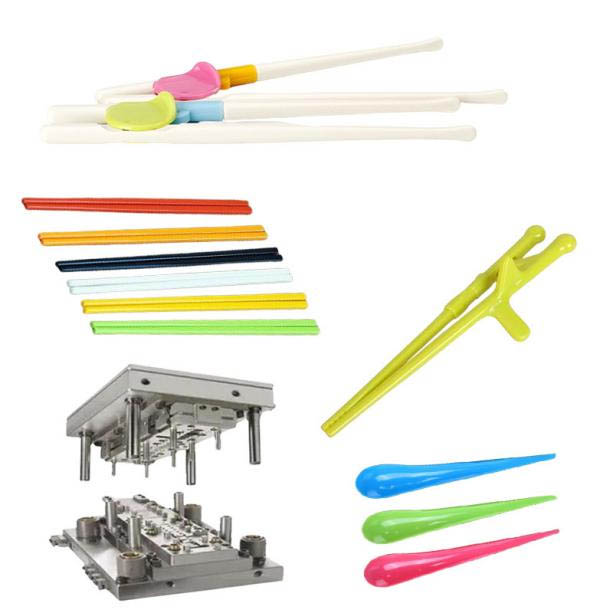
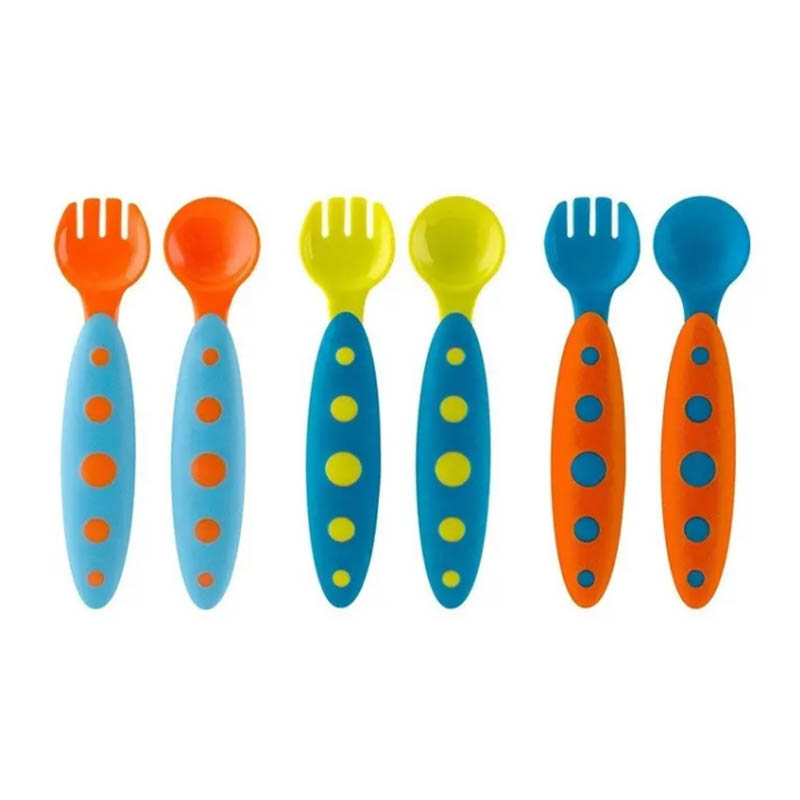
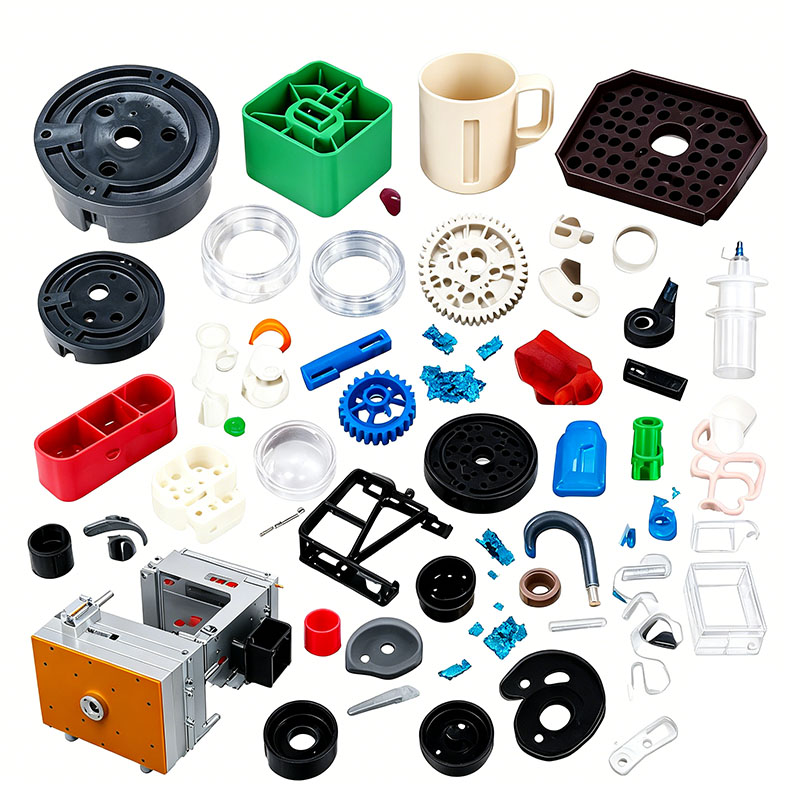
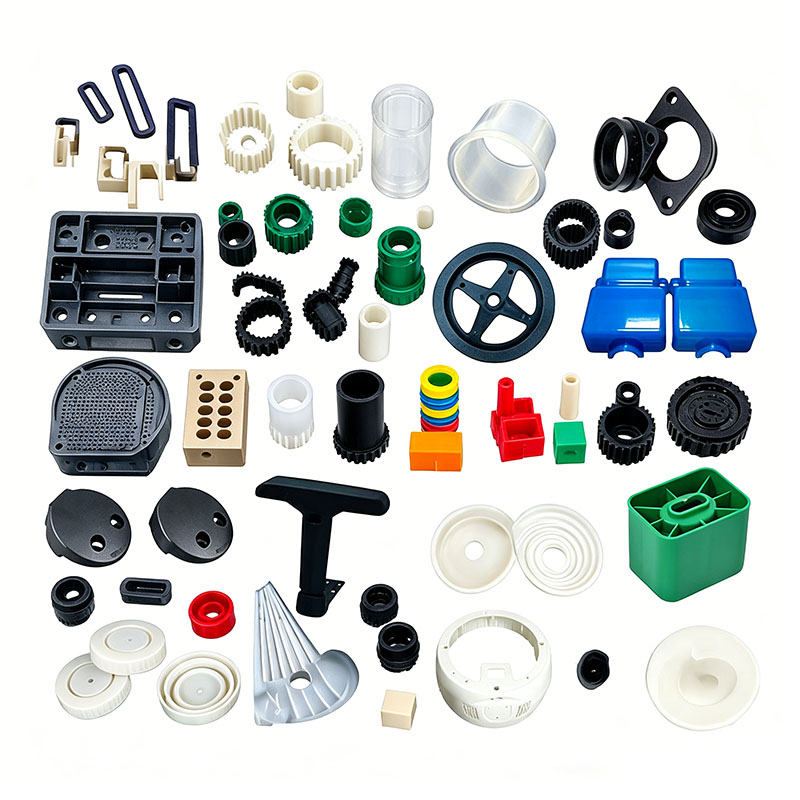
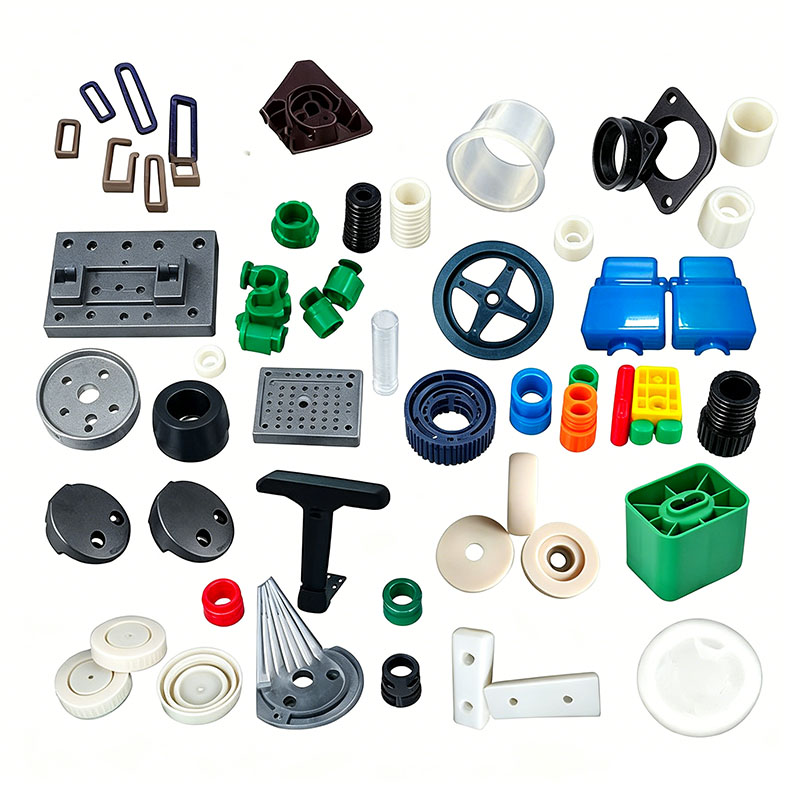
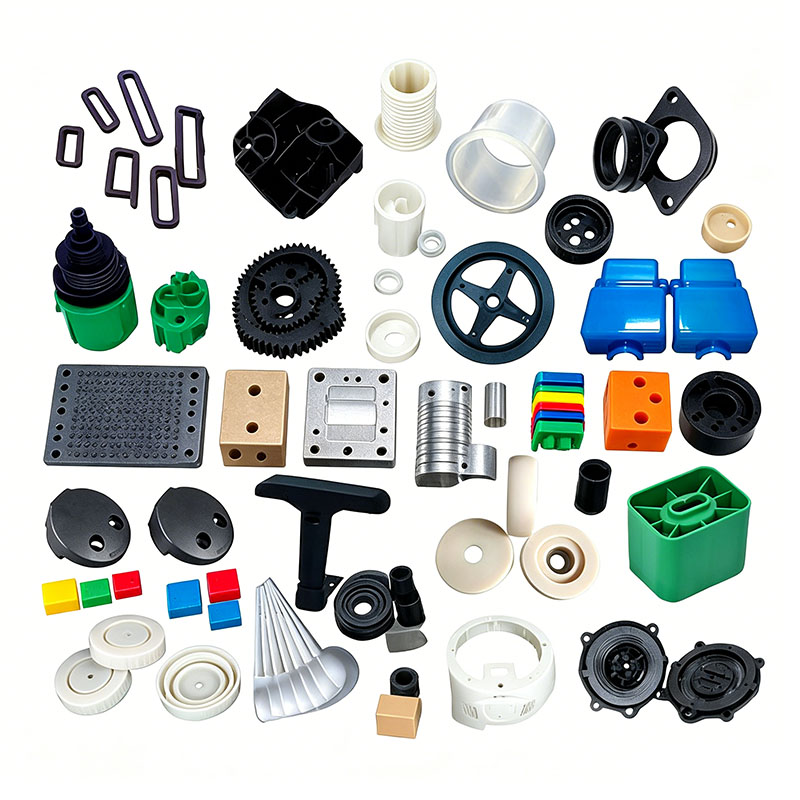
Formsprutning av plastdelar
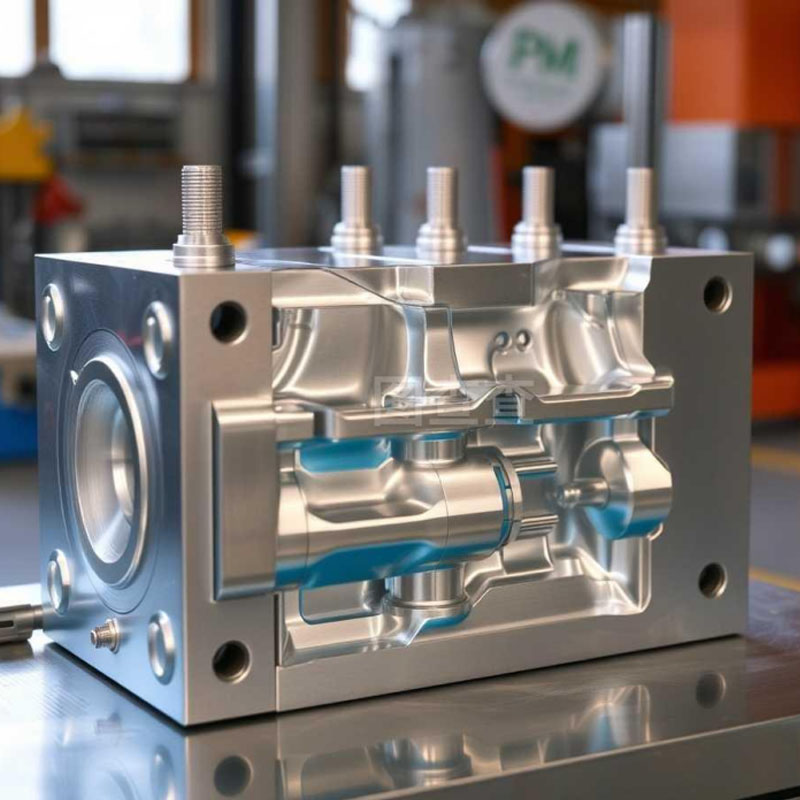
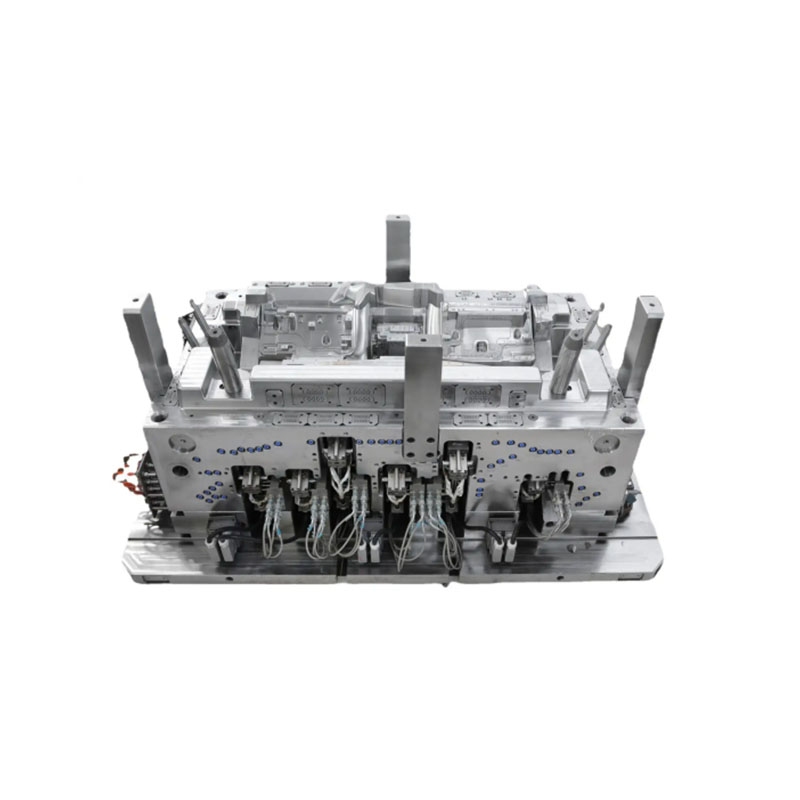
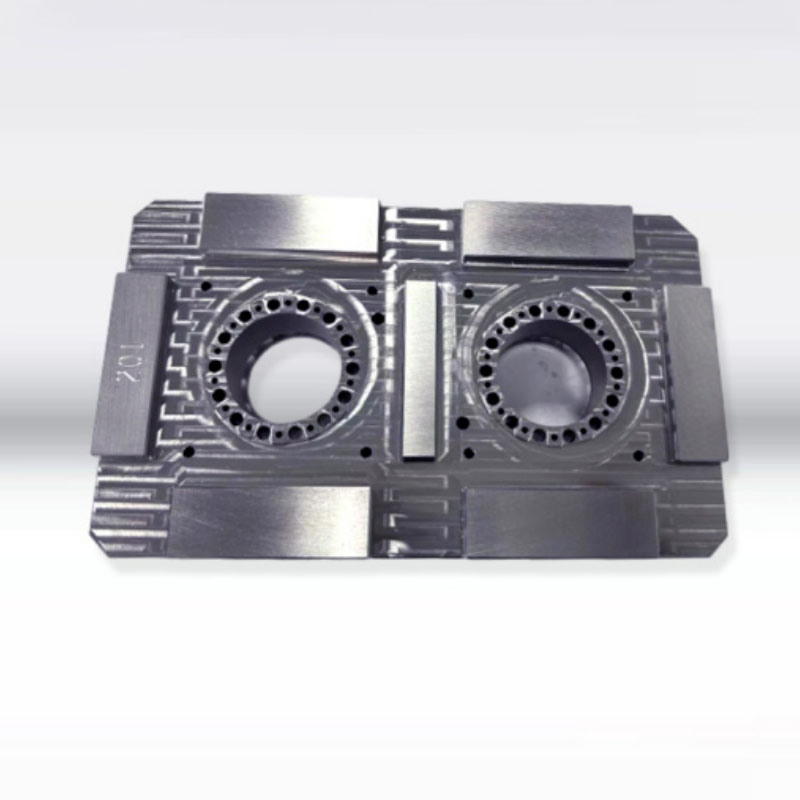
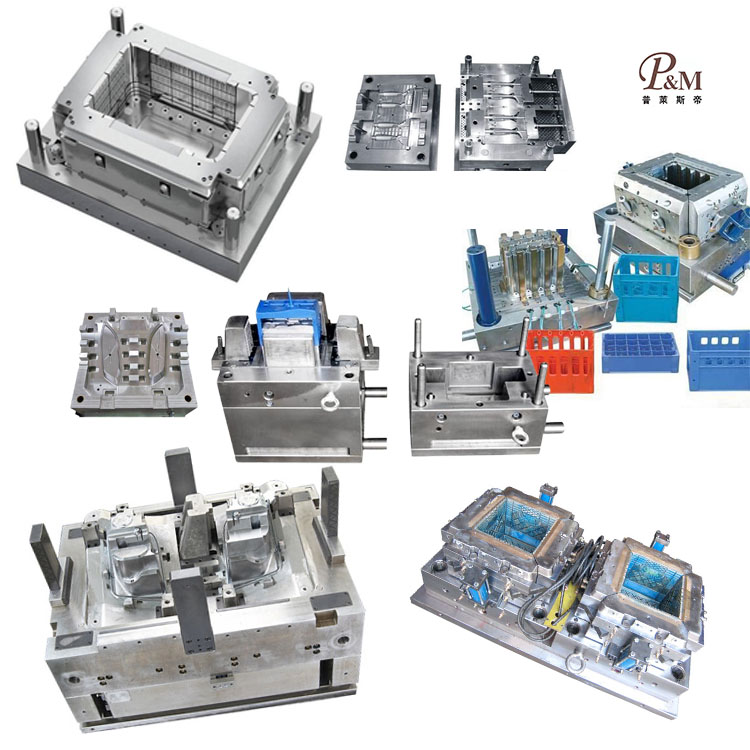
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa formsprutning av plastdelar. Vi tillhandahåller professionella skräddarsydda formsprutningstjänster för plastdelar, och vi är en professionell tillverkare av formsprutade plastdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa formsprutning av plastdelar, kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till formsprutning av plastdelar, såsom: CAD-design, formtillverkning, formsprutning, tillverkning av plastprodukter, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta leveranskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda formsprutade plastdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För formsprutade plastdelar kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutning.
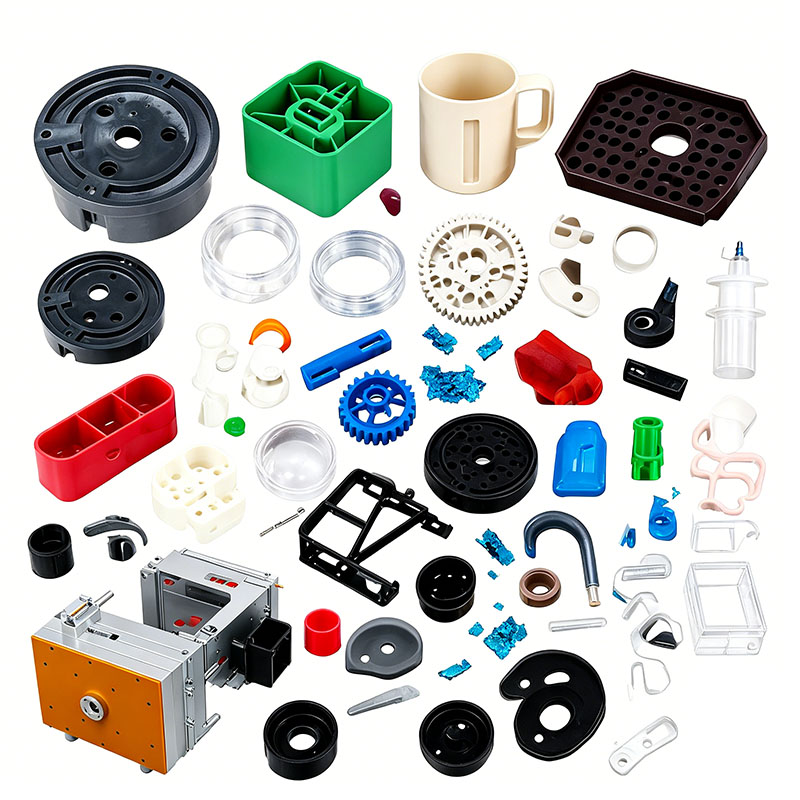
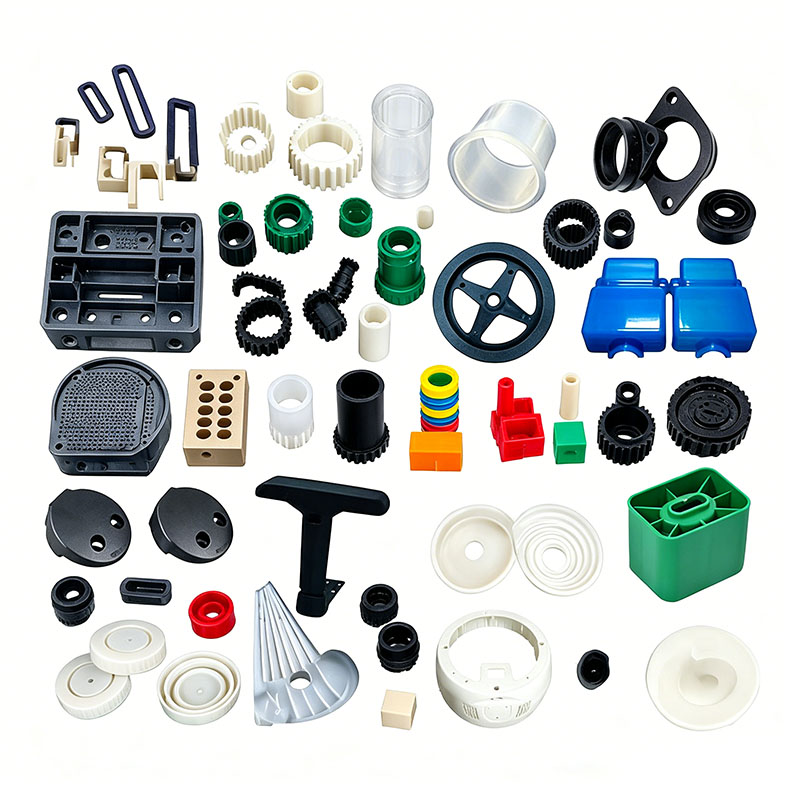
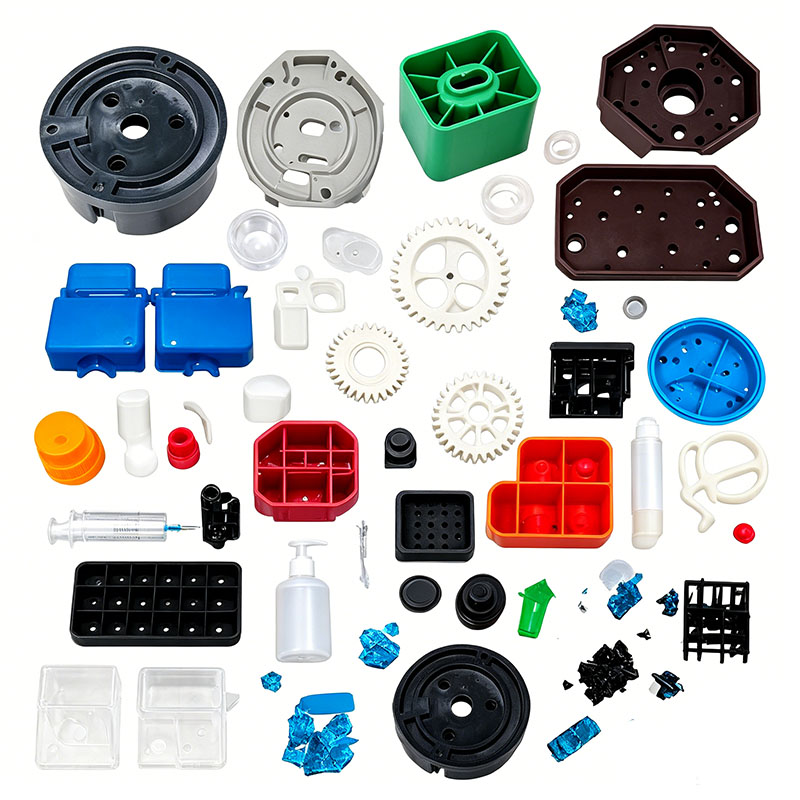
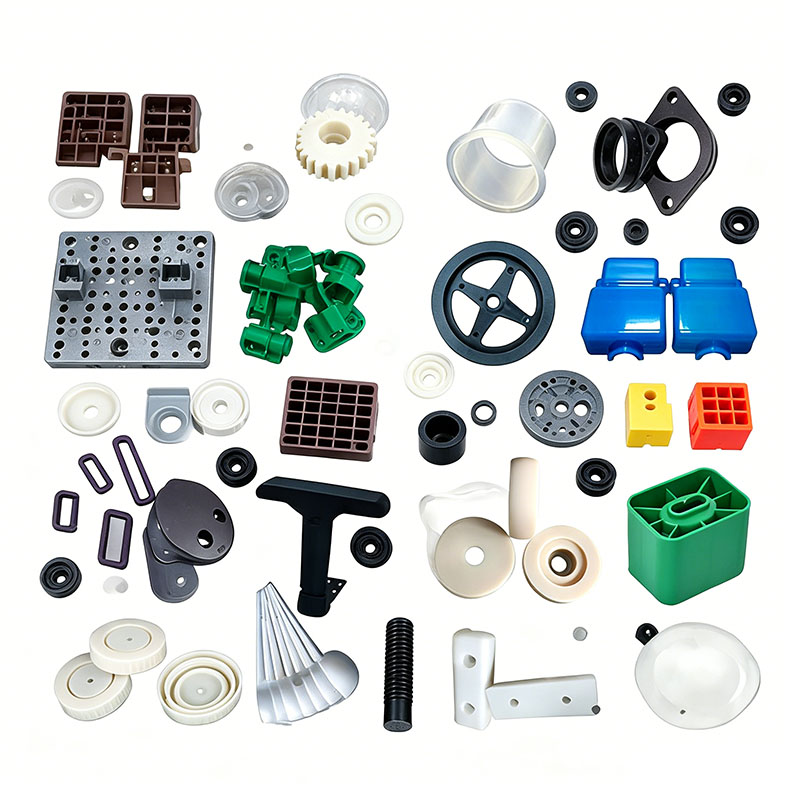
Standardprocess för komplett formsprutning av plastdelar (omfattande version)
Hela processen består av sju kärnsteg: förberedelse för produktion, förbehandling av råmaterial, installation och driftsättning av gjutformar, massproduktion (injektionscykel), efterbearbetning/trimning, kvalitetsinspektion och lagerhållning. Den är tillämpbar på ett brett utbud av plastprodukter, inklusive hushållsapparater, elfordon, motorcyklar, förvaringsbehållare och små precisionsdelar.
I. Förberedelse för produktion
Ritning och processbekräftelse
Verifiera produktens 3D-ritningar, väggtjocklek, monteringstoleranser och estetiska krav; upprätta standardprocessbladet, inklusive råmaterialkvalitet, färgkod, omslipningsförhållande, formtemperatur, smälttemperatur och kylningstid.
Inspektion av utrustning och mögel
Se till att formsprutningsmaskinens tonnage matchar formstorleken; inspektera hydraulsystemet, värmeband, kylvattenkretsar, robotarmar och temperaturkontrollenheter; kontrollera formen för rost, igensatta luftventiler eller fastnade ejektorstift; och ta bort skräp från avskiljningsytan.
Förberedelse av verktyg och hjälpmedel
Förbered fräsar, slipverktyg, formjiggar, torkbehållare, masterbatch, specialiserade formsläppmedel, EPE-skum, förpackningspallar och inspektionsok.
II. Råmaterial Förbehandling
Materialblandning
Ladda jungfruharts, masterbatch och funktionella tillsatser (UV-stabilisatorer, flamskyddsmedel, antistatiska medel) enligt de specificerade förhållandena; om återvinning krävs, tillsätt rent omslipat material i föreskriven proportion. Blanda med en låghastighetsblandare i 5–12 minuter för att säkerställa jämn spridning av färgämnen och fyllmedel, vilket förhindrar defekter som ränder eller vita fläckar.
Torkning och avfuktning (kritiskt steg)
Hygroskopisk plast – som PC, ABS, ABS+PC och Nylon – måste torkas för att eliminera defekter som silverränder, bubblor och färgdelaminering; PP, PE och TPO kräver endast torkning under korta perioder i miljöer med hög luftfuktighet.
Efter torkning, förslut materialbehållaren och överför den till formsprutningsmaskinens lufttäta behållare för att förhindra återupptagning av fukt.
Fatrensning
När du växlar mellan material eller färger, rensa bort restmaterial från cylindern med en spolmassa för att förhindra materialkontamination, delaminering, färginkonsekvens eller prestandaförsämring. III. Forminstallation, förvärmning och felsökning
Lyftning och fastspänning
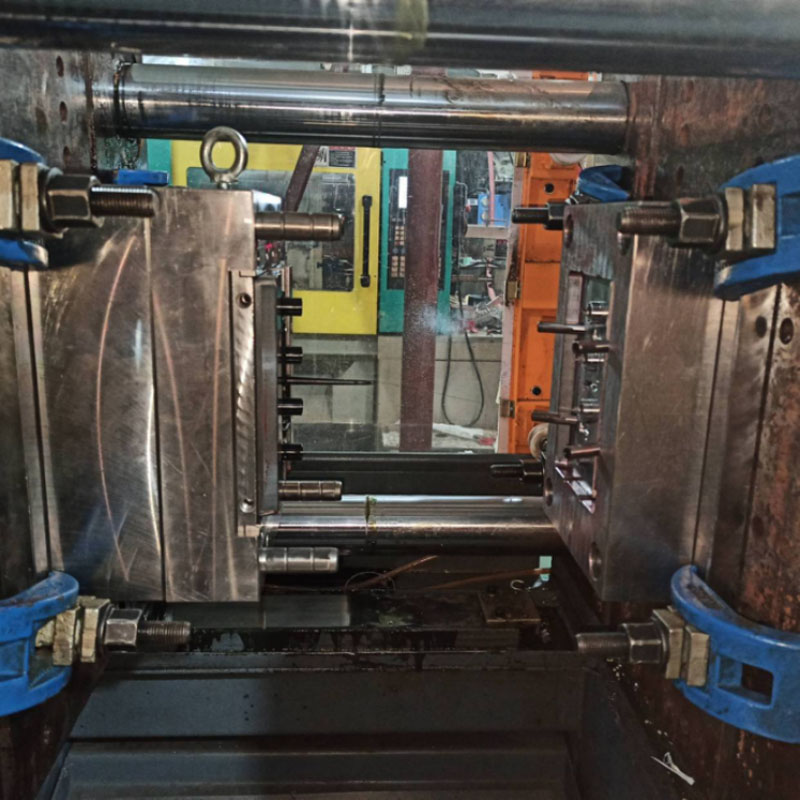
Lyft formen med hjälp av en travers och placera den mot formsprutningsmaskinens plattor; dra åt klämplattorna jämnt; anslut kylvatten och formtemperaturkontrollledningar; och kör vatten för att kontrollera läckor.
Mögelförvärmning
Aktivera formtemperaturregulatorn och ställ in temperaturen enligt processspecifikationerna; håll en konstant temperatur i 20–30 minuter för att säkerställa enhetlig och stabil kavitetstemperatur.
Utrustning Uppvärmning
Värm tunnan och munstycket stegvis; när standardformningstemperaturen har uppnåtts, håll den i 10–20 minuter för att säkerställa att råmaterialet är helt smält.
Provgjutning och parameterjustering
Utför manuella luftskott för att rensa kallt material; utföra provtagningar vid låg hastighet och lågt tryck, gradvis justera insprutningshastighet, insprutningstryck, hålltryck och kylningstid; ta 5–10 på varandra följande provbilder och inspektera för korta bilder, blixt, sjunkmärken, skevhet och svetslinjer; optimera processen iterativt tills proverna uppfyller kvalitetsstandarder.
Bekräftelse av första artikel
Skicka in den första artikeln till kvalitetskontroll för mätning av dimensioner, utseende och styrka; masstillverkning får påbörjas först efter kvittningsbekräftelse.
IV. Automatiserad formsprutningscykel för massproduktion (Standard enkelformssteg)
Följande åtgärder upprepas för varje formningscykel:
Formstängning: Långsam stängning → snabb frammatning → lågtrycksskydd → högtryckslåsning (för att förhindra mögelskador från främmande föremål).
Materialackumulering/Förplasticering: Skruven roterar och dras in, smälter och ansamlar råmaterial längst fram på pipan.
Injektion och fyllning: Skruven går framåt och tvingar smält plast genom löpare och grindar för att fylla hålrummet; flerstegs hastighetskontroll tillämpas (långsam vid grinden, snabb i mitten och bromsad i slutet för att underlätta ventilation).
Steget hålltryck: Första hållningen fyller kaviteten; andra steget lågtryckshållning kompenserar för krympning när plasten svalnar, vilket eliminerar sjunkmärken.
Kylning och stelning: Kontinuerlig vattenkylning av formen gör att plastdelen stelnar i håligheten; kylningstiden kontrolleras för att förhindra deformation efter urformningen.
Formöppning: Långsam öppning med trestegsretardation för att förhindra att plastdelen dras eller deformeras.
Utkastning: Stegvis låghastighetsutkastning med enhetlig flerpunktstryckning för att förhindra stressmärken ("vita fläckar"), punktering eller böjning av produkten. Avlägsnande av delar: Robotarmar plockar automatiskt upp plastdelar och separerar samtidigt grind-/runneravfall och skickar avfallet till en granulatorbehållare; för installationer utan robotarmar utförs manuell borttagning med omsorg för att undvika repor av kosmetiska ytor.
V. Efterformningsbearbetning och trimning
Borttagning av grind och löpare
Stiftgrindar och ubåtsportar möjliggör automatisk separation; stora grindar skärs i jämnhöjd med hydrauliska saxar.
Precisionsgradning
Fina flänsar vid skiljelinjer, ribbor och snäpppassningar tas bort i omgångar med pneumatiska slipmaskiner, sandpapper eller vibrerande ytbehandling för att säkerställa jämna kanter fria från vassa spetsar.
Termisk omformning/korrigering
PP och långa, tunnväggiga delar som är benägna att deformeras placeras i matchande metallfixturer för att kyla och härda vid låga temperaturer, vilket korrigerar planhet och monteringsluckor.
Glödgning för avspänning (krävs för sprutade/målade delar)
Kosmetiska delar gjorda av ABS-, PC- eller ABS+PC-blandningar gräddas vid konstant 60–70°C i 1–3 timmar; långsam kylning frigör inre spänningar och förhindrar framtida sprickor i färgen eller strukturella fel på grund av termisk cykling.
Ytbehandling
Produkter som kräver estetiska uppgraderingar genomgår processer som elektrostatisk damm-/oljaborttagning, spraymålning, UV-härdning, screentryck eller övergjutning; delar för matkontakt eller barn använder endast miljövänliga vattenbaserade färger.
VI. Flerstegs kvalitetsinspektionsprocess
Patrullinspektion: Prover tas var 30:e minut för visuell inspektion och tjockleksmätning av kritiska monteringsdimensioner.
Funktionella punktkontroller
Falltester för bärande delar; nedsänkningstester för lufttäta komponenter; brandmotståndstester för flamskyddade delar; hög/låg temperatur cykeltester för utomhusdelar; fram- och återgående friktionstester för slitstarka delar.
Fullständig inspektion av färdig produkt
Screening för defekter som silverränder, bubblor, brännmärken, färgvariationer, skevheter, grader, mikrosprickor eller styv snäppfäste; defekta delar är isolerade och granulerade, med kasserade bärande eller säkerhetskritiska delar strängt förbjudna att återanvändas i funktionell komponentproduktion.
VII. Sortering, förpackning och lagerhållning
Sortering och klassificering: Kvalificerade produkter, omarbetningsbara föremål och skrotdelar lagras separat och tydligt märkta. Skyddsförpackning: Separera synliga delar med EPE-skum och förslut dem i ljustäta plastpåsar för att förhindra repor och gulfärgning orsakad av ljusexponering.
Lagerregister: Märk råmaterialbatcher, maskin-ID och produktionsdatum; upprätta en spårbarhetslogg av hög kvalitet; och lagra material i ett torrt, ljusskyddat lager.
Produktionsavslutningsprocedurer
Innan du stänger av, töm maskinens cylinder och stäng av värme- och kylsystemen; rengör formavskiljningsytorna, tratten och granulatorn; spraya formen med rostskyddsolja och flytta den till formlagringsområdet; och organisera processregister och produktionsrapporter.
Vi är en tillverkare av formsprutade plastdelar som tillhandahåller högkvalitativ tillverkning av formsprutade plastdelar. Så länge du vill skräddarsy/utveckla formsprutade plastdelar, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

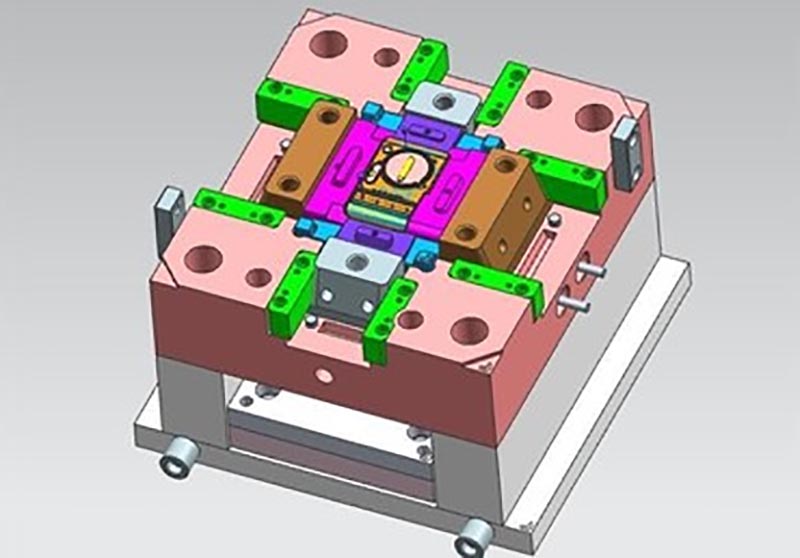
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Formsprutning av plastdelar, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.