Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
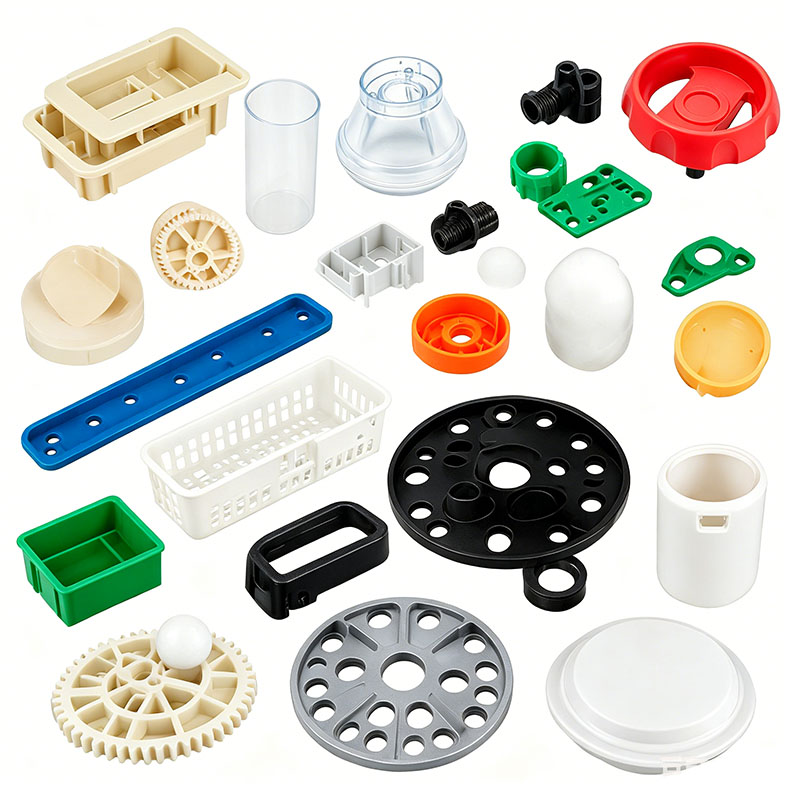
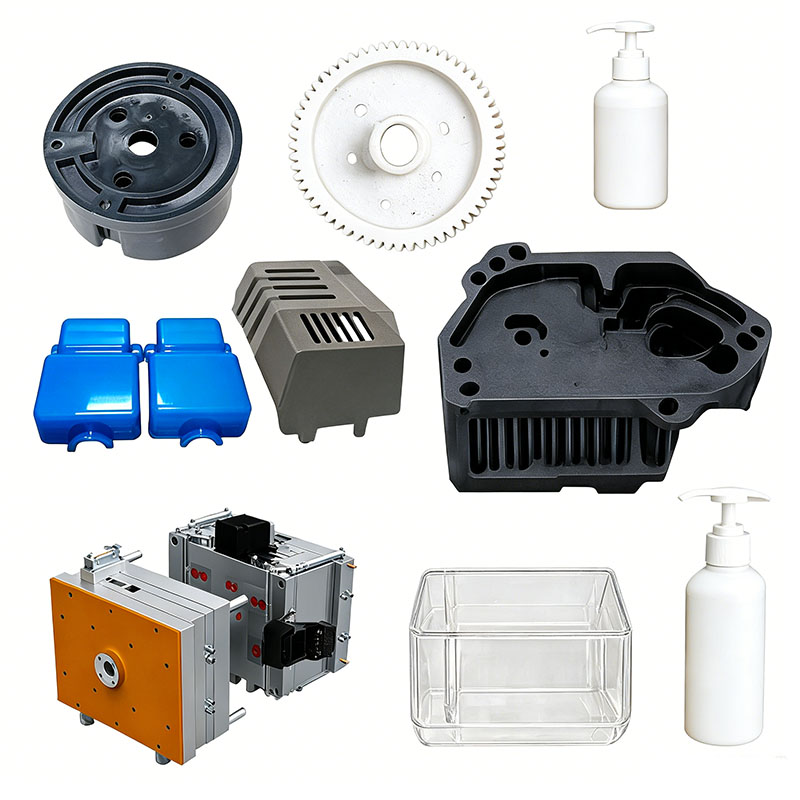
Elektrisk skoter gjutning av plastdelar
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa gjutning av elektriska skotrar av plastdelar. Vi tillhandahåller professionella skräddarsydda elektriska skotrar plastdelar gjutning tjänster, och vi är en professionell elektrisk skoter plastdelar gjutning tillverkare. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av elektriska skoterplastdelar kan vår fabrik tillhandahålla en enda service. Vi har design- och produktionskapacitet relaterade till gjutning av elektriska skotrar av plastdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunderna med högkvalitativa skräddarsydda elektriska skoterprodukter för plastdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För elektriska skotrar plastdelar gjutning produkter, kan vi göra motsvarande plastdelar, vilket huvudsakligen görs genom formsprutning.
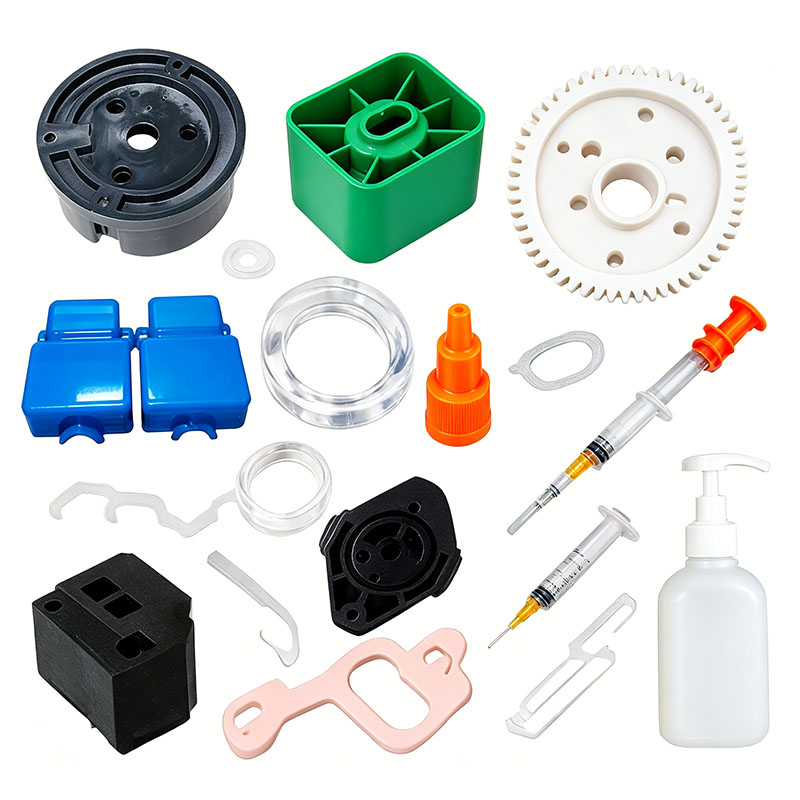
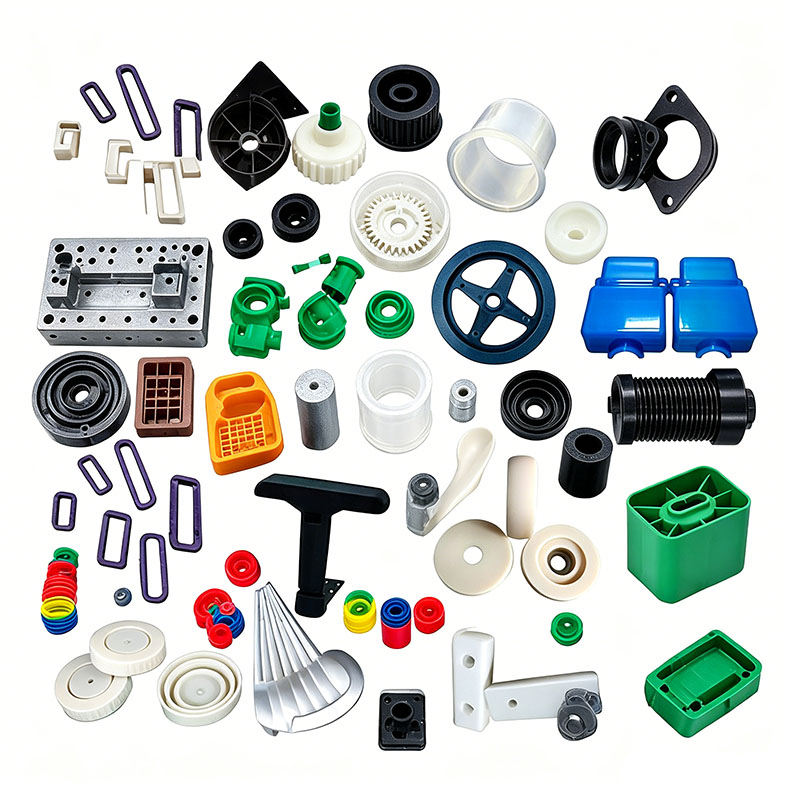
Elektriska skotrar fungerar som pendlingsfordon på korta avstånd, med över 60 % av deras komponenter tillverkade via formsprutning av teknisk plast. Dessa komponenter delas in i tre huvudkategorier: yttre höljen (strålkastarkåpor, däckskåpor, bakskärmar, instrumenthus), strukturella lastbärande delar (däckstödsfästen, hopfällbara spärrar, batterikåpor, styrfästen) och funktionella små delar (bromshandtag, dekorativa kabelstammar, kåpor, portkåpa, stötdämpare). Till skillnad från plastdelar för vanliga konsumentvaror måste skoterkomponenter tåla långvarig utomhusexponering för solljus och regn, körvibrationer och bärande stötar. Vissa bärande delar måste också uppfylla specifika krav på fallmotstånd, lågtemperaturhållbarhet och åldringsbeständighet. Följaktligen följer hela formsprutningsarbetsflödet – från val av råmaterial, formdesign och formförsök till massproduktion, efterbearbetning och kvalitetskontroll – till rigorösa processstandarder som skiljer sig väsentligt från konventionell formsprutning. Den här artikeln ger en omfattande uppdelning av hela formsprutningsprocessen för elektriska skoterplastdelar, från råvaruintag till leverans av färdig produkt. Den täcker sju kärnsteg: preliminär förberedelse, formverktyg, formsprutningsmaskineri, formningsprocesser, efterbearbetning, kvalitetsinspektion och lagerhållning. Den sträcker sig över 2 000 ord och fungerar som en referens för proffs inom fabrikstillverkning, formutveckling och processteknik.
I. Förproduktionsstadiet: Val av råmaterial och förbehandling (grundläggande gjutningssteg)
Elektriska skoterplastdelar kategoriseras i modifierade plaster för allmänt bruk och höghållfasta tekniska plaster baserat på deras användningsscenarier. Råvarans kvalitet avgör direkt formstabiliteten och produktens livslängd. Detta steg utgör den inledande fasen av formsprutning och omfattar tre nyckelsteg: val av råmaterial, blandning/blandning och torkning/avfuktning.
1. Klassificering och urvalskriterier för plastråvaror
1) Estetiska/dekorativa delar (instrumenthus, dekorativa kåpor för kroppen, styrhus): ABS och ABS+PC-legeringar är de vanligaste valen. ABS erbjuder bra flytförmåga, hög ytglans och lätt att måla eller galvanisera, tillsammans med god seghet vid låg temperatur, vilket gör den lämplig för utsatta yttre delar. ABS+PC-legeringar erbjuder förbättrad värme- och slaghållfasthet, motstår sprickbildning eller deformation under intensiv solexponering, och används ofta för instrumenthus på avancerade skotrar. 2) Bärande konstruktionskomponenter (batterifack, hopfällbar bas, fotbrädesfäste, låsmekanism): Valda material inkluderar modifierad PP, PA6 + 30 % glasfiber och PC/ABS med härdningsmedel. Glasfiberförstärkt nylon erbjuder hög styvhet, slitstyrka och utmärkt bärförmåga; den fällbara låsmekanismen tål tiotusentals öppnings-/stängningscykler utan att spricka. Modifierad PP är kostnadseffektiv och slagtålig; den används för stora batterihöljen för att minska fordonets totalvikt.
3) Små vattentäta komponenter utomhus (laddningsportkåpa, kablage, stänkskärm): Material som valts inkluderar väderbeständig PP, TPU och ASA. ASA erbjuder överlägsen UV-beständighet jämfört med ABS – motstår gulning och sprödhet under långvarig utomhusanvändning – vilket gör det till det föredragna väderbeständiga materialet för stänkskärmar och kroppshöljen. TPU erbjuder bra elasticitet, vilket säkerställer att laddningsportens lock motstår upprepade böjningar utan att gå sönder samtidigt som en vattentät tätning bibehålls.
Alla inkommande råvaror måste åtföljas av en materialspecifikationsrapport, en RoHS-överensstämmelserapport och en testrapport för smältflödesindex (MI). Fabrikens kvalitetskontrollavdelning verifierar materialkvaliteten före lagring för att förhindra kontaminering av återvunnet skrot, vilket kan orsaka formdefekter eller undermålig hållfasthet.
2. Råvaruproportionering och blandningsprocess
Flerkomponentsmodifierade material, masterbatcher, UV-stabilisatorer, mögelsläppmedel och flamskyddsmedel måste förblandas noggrant med en vertikal mixer. Ta svart ASA stänkskyddsmaterial som ett exempel: blandningen består av 98 % bas ASA pellets, 2 % svart högblank masterbatch och 0,3 % UV-resistent masterbatch. Efter laddning blandas blandningen vid låg hastighet (300 rpm) i 8–12 minuter; låghastighetsdrift förhindrar värmeuppbyggnad från friktion, vilket kan göra att pelletsen smälter och klumpar sig i förtid.
Höghastighets, långvarig blandning är förbjuden för glasfiberförstärkta nylonmaterial för att undvika att glasfibrerna går sönder och äventyrar produktens styvhet. En skillnad görs mellan nytt material och omslipningsförhållanden (sprue/runner skrot): tillägget av omslipning är begränsat till 15 % för estetiska skoterdelar, medan strukturella lastbärande komponenter måste gjutas uteslutande av jungfruligt material för att förhindra betydande försämring av slaghållfastheten. När materialet har blandats förvaras det i förseglade behållare märkta med materialnamn, blandningsförhållande, blandningstid och tillverkningsdatum för att förhindra förväxlingar eller fel. 3. Avfuktnings- och torkprocess (ett kritiskt steg för att förhindra bubblor, silverränder och flytmärken)
Teknisk plast absorberar lätt luftfuktighet. Om fuktbelastade råvaror genomgår formsprutning vid hög temperatur, förångas fukten, vilket orsakar defekter som silverstrimmor, bubblor, spröda svetslinjer och inre tomrum som gör produkten skrot. Scooterplastkomponenter – särskilt de som är gjorda av nylon, PC och ABS/PC-legeringar – kräver obligatorisk torkning.
Torkningsparametrar varierar strikt beroende på material:
ABS/ASA: Torka vid 80°C i 4 timmar med en trattbaserad varmluftscirkulationstork;
PC/ABS-legering: Torka vid 90°C i 6 timmar;
PA6+30GF: Torka vid 110°C i 4 timmar med en avfuktande torktumlare. Nylon är mycket hygroskopiskt; standard varmluftstorkning är otillräcklig, så en avfuktande torktumlare är obligatorisk;
Modifierad PP: Mycket låg vattenabsorption; torkning i 1 timme räcker, utan krav på aktiv avfuktning.
Torkutrustningen sträcker sig från tratttorkar till stora, förseglade avfuktningstorkar. För massproduktion används ett centralt avfuktande materialmatningssystem; Råmaterial transporteras automatiskt via rörledningar till formsprutningsmaskinens behållare och förblir isolerade från luften under hela processen för att förhindra återupptagning av fukt. Efter torkning testas proverna för fukthalt; nivåerna för PC och nylon måste hållas under 0,02 % innan materialet laddas i formsprutningsmaskinen.
Vi är en tillverkare av plastdelar av elektrisk skoter som tillhandahåller högkvalitativ tillverkning av plastdelar för elektrisk skoter. Så länge du vill skräddarsy/utveckla elektriska skotrar plastdelar gjutning produkter, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

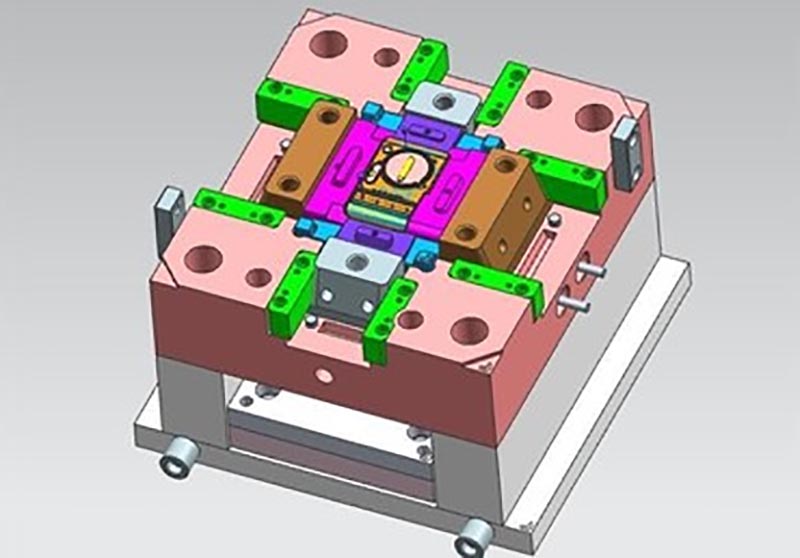
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Elektrisk skoter plastdelar gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.