Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
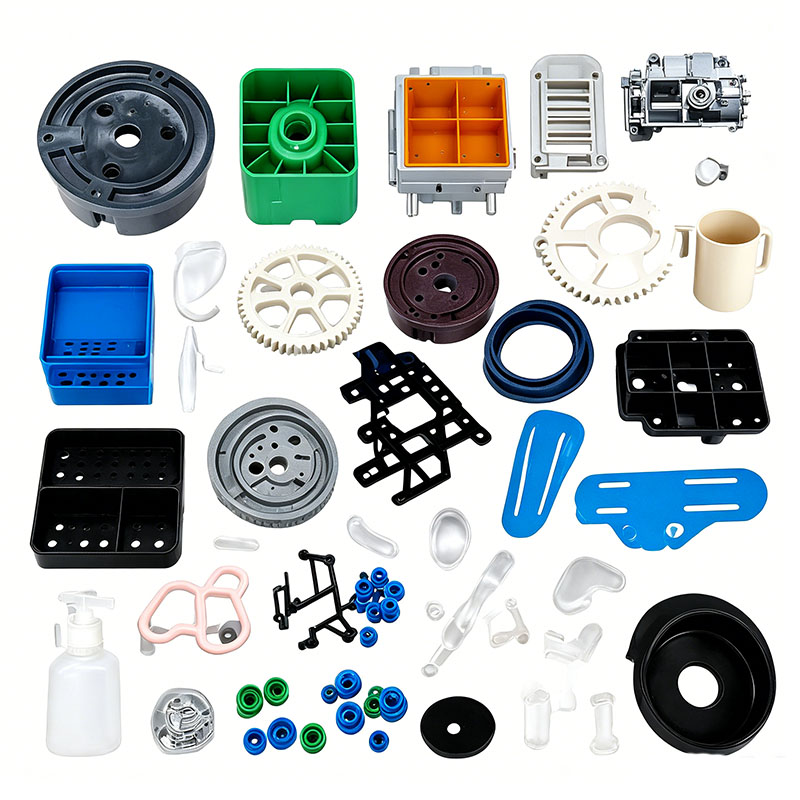
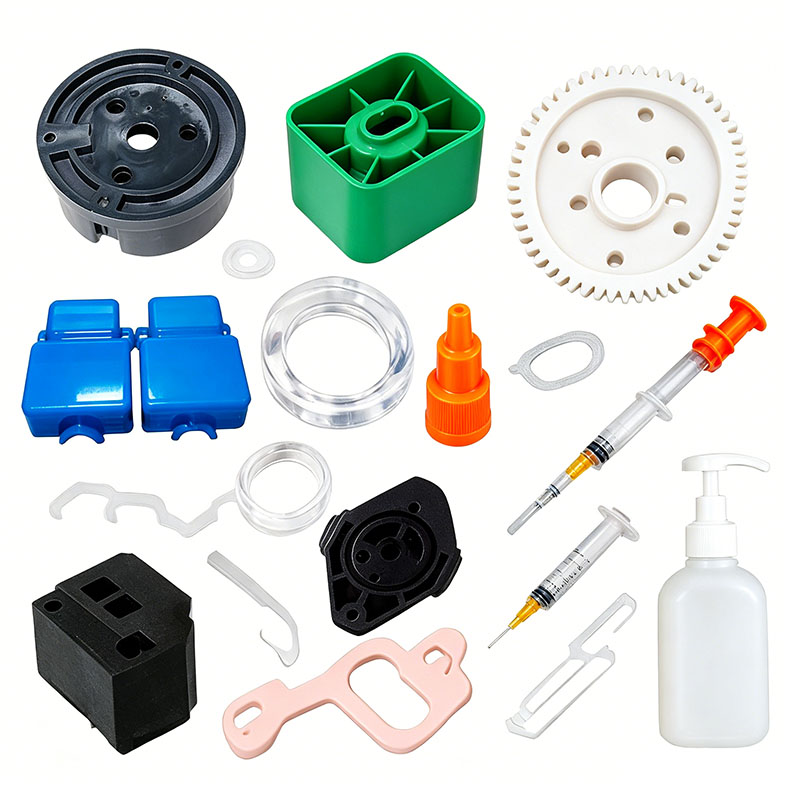
Dator plastdelar gjutning
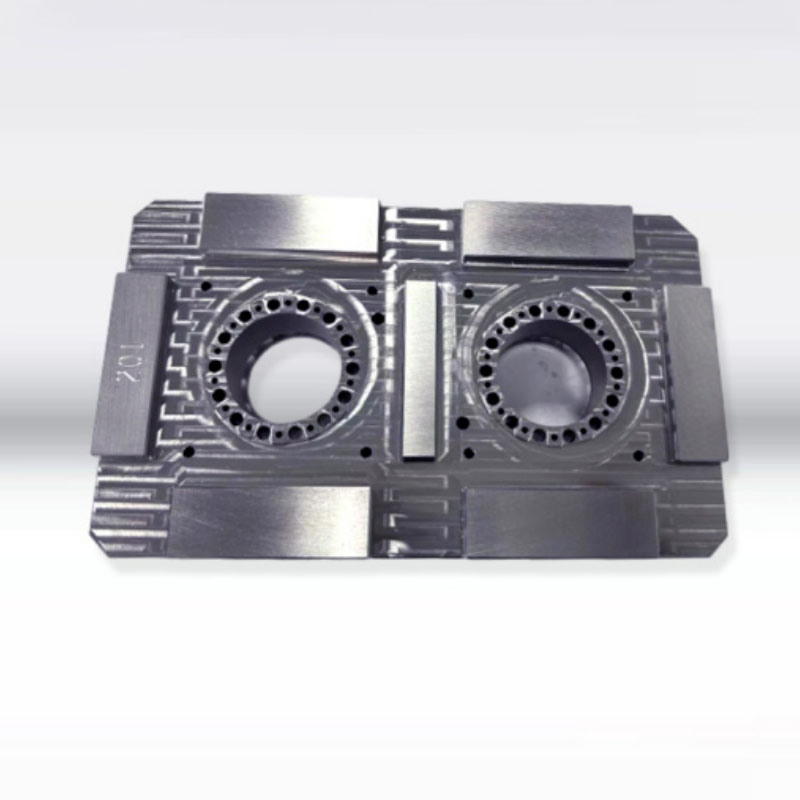
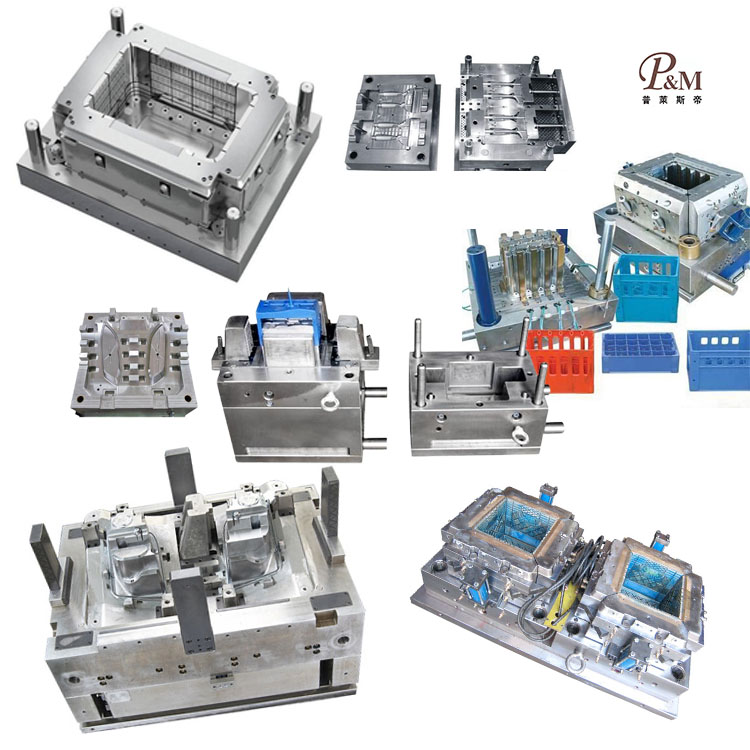
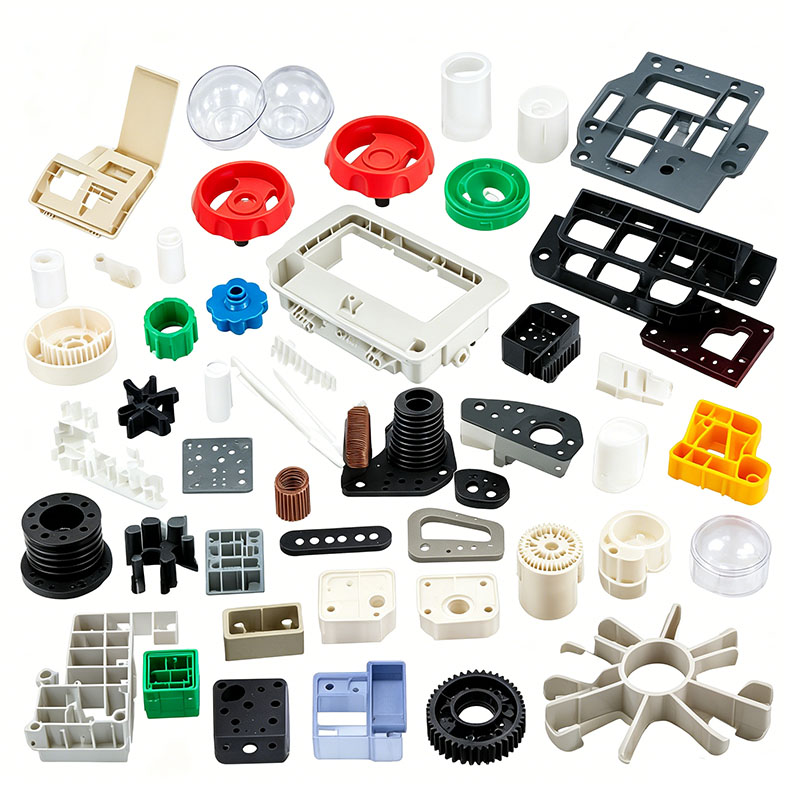
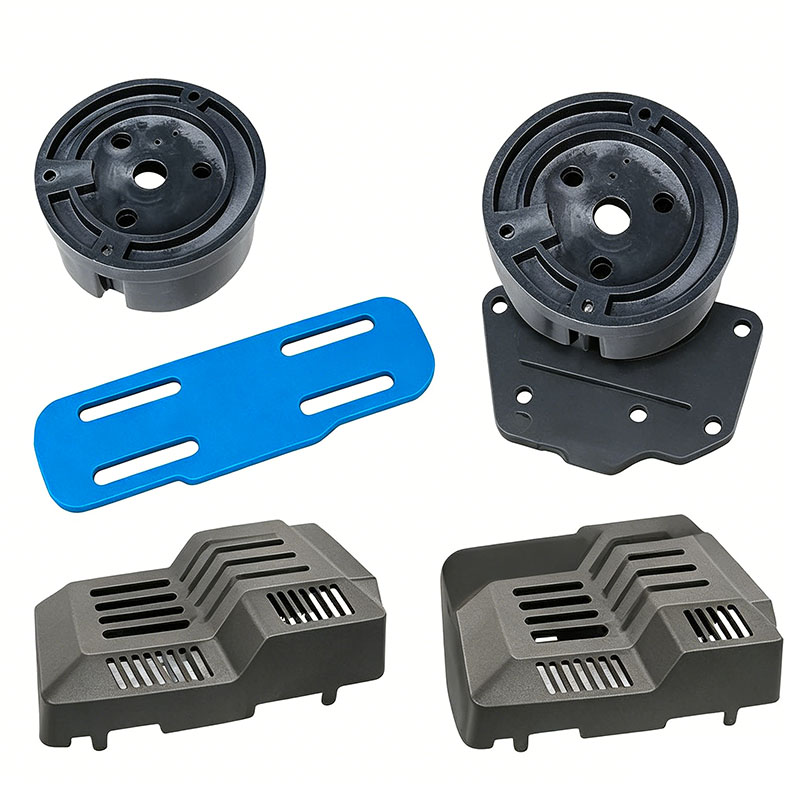
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknik för formtillverkning och kan anpassa formgjutning av datorplastdelar. Vi tillhandahåller professionella skräddarsydda datorplastdelar gjutning, och vi är en professionell dator plastdelar gjutning tillverkare. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa datorplastdetaljer kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till gjutning av datorplastdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra teknologier.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunderna med högkvalitativa skräddarsydda datorplastdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutning av datorplastdelar kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
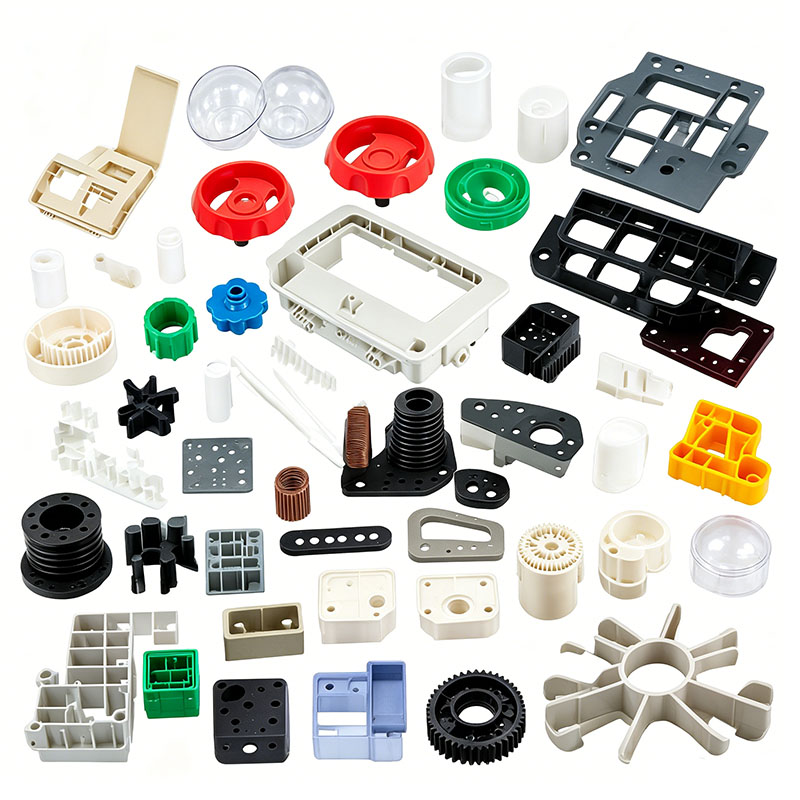
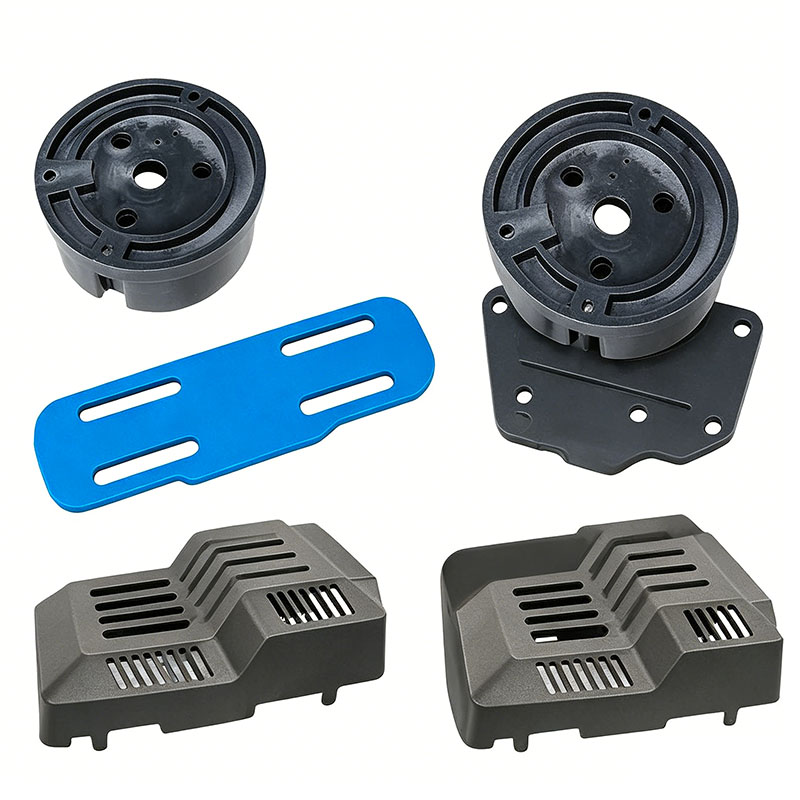
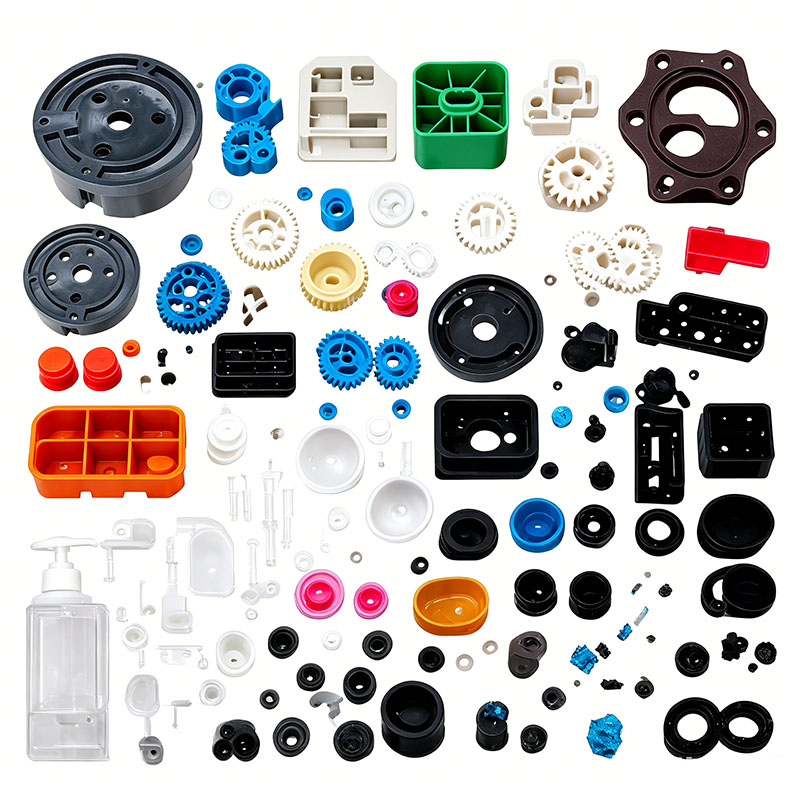
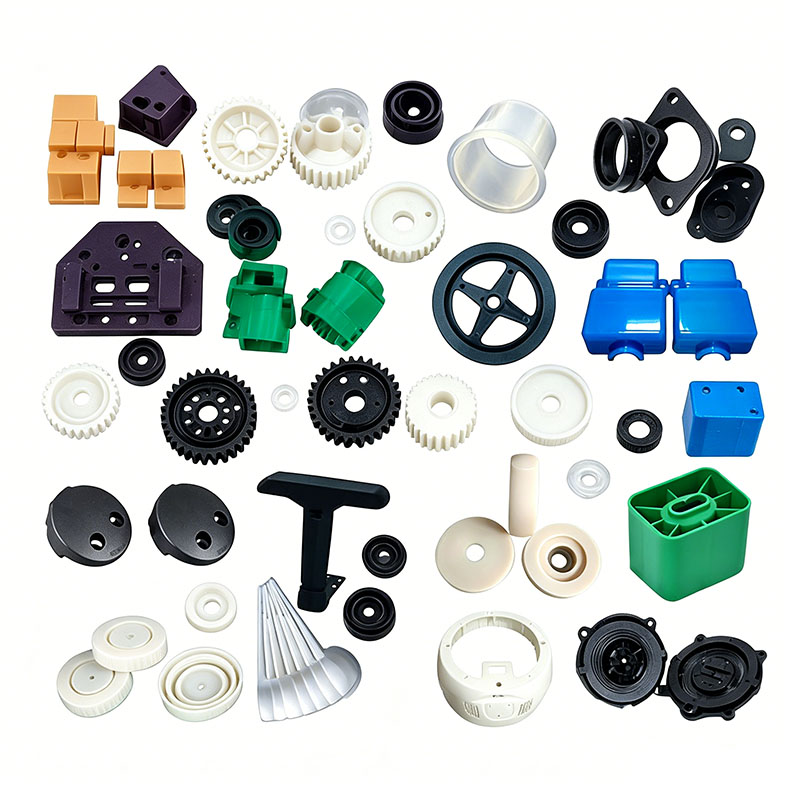
Plastkomponenter för datorer – inklusive A/B/C/D-kåpor för bärbara datorer, bildskärmshöljen, chassipaneler, tangentbordsknappar, kylfläktramar, portkåpor, batterihöljen, grafikkortsfästen och hårddiskfack – delas in i fyra kategorier: estetiska/dekorativa delar, strukturella lastbärande delar och värmebeständiga delar, värmebeständiga delar, värmebeständiga delar, värmebeständiga delar. Dessa produkter är designade för långtidsanvändning inomhus, kräver lätt tunnväggkonstruktion, högprecisionsmontering, låg inre belastning, låg lukt, fallmotstånd och elektrisk isolering/flamskydd; Dessutom måste vissa termiska komponenter tåla långvariga höga temperaturer, medan batterihöljen måste uppfylla explosionssäkra och slagtåliga standarder. Vanliga material inkluderar ABS, ABS+PC-legeringar, glasfiberförstärkt PC, flamskyddande PP, POM och HIPS med hög styvhet. Formningsprocesser fokuserar på fem nyckelprestandaindikatorer: defektfri estetik, dimensionell precision, låg spänning (för att förhindra sprickbildning), stabil flamskydd och värmebeständighet (för att förhindra deformation). Viktiga gjutningsöverväganden behandlas systematiskt inom förbehandling av råmaterial, formdesign, formsprutningsprocesser, efterbearbetning och förebyggande av defekter.
I. Val av råmaterial och förbehandling för formning
1. Materialklassificering och matchning
Laptophöljen och bildskärmsramar: ABS+PC-legeringar (hög slagtålighet, värmebeständighet och lämplighet för målning/anodisering; säkerställer att tunnväggiga höljen inte blir spröda eller spricker).
Chassihus och dekorativa kåpor: Högblank ABS och modifierad HIPS (utmärkt formgjuten glans och måttlig kostnad).
Batterihöljen, grafikkortsfästen och hårddiskfack: Flamskyddad PC och glasfiberförstärkt PC (V-0 flamskydd, krossmotstånd och explosionssäkra egenskaper).
Kylfläktramar och luftutloppsskydd: Värmebeständig modifierad PP (motstår deformation under långvarig exponering för höga temperaturer).
Keycaps och precisionsglidklämmor: POM och slagkraftig ABS (nötningsbeständighet och motståndskraft mot stressblekning vid upprepad pressning).
Strikta kontroller av materialåtervinning: Användning av omslipning (återvunnet krossat material) är förbjudet för laptops estetiska höljen och flamskyddade batterihöljen, eftersom återvunnet material minskar slaghållfastheten och äventyrar flamskyddssystem; för dekorativa delar av standardchassi, är tillsatsförhållandet av skräp (inlopp) begränsat till ≤10 %, och material måste vara av samma typ, krossas och siktas före blandning. När du blandar material, inkorporera miljövänliga masterbatches med låg VOC och lågmigrering av mögelsläppmedel för att förhindra luktuppbyggnad i den slutna chassimiljön; förvara glasfiber och flamskyddsmaterial separat och blanda dem inte med standard ABS för att undvika prestandaförsämring.
2. Materialblandningsprotokoll
Använd en förseglad, låghastighetsblandare som arbetar vid 260–300 rpm under en blandningstid på 6–10 minuter. Förbjud strängt höghastighets, långvarig blandning för glasfiberförstärkt PC för att förhindra fiberbrott och minskad höljesstyvhet; utför blandning av kosmetiska delar i en helt sluten miljö för att minimera vidhäftning av damm, vilket kan orsaka ytgropar. Förvara material med olika färgkoder och flamskyddande/icke flamskyddade kvaliteter i separata zoner för att eliminera batchdefekter orsakade av materialförväxlingar.
3. Obligatoriska normer för torkning och avfuktning
ABS, PC och ABS+PC är mycket hygroskopiska; spårmängder av fukt kan orsaka "silverstrimmor" och inre mikrohålrum, vilket leder till sprickbildning längs dessa tomrum under falltester och äventyrar tryckmotståndet hos flamskyddade komponenter.
ABS+PC-höljen: Avfukta/torka vid 90°C i 4–6 timmar; håll fukthalten under 0,04 %.
Flamskyddande PC-batterihöljen: Avfukta vid konstant 110°C i 5 timmar; torka om råvarorna om maskinen står stilla i mer än 1 timme.
Standard ABS-chassidelar: Varmluftstorka vid 80°C i 3 timmar.
PP och POM har extremt låga vattenabsorptionshastigheter; torka vid 60°C i 1 timme endast under regnperioden för att avlägsna ytfukt. Efter torkning, transportera råmaterial till maskinen via förseglade behållare för att förhindra återupptagning av verkstadsfuktighet.
II. Nyckelpunkter för formdesign och maskininställning
Datorplastdelar sträcker sig från ultratunna höljen med stor yta till små precisionsdelar med flera kaviteter; formdesign fokuserar på spegelpolering, balanserad kylning, balanserad utkastning och oberoende ventilering. **Utval av formstål**
För hålrummen i bärbara och monitorhöljen väljs S136 eller STAVAX spegelblank, korrosionsbeständigt stål; detta möjliggör en spegelliknande polering – fri från repor eller gropbildning – som uppfyller kraven för spraybeläggning och texturerad finish. Kaviteter för glasfiberförstärkt PC och flamskyddskomponenter genomgår en omfattande nitreringsbehandling för att motstå det nötande slitage som orsakas av glasfibrer och flamskyddande tillsatser. 718H förhärdat stål används för nyckelkapslar och små snäpppassade komponenter. Alla hörn har rundade radier (R-filéer) för att eliminera spänningskoncentrationer och förhindra sprickbildning under falltester.
**Balanserat kylsystem (nyckel för att kontrollera skevhet och dimensionell drift)**
Notebook-höljet har en väggtjocklek på endast 1,2–1,8 mm, medan invändiga ribbor och monteringslister är 3–5 mm tjocka; denna skillnad leder lätt till ojämn krympning och alltför stora monteringsgap. Formen använder konforma kylkanaler, med spiralkylningskärnor inbäddade i tjockväggiga utsprång, och kylkretsarna på vänster och höger sida av huset är perfekt symmetriska. Formens temperaturer kontrolleras exakt av zonen: 70–80°C för ABS+PC-höljen, 50–60°C för ABS-chassi och 80–90°C för glasfiberförstärkta, flamskyddade PC-delar. Höga formtemperaturer minskar molekylär skjuvspänning och förhindrar sprickor efter beläggning.
**Optimerad ventilation och balanserad utkastning**
Med tanke på de långa smältflödesvägarna i hus med stor yta skärs kontinuerliga avluftningskanaler (0,012 mm djupa) ut längs omkretsen av delningslinjen, och ytterligare avluftningsinsatser placeras vid svetslinjer och distala påfyllningspunkter för att förhindra bränning och otillräcklig svetsstyrka. För ultratunna bärbara höljen säkerställer ett balanserat utkastningssystem som kombinerar flera utkastarstift och utkastarblock enhetlig kraft, vilket eliminerar stressmärken ("vitning") och lokaliserade fördjupningar. I formar med nyckelkapslar med flera hålrum är varje hålrum oberoende ventilerat för att förhindra korta skott och blixt.
**Modelinstallation och driftstandarder**
Stora formar för bärbara höljen är ihopkopplade med 500T–900T formsprutningsmaskiner; klämplattorna dras åt jämnt för att förhindra mögelöppning (mögelandas) och blixtbildning vid högtrycksinjektion. Installera vattenflödesdetektorer i kylkretsarna för att säkerställa obehindrat flöde; kalibrera lågtrycksformstängningsskydd för att förhindra att kvarvarande inloppsmaterial skadar formhåligheten med spegelfinish; rengör cylindern noggrant innan du bearbetar flamskyddad PC för att ta bort rester av annan plast.
III. Nyckelpunkter för formsprutningsprocesskontroll
Kärnprocessstrategi: Skonsam fyllning med låg skjuvning, tvåstegsgraderad lågtryckshållning och tillräcklig, balanserad kylning för att minimera inre spänningar och säkerställa dimensionsstabilitet och fallmotstånd för tunnväggiga hus.
Exakt zoninställd trumtemperaturkontroll
ABS+PC höljen för laptop: 190–250°C (munstycke ≤ 260°C); överdriven värme orsakar materialnedbrytning och minskar slagtåligheten avsevärt.
Flamskyddade PC-batterihöljen: 260–290°C (övre gräns ≤ 300°C); höga temperaturer kan äventyra det flamskyddade systemet.
ABS chassipaneler: 170–200°C.
POM knappar: 180–210°C; överdriven värme leder till sönderdelning och frigörande av irriterande gaser.
Zonad fyllningsprocess med variabel hastighet
Ultratunna bärbara höljen använder trestegs fyllning med variabel hastighet: låghastighetsbuffring vid porten, medelhög till hög hastighet för snabb formfyllning och reducerad hastighet vid svetslinjeområdet (änden av kaviteten) för att minimera skjuv-inducerad inre spänning. Glasfiberförstärkta PC-delar fylls med medel till låga hastigheter under hela processen för att minska fiberexponeringen och säkerställa ett enhetligt utseende. Insprutningstryck: 85–120 bar; otillräckligt tryck resulterar i svaga svetslinjer och brott vid fall, medan för högt tryck orsakar ökad blixt och inre spänningsackumulering.
Tvåstegs graderat hålltryck
Amorfa material som PC och ABS+PC uppvisar låg krympning; en tvåstegs lågtryckshållningsstrategi används för att kompensera för mindre krympning och eliminera sjunkmärken vid monteringsknoppar. Hålltiden är 5–10 s för ultratunna kosmetiska höljen och 12–18 s för tjockväggiga batterifästen; hållning och plasticering (materialladdning) sker samtidigt för att förkorta formningscykeln.
Specifikationer för kylning och delutkast
Kyltiden beräknas till 3–4 s per 1 mm väggtjocklek; 1,5 mm bärbara höljen kräver 6–9 sekunders kylning. Om höljet är otillräckligt kylt kommer det att genomgå fortsatt krympning efter gjutningen, vilket leder till springor eller lösa snäpppassningar under monteringen. Formöppnings- och utkastningsprocesserna utförs med konsekvent låga hastigheter och med mjuk rörelse; robotarmar på den automatiska linjen hanterar borttagning av delar, och manuell kontakt med kosmetiska ytor är strängt förbjuden för att förhindra att oljeföroreningar äventyrar beläggningens vidhäftning. Efter borttagning läggs delar platt på specialiserade fixturer; Det är förbjudet att stapla eller komprimera husen medan de fortfarande är varma.
IV. Nyckelpunkter för efterbearbetning, omformning och ytfinish
Datorhöljen kräver ofta målning, texturering och UV-härdning; problem som inre spänningar, grader eller lätt skevhet kan direkt orsaka monteringsfel eller kosmetiska defekter, vilket gör efterbehandlingsstegen viktiga.
Trimning av grind och burr
För delar med pinnportar eller hot-runner-system är resterande portmaterial minimalt och avlägsnas via satsvis ultraljudsslipning. Stora grindar från kalllöparsystem trimmas jämnt med hjälp av hydrauliska fräsar, medan finflash längs delningslinjen försiktigt avlägsnas med ett fint pneumatiskt sliphuvud, vilket säkerställer gradfria passande ytor för smidig montering. Diamantsliphuvuden används för att ta bort hårda grader från glasfiberförstärkta PC-delar.
Glödgning för stresslindring
Alla ABS+PC- och PC-höljen avsedda för målning eller UV-behandling genomgår konstanttemperaturglödgning i en ugn vid 70°C i 2–3 timmar, följt av långsam, naturlig kylning. Detta lindrar grundligt inre formpåkänningar, förhindrar sprickbildning under målnings-/härdningsprocessen eller på grund av termisk cykling. Monitorramar eller värmeavledande ramar som uppvisar lätt skevhet placeras i metallfixturer för termisk omformning vid låg temperatur för att säkerställa dimensionell konsistens över hela partiet.
Ytbehandling
Före målning genomgår bärbara höljen elektrostatisk dammborttagning och plasmaavfettning för att eliminera mögelsläppmedel och förbättra färgens vidhäftning. Transparenta PC-kåpor får UV-härdning för repnings- och slitstyrka. Flamskyddade batterihöljen genomgår provtagningstester för isolering och flamskydd. Keycaps har screentryckta tecken med bläckvidhäftning som uppfyller standarder, vilket säkerställer att trycket inte slits av under långvarig användning. V. Riktad förebyggande och kontroll av frekventa defekter
Sprickbildning efter hussprutning: Överdriven inre formspänning; öka formtemperaturen, lägg till ett glödgningssteg och minska insprutningshastigheten.
Batterihusets flamskyddsfel: Flamskyddsmedel blandat i omslipning eller överhettning av fatet; bearbeta flamskyddat material separat och strikt kontrollera den övre gränsen för fattemperaturen.
Ultratunn höljeskevning och stora monteringsluckor: Asymmetriska kylkanaler eller obalanserade hålltrycksparametrar; optimera för symmetriska kylkanaler och utföra termisk formning efter gjutning.
Silverränder och mikrobubblor på höljet: Otillräcklig torkning av PC/ABS; förläng avfuktningstiden och se till att behållaren är tätad mot fukt.
Knappar som blir vita eller slits lätt vid tryckning: Använd standard ABS istället för POM; minska utmatningshastigheten och optimera formventileringen.
Vi är en tillverkare av datorplastdelar som tillhandahåller högkvalitativ tillverkning av datorplastdelar. Så länge du vill skräddarsy/utveckla datorplastdetaljer, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

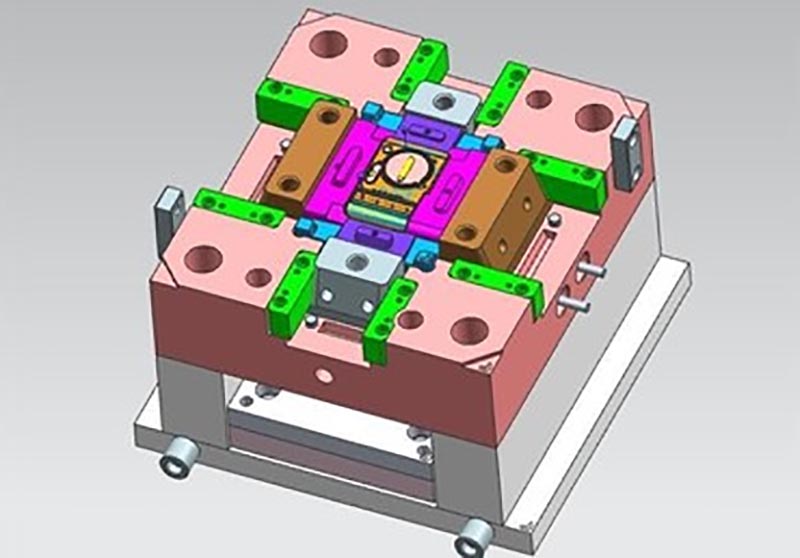
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Datorplastdelar, gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.