Hem
>
Produkt > Kärnanpassningstjänst > Anpassad gjutning > Aoto bil gjutning av karossdelar i plast
Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
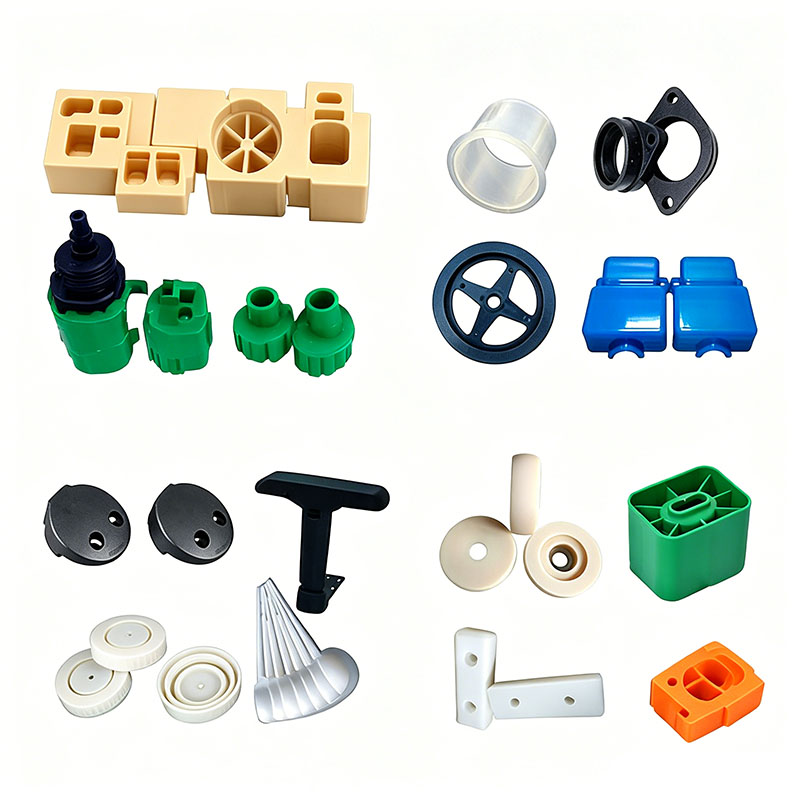
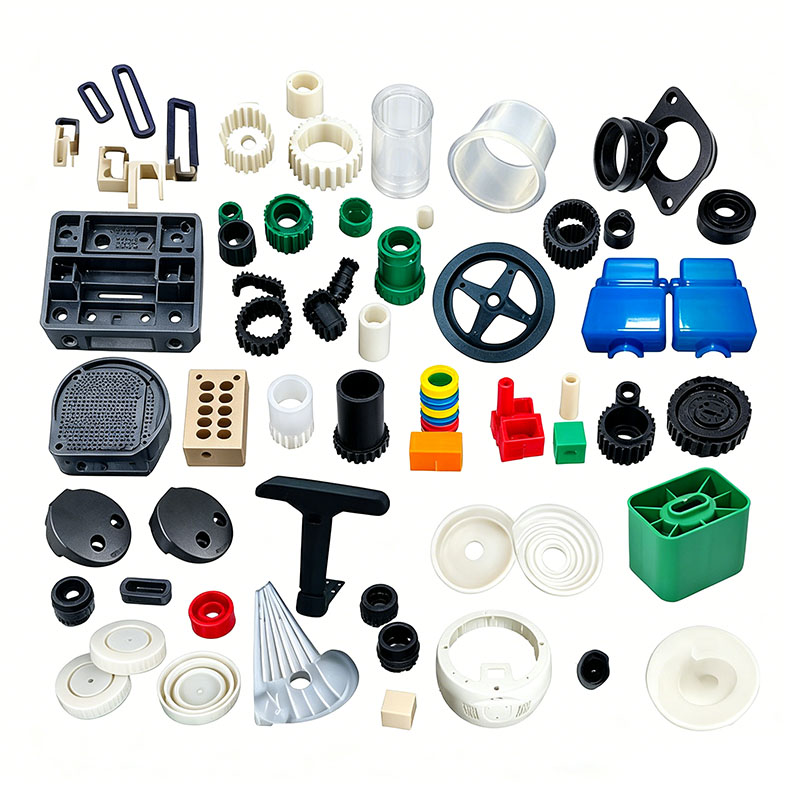
Aoto bil gjutning av karossdelar i plast
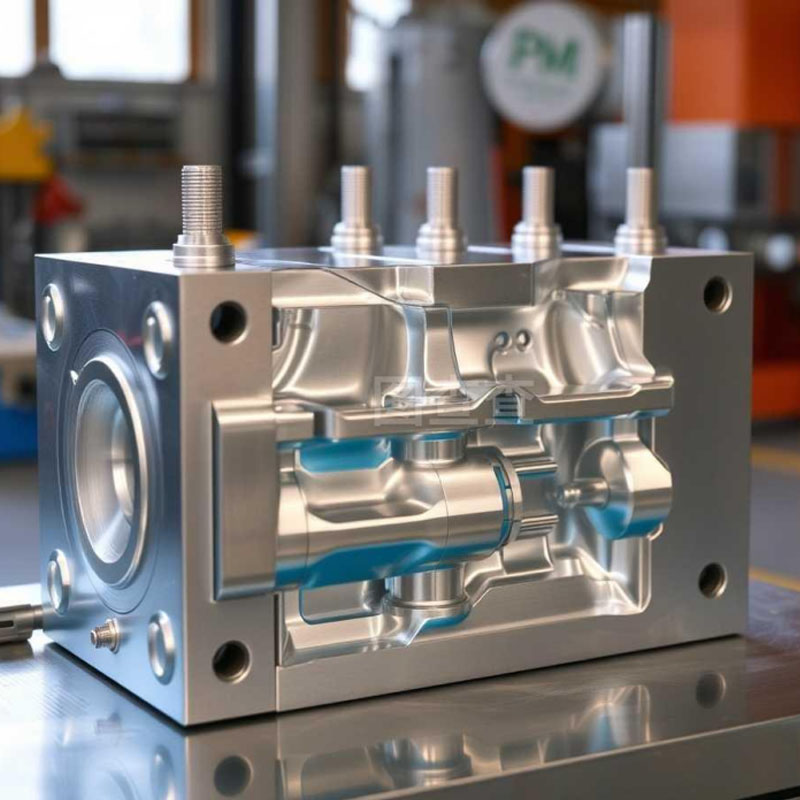
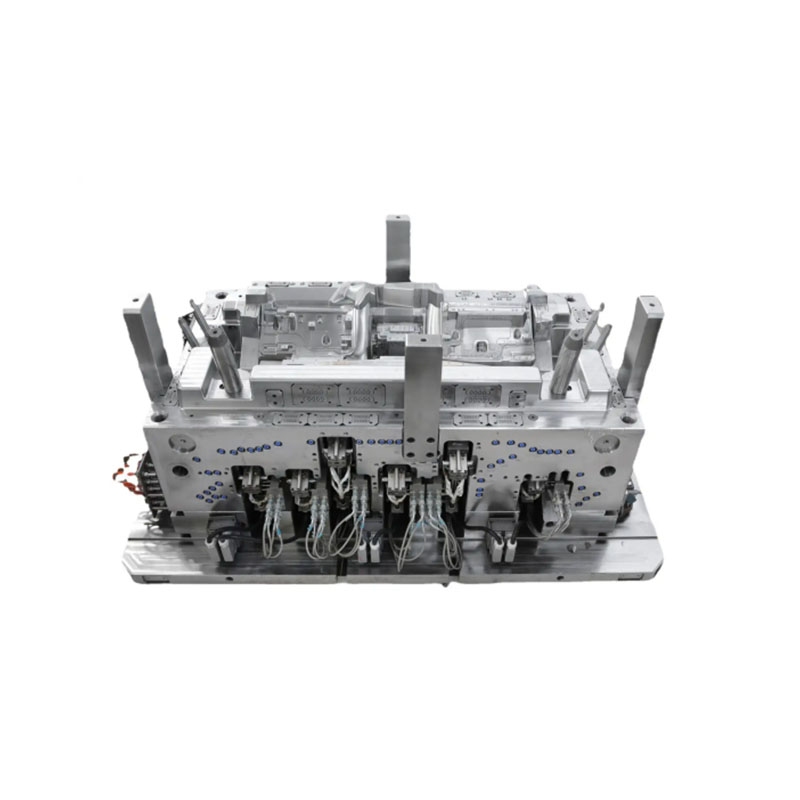
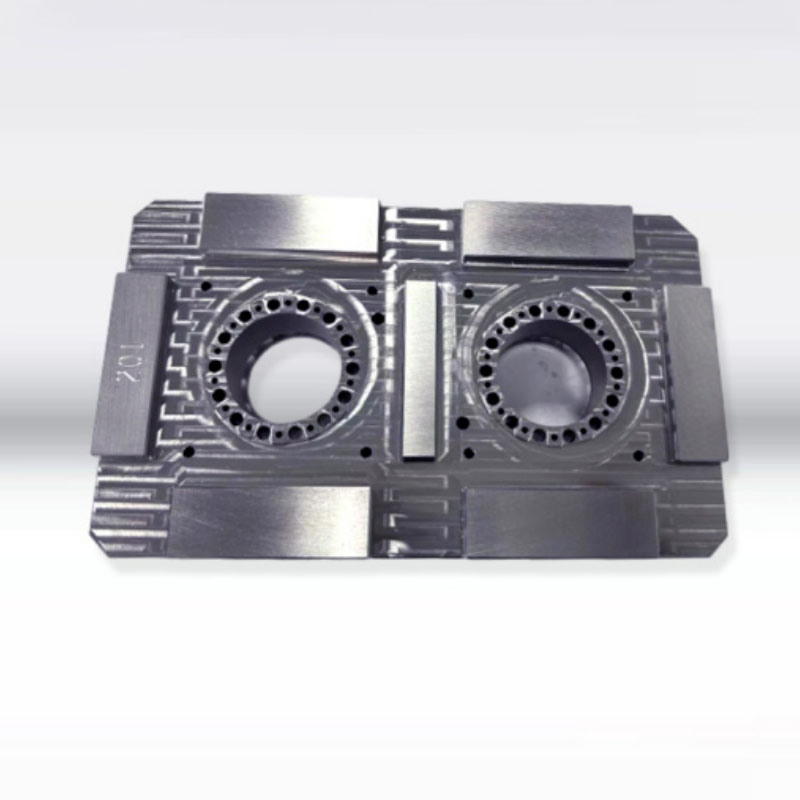
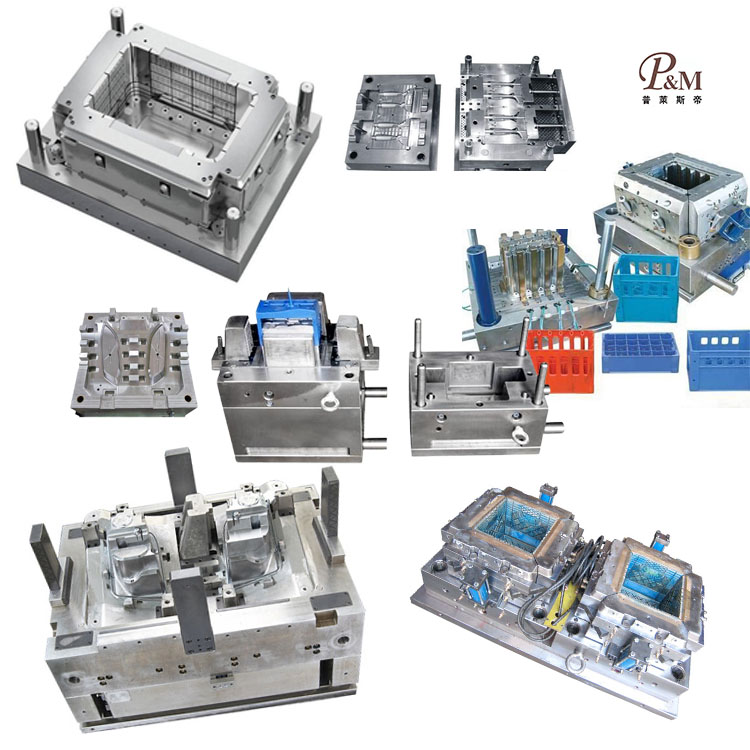
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan skräddarsy bland annat gjutning av bilplastkroppsdelar. Vi tillhandahåller professionella skräddarsydda tjänster för gjutning av plastkroppsdelar för bilar, och vi är en professionell tillverkare av gjutning av plastkroppsdelar för aoto-bilar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa aoto bilplastkroppsdelar, kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till bland annat gjutning av karossdelar av plast till bilar, såsom: CAD-design, formtillverkning, formsprutning, tillverkning av plastprodukter, montering och andra teknologier
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda aoto-produkter för plastkroppsdelar för bilar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För aoto gjutning av karossdelar till bilar kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
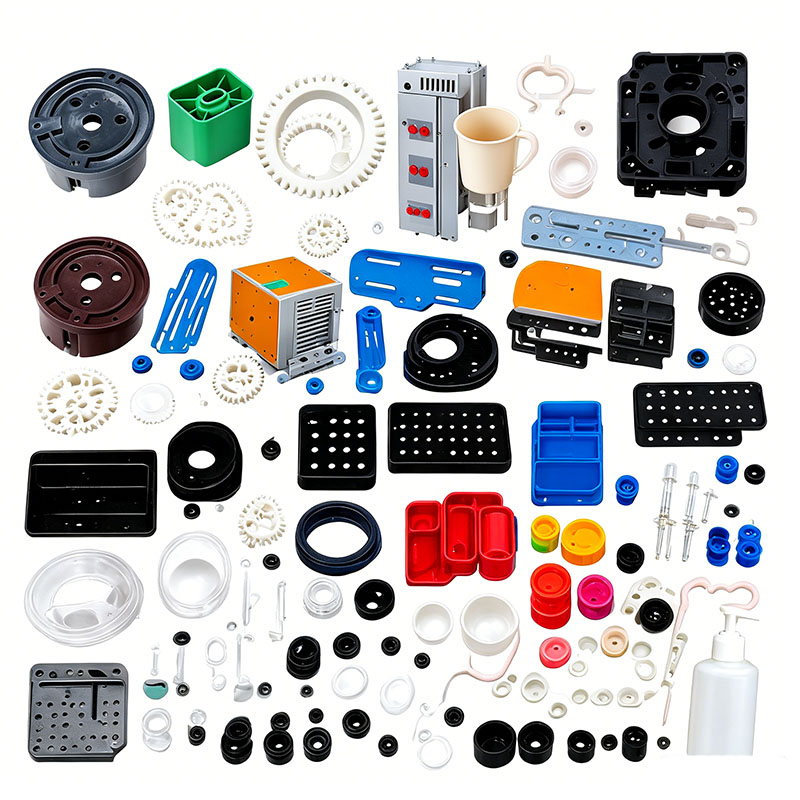
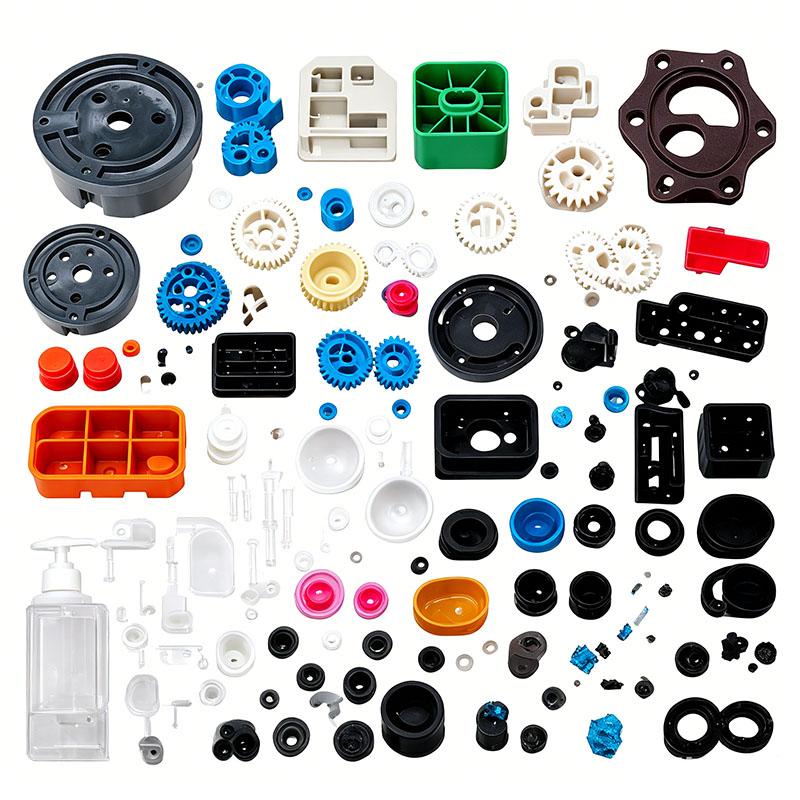
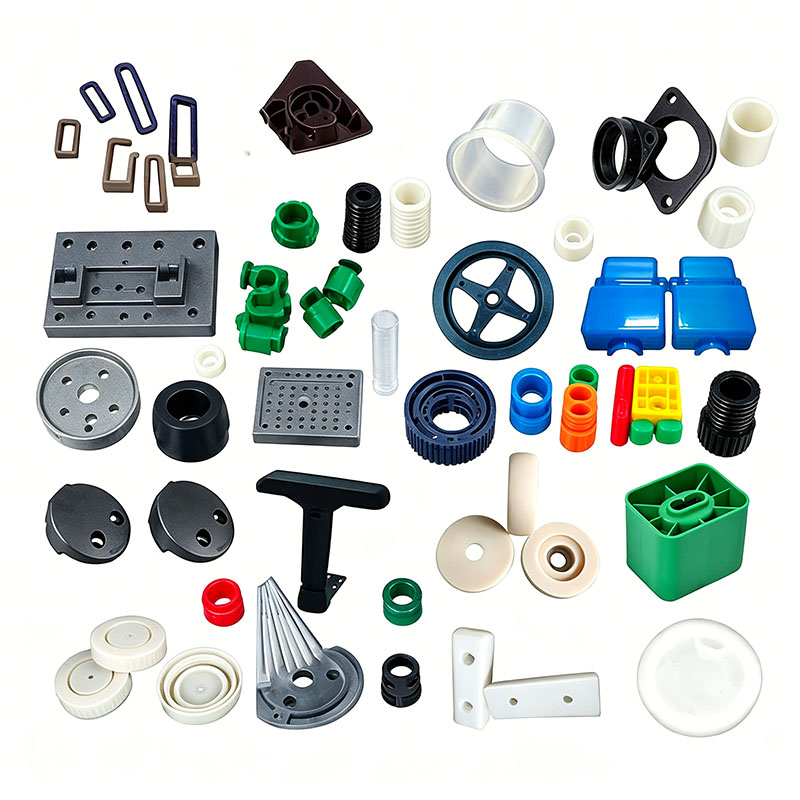
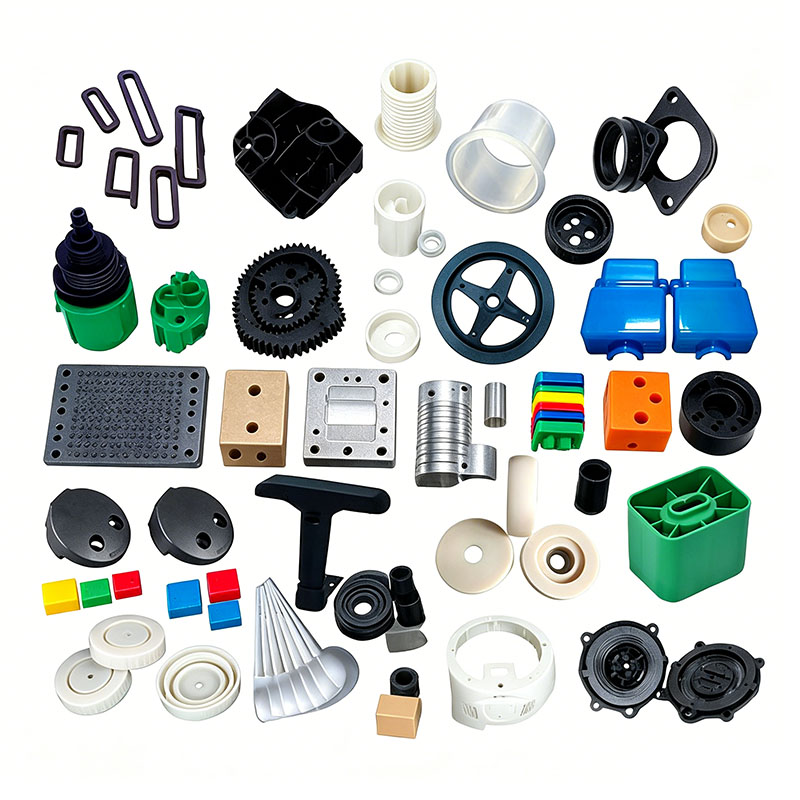
Plastkomponenter för elfordon delas in i tre kategorier: yttre karosspaneler, funktionella konstruktionsdelar och elektriska skyddskomponenter. Exempel inkluderar främre och bakre skydd, främre kåpor, stänkskärmar, fotrumsskydd, batterikåpor, instrumenthus, ljusfästen, kabelkåpor och förvaringsfack. Dessa produkter utsätts för långvarig utomhusexponering (solljus, regn och temperaturfluktuationer) samt kontinuerliga vibrationer och stenpåverkan under drift. Dessutom kräver batteri- och elektroniska styrkomponenter elektrisk isolering och flamskydd; yttre delar måste tåla målning utan att spricka eller gulna (väderbeständighet); och bärande delar måste motstå stötar utan deformation. Vanliga råmaterial inkluderar ASA och ABS/PC för väderbeständiga exteriördelar; modifierad PP och glasfiberförstärkt PP för konstruktionsbärande delar; PC för transparenta ljushus; och flamskyddande ABS för elektroniska styrkåpor. Viktiga gjutningskontrollpunkter fokuserar på väderbeständighet och sprickförebyggande, låg inre spänning, dimensionsstabilitet, låga VOC-emissioner och pålitlig flamskydd, som beskrivs nedan.
I. Val av råmaterial och förbehandling
Råvaruklassning och ommalningshantering
Exponerade delar som fordonskarossen och stänkskärmarna använder jungfrulig ASA eller ABS/PC, med endast en liten mängd (≤10%) ren omslipning av samma material tillåten. Användning av omslipning är strängt förbjuden för batterifack, lastbärande delar anslutna till ramen och flamskyddade elektriska höljen; Omslipning kan minska slaghållfastheten och äventyra flamskyddssystem, vilket leder till sprickor vid stötar och risk för kortslutning eller brand.
Materialblandningar innehåller anti-UV/väderbeständiga masterbatches och miljövänliga mögelsläppmedel med låg migration för att minimera ytblomning utomhus och inre lukt. Flamskyddande och glasfiberförstärkta material blandas och förvaras i separata silor; blandning med standard PP eller ABS är förbjuden för att förhindra prestandaförsämring. Glasfibermodifierade material genomgår låghastighetsblandning för att förhindra fiberbrott, vilket annars skulle minska styrkan och orsaka exponering för ytfiber.
Strikta normer för torkning och avfuktning
ASA, ABS/PC och PC är mycket känsliga för fuktabsorption; spårmängder av fukt kan orsaka "silverstrimmor" och inre mikroporer, vilket leder till färgdefekter (som t.ex. poppar) och spröda fel vid stötar. ASA- och ABS+PC-material genomgår varmluftstorkning vid 85°C i 4 timmar; PC-lamphus genomgår avfuktande torkning vid 110°C i 4–6 timmar. Modifierad PP har extremt låg vattenabsorption; Ytfukt avlägsnas genom torkning vid 60°C i bara 1 timme under regnperioden. Efter torkning transporteras råmaterial via tätade rörledningar för att förhindra återupptagning av verkstadsfukt.
II. Nyckelpunkter för formkonstruktion och maskindriftsättning
Elfordonshöljen (EV) är vanligtvis tunnväggiga delar med stor yta (1,8–2,5 mm tjocka), med invändiga ribbor och monteringslister med väggtjocklekar på 3–6 mm. Denna betydande variation i tjocklek gör dem benägna att sjunka märken och skevhet; därför fokuserar formdesignen på balanserad kylning, tillräcklig ventilation och balanserad utkastning.
Formstål och strukturell optimering
Kaviteter för kosmetiska delar använder S136 spegelblankt stål, vilket säkerställer en rep- och gropfri yta efter polering som är lämplig för målningsprocesser. Kaviteter för glasfiberförstärkta eller flamskyddade delar genomgår integrerad nitrering för att motstå erosion från fyllmedel och förlänga livslängden. Alla hörn har radier (R-filéer) för att eliminera stresskoncentrationer och förhindra sprickbildning orsakad av termisk cykling eller vibration. Högprecisionsbearbetning av avskiljningslinjer minimerar finavslag och förhindrar monteringsrisker (som klämda fingrar) och stora mellanrum.
Balanserat kylsystem (avgörande för att förhindra skevhet)
Skyddspaneler och främre höljen använder symmetriska, konforma kylkanaler som sveper runt delen, medan tjockväggiga utsprång har inre spiralkylningskärnor för att minimera temperaturskillnaderna mellan tjocka och tunna sektioner. Formtemperaturer styrs av zon: 55–65°C för ASA exteriördelar; 70–80°C för ABS/PC-delar; och 30–45°C för modifierade PP-delar. För höga PP-formtemperaturer leder till ökad krympning av kristallisation och ojämna monteringsluckor, medan alltför låga temperaturer resulterar i hög kvarvarande inre spänning, vilket orsakar långsam förvrängning och deformation under utomhusbruk.
Avluftning och balanserad utkastning
Storarea hus involverar långa smältflödesvägar. Kontinuerliga ventilationsslitsar (0,012–0,015 mm djupa) är bearbetade längs de långa sidorna av avskiljningslinjen, vid svetslinjer och vid ändarna av ribborna för att snabbt evakuera sönderfallsgaser, och därigenom förhindra bränning och säkerställa adekvat svetslinjestyrka. För stora delar används ett balanserat utstötningssystem som kombinerar flera ejektorstift och ejektorblock för att förhindra lokaliserad stressblekning eller höljesdeformation; extra ejektorblock läggs till för smala fenderkomponenter.
Protokoll för installation och installation av formar
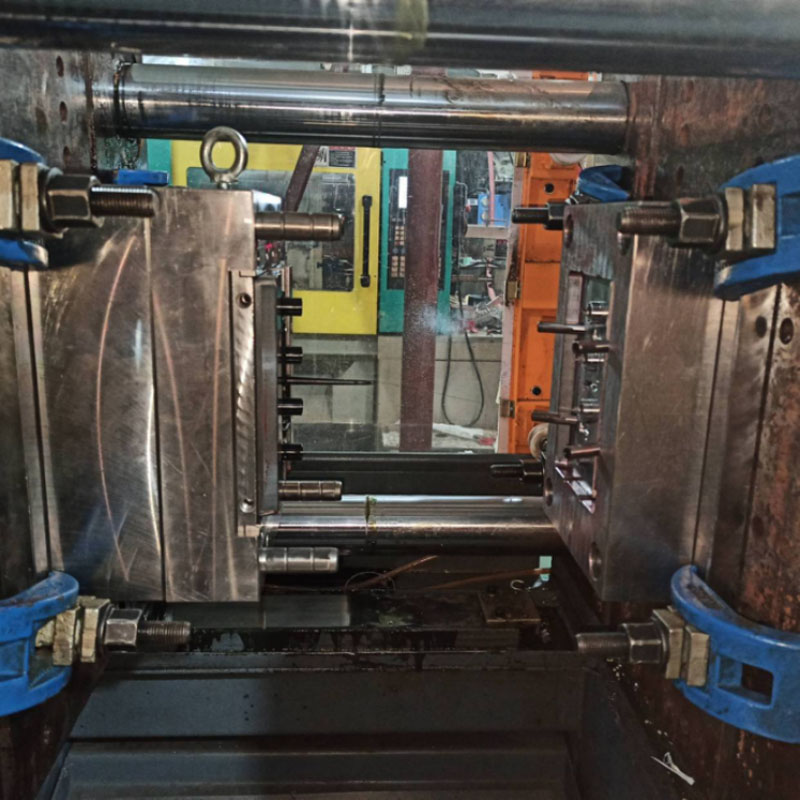
Stora karossformar är ihopkopplade med 500T–1200T formsprutningsmaskiner; Klämplattor måste dras åt jämnt för att motstå högtrycksinsprutningskrafter och förhindra öppning av mögel eller explosion. Vattenkretsar är utrustade med flödesdetektorer för att verifiera att varje ledning är fri från blockeringar eller läckor. Lågtrycksformskydd är kalibrerat för att utlösa automatisk öppning om portrester upptäcks, vilket skyddar det dyra formhålrummet. Innan man tillverkar flamskyddade delar rengörs cylindern noggrant för att eliminera eventuella rester av inkompatibel plast.
III. Viktiga kontrollpunkter för formsprutning
Processkärna: Lågskjuvningsstegad fyllning, tvåstegs lågtryckshållning och adekvat, balanserad kylning för att minimera inre belastningar och förbättra slagtålighet och väderbeständighet utomhus.
Zonerad fattemperaturkontroll
ASA-kroppsskal: 175–205°C (munstycke ≤210°C); överdriven värme bryter ner UV-beständiga tillsatser, vilket leder till framtida gulning.
ABS/PC-instrumenthöljen: 190–250°C (max 260°C); överhettning frigör flyktiga ämnen, vilket orsakar starka lukter i fordonets interiör.
Modifierade PP-batterifack: 190–220°C; flamskyddande ABS elektroniska styrhus: ≤225°C (överdriven värme äventyrar det flamskyddade systemet).
Steg påfyllning med variabel hastighet
Stora skyddspaneler använder en hastighetsprofil i tre steg: låghastighetsbuffring vid grinden, medelhög till hög hastighet för den mellanliggande fyllningsfasen och reducerad hastighet för ventilering vid avlägsna svetslinjer för att minimera skjuv-inducerad inre spänning. Glasfiberförstärkta delar är gjutna med medel till låga hastigheter genomgående för att mildra "fiberflytande" defekter. Insprutningstrycket är inställt på 90–120 bar; otillräckligt tryck resulterar i svaga svetslinjer som är benägna att spricka från fordonsvibrationer, medan för högt tryck orsakar blixt och inre spänningsackumulering, vilket leder till sprickbildning under termisk cykling.
Tvåstegs hålltryck
PP och glasfiberförstärkt PP är halvkristallina material med höga krympningshastigheter; därför implementeras en tvåstegs hålltrycksprofil för att säkerställa adekvat materialkompensation. Hålltiderna är inställda på 6–10 sekunder för tunnväggiga kosmetiska delar och 15–20 sekunder för tjockväggiga batterifack för att eliminera sjunkmärken på ytan; hållning och materialmjukning sker samtidigt för att förkorta formningscykeln.
Protokoll för kylning och borttagning av delar
Kyltiden beräknas till 3–5 sekunder per 1 mm väggtjocklek (t.ex. 9–14 sekunder för ett 2 mm tjockt hus). Otillräcklig kylning äventyrar delens planhet vid urtagning, vilket leder till pågående krympning och deformering under lagring eller utomhusbruk, vilket orsakar felinriktning under fordonsmonteringen. Formöppning och utkastning fortsätter med låga, jämna hastigheter; en robotarm hanterar borttagning av delar, och manuell kontakt med kosmetiska ytor är strängt förbjuden för att förhindra att oljeföroreningar påverkar färgens vidhäftning. Efter borttagning läggs delar platt på fixturer; stapling eller komprimering av heta hus är förbjudet.
IV. Efterbearbetning: Formning och stresslindring
Precisionstrimning av grindgrader
Stora kalllöparportar avlägsnas smidigt med hjälp av hydrauliska fräsar, medan finflash på avskiljningslinan slipas ner med pneumatiska precisionssliphuvuden. Diamantsliphuvuden används för styva glasfiberförstärkta delar för att säkerställa gradfri, tättslutande montering och förhindra stressinducerad sprickbildning orsakad av fordonsvibrationer.
Glödgning för avspänning (obligatoriskt för målade delar)
Alla ASA- och ABS/PC-höljen avsedda för målning eller bakning genomgår konstanttemperaturglödgning i en ugn vid 60–70°C i 2–3 timmar. Långsam kylning frigör inre spänningar, förhindrar sprickor under målnings-/bakprocessen eller på grund av utomhustemperaturfluktuationer. Något skeva skydd och fendrar genomgår termisk formning vid låg temperatur i dedikerade metallarmaturer för att säkerställa jämna mellanrum över fordonet.
Ytförbehandling
Målade delar genomgår elektrostatisk dammborttagning och plasmaavfettning för att eliminera rester av mögelsläppmedel och förbättra färgfilmens vidhäftning. Transparenta PC-ljushöljen får UV-härdningsbehandling för att motstå repor från stenar. Flamskyddande elektriska styrkomponenter genomgår stickprov för isolering och flamskyddstest innan de godkänns för lager.
Vi är en tillverkare av gjutning av kroppsdelar i plast till bilar som tillhandahåller högkvalitativ tillverkning av gjutning av kroppsdelar i plast till bilar. Så länge du vill skräddarsy/utveckla aoto-produkter för gjutning av karossdelar av plast till bilar, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

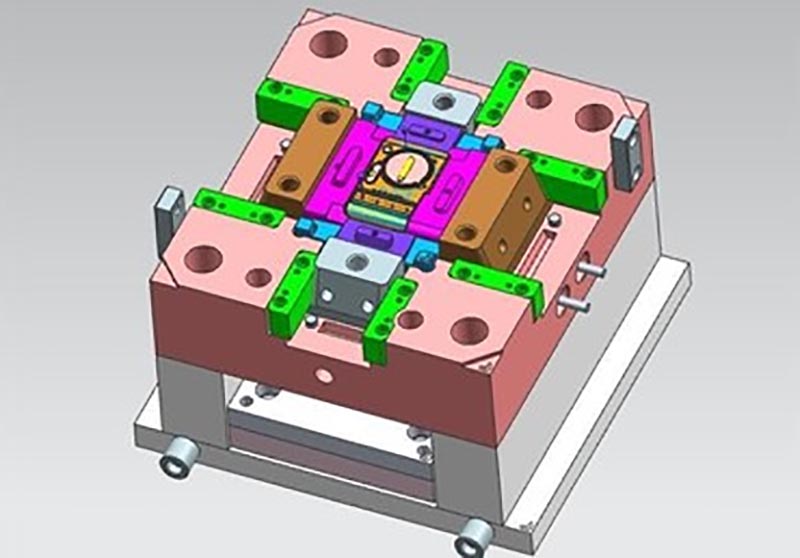
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Aoto gjutning av karossdelar av plast till bilar, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.