Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
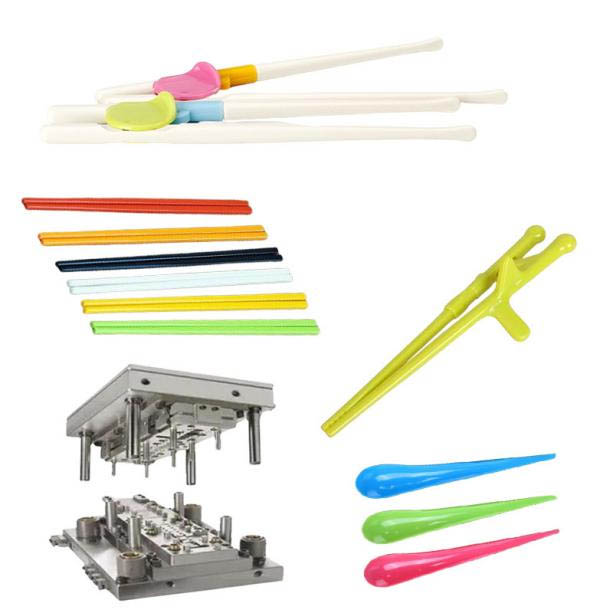
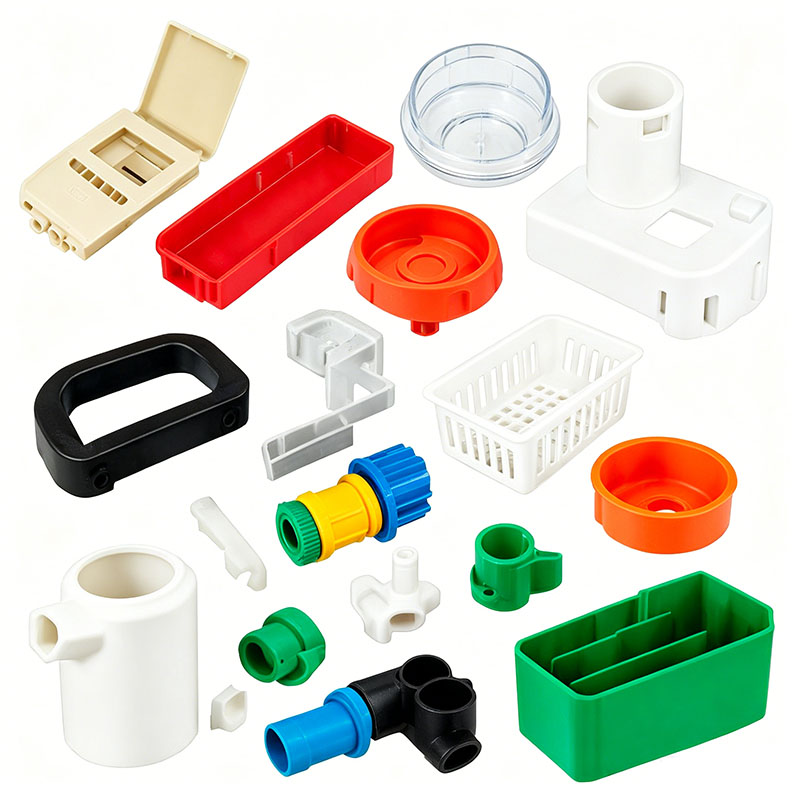
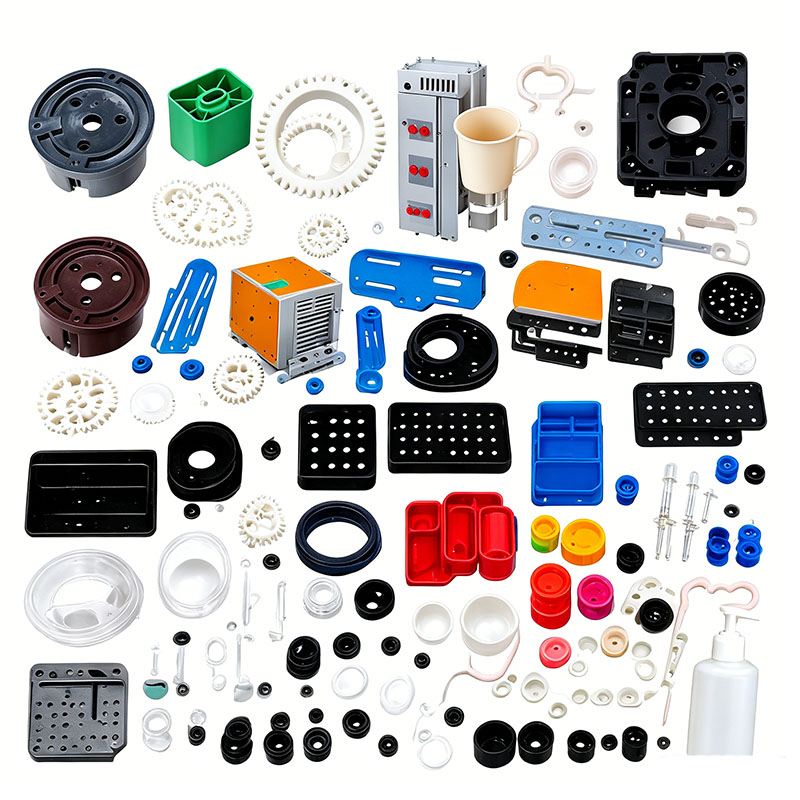
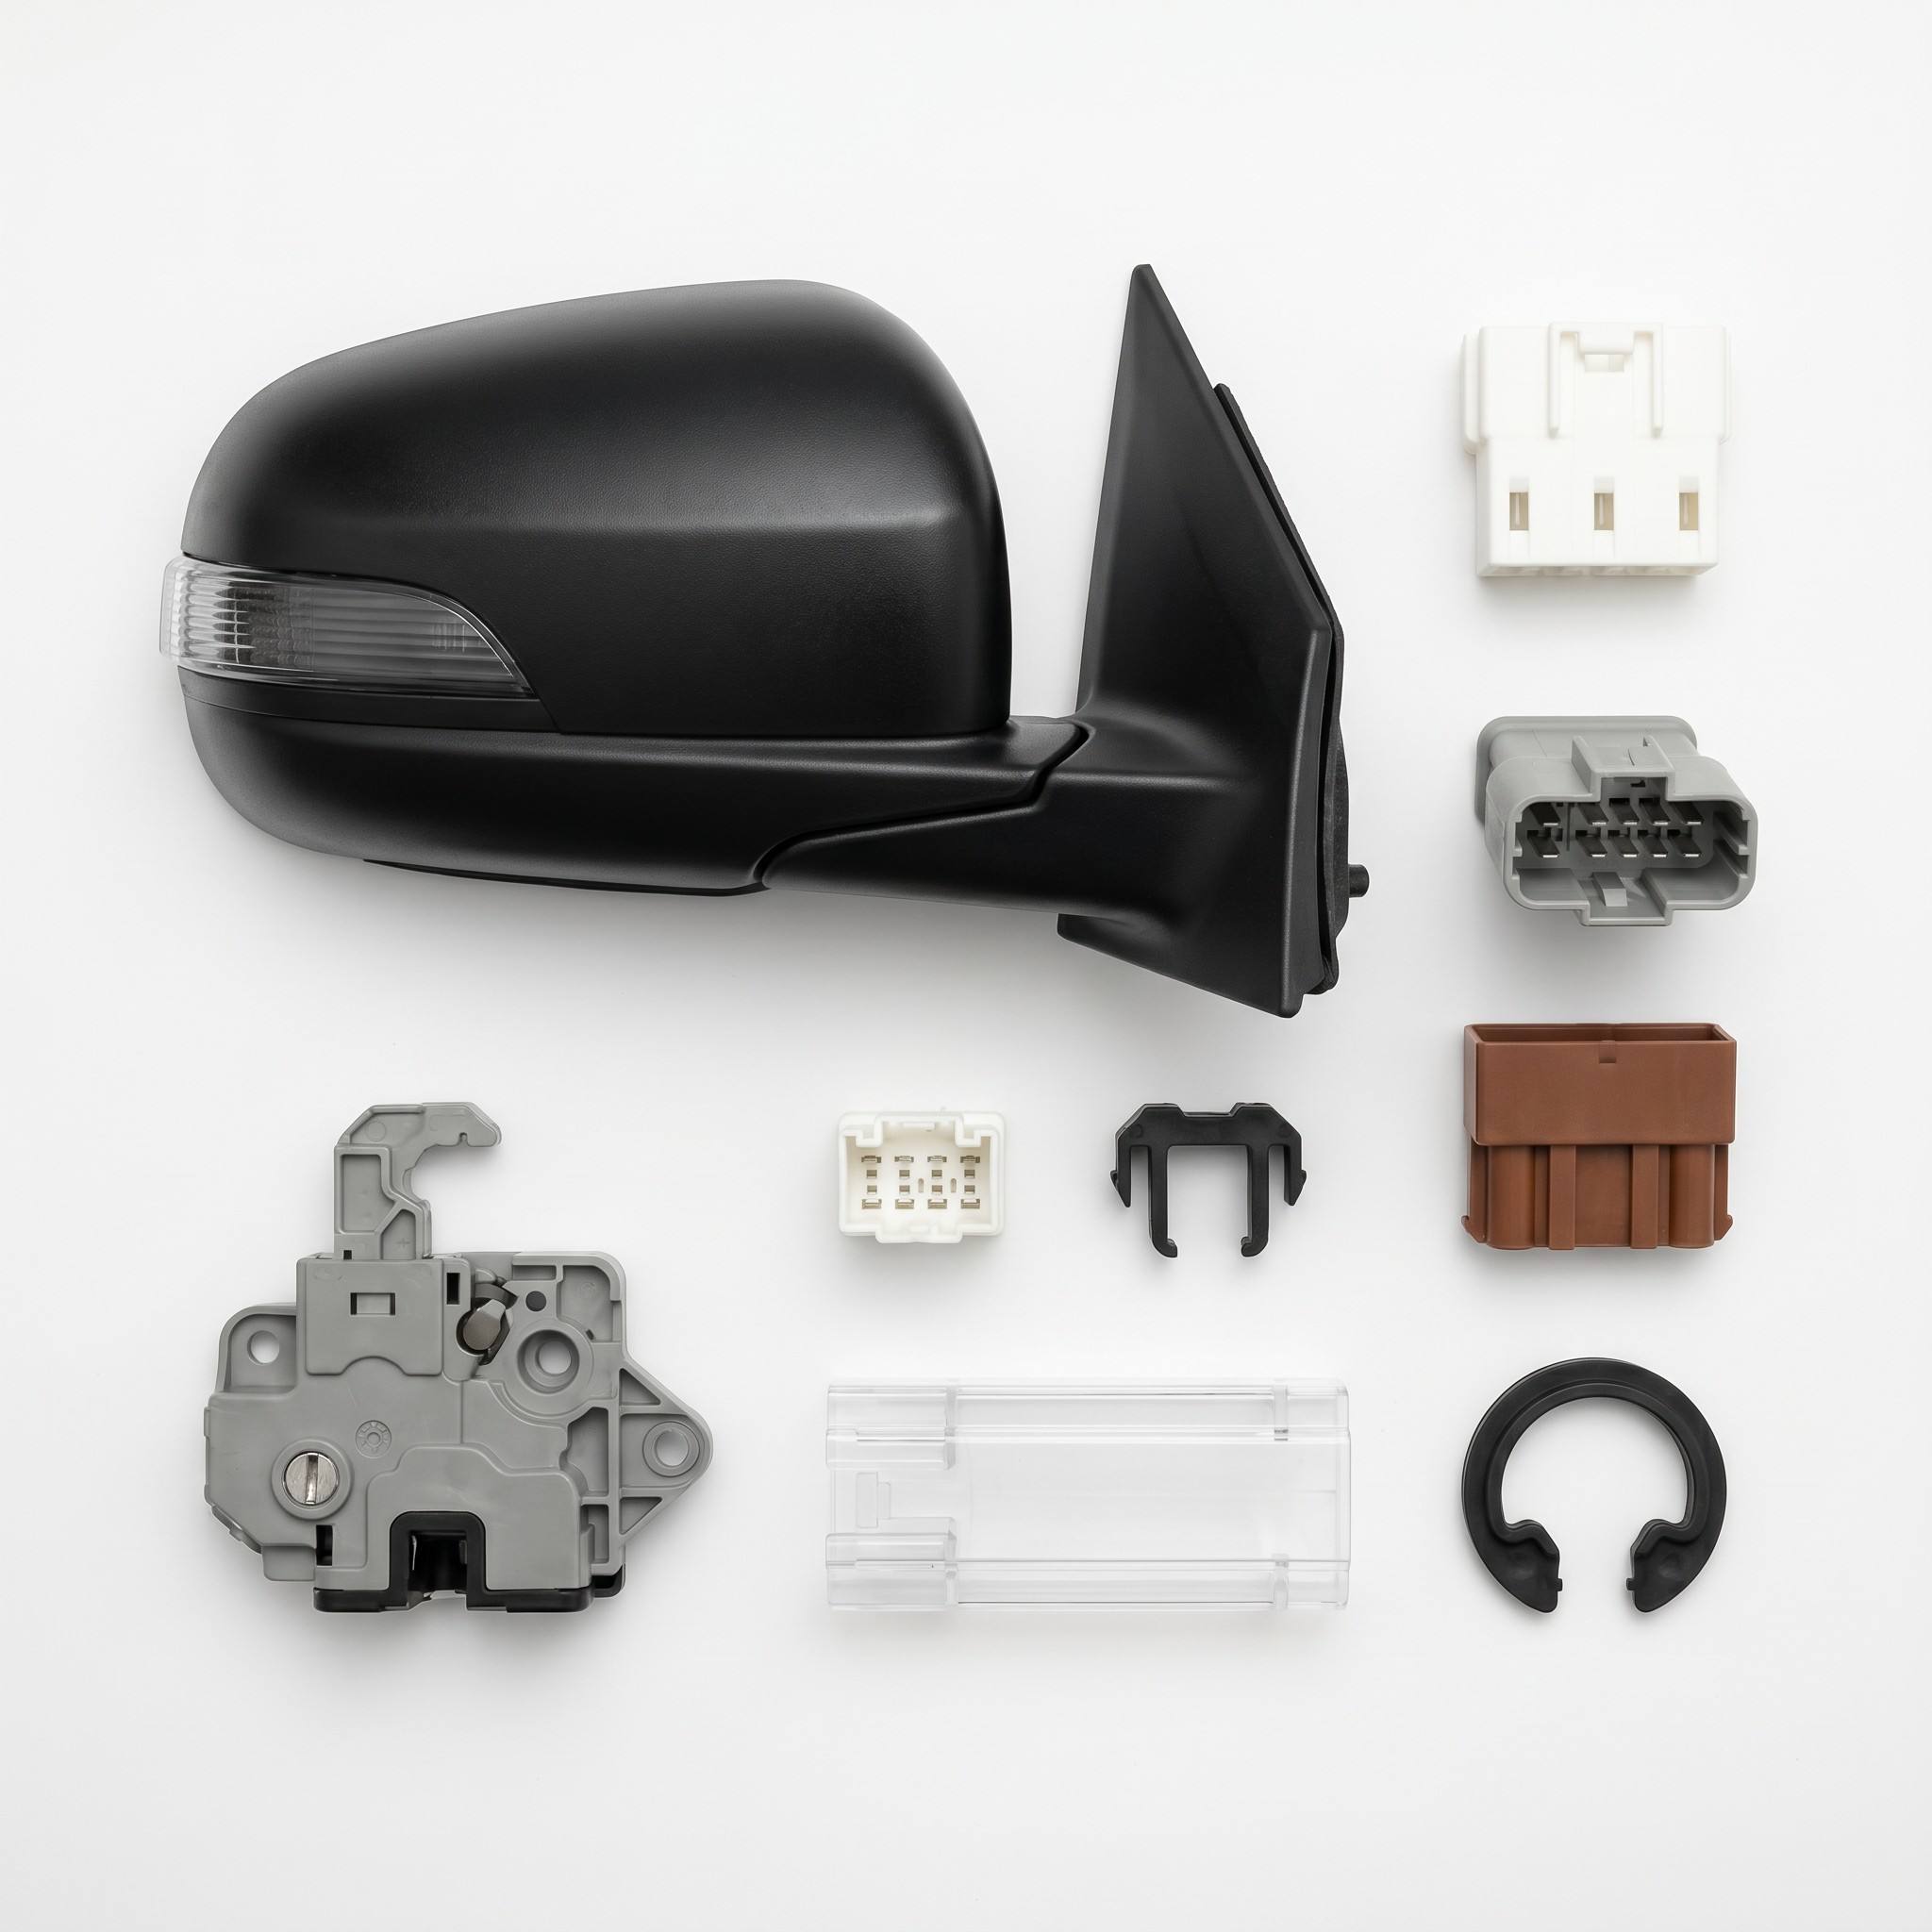
Luftkylare plastkroppsdelar gjutning
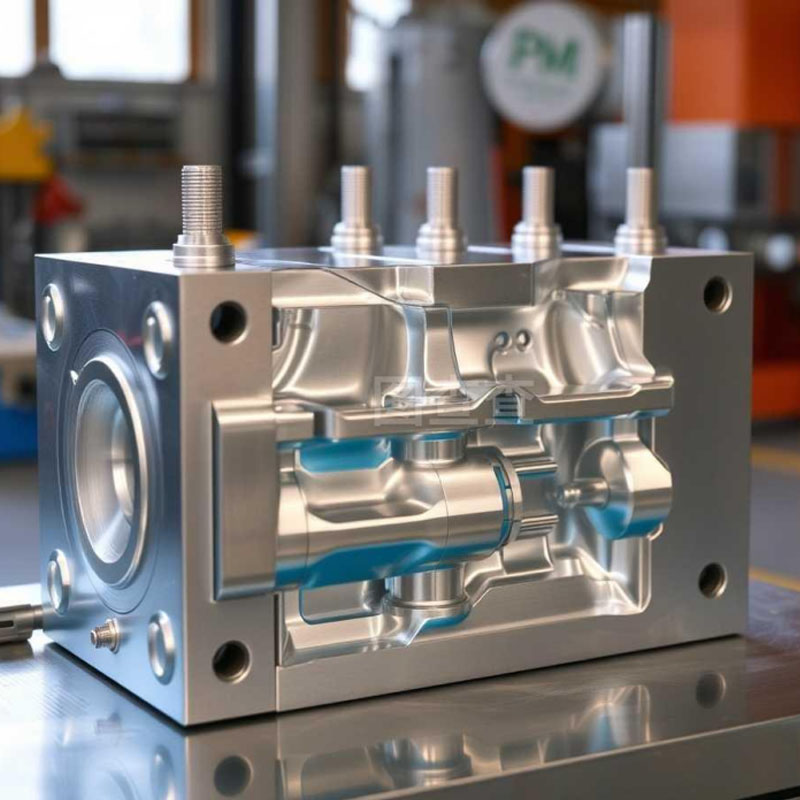
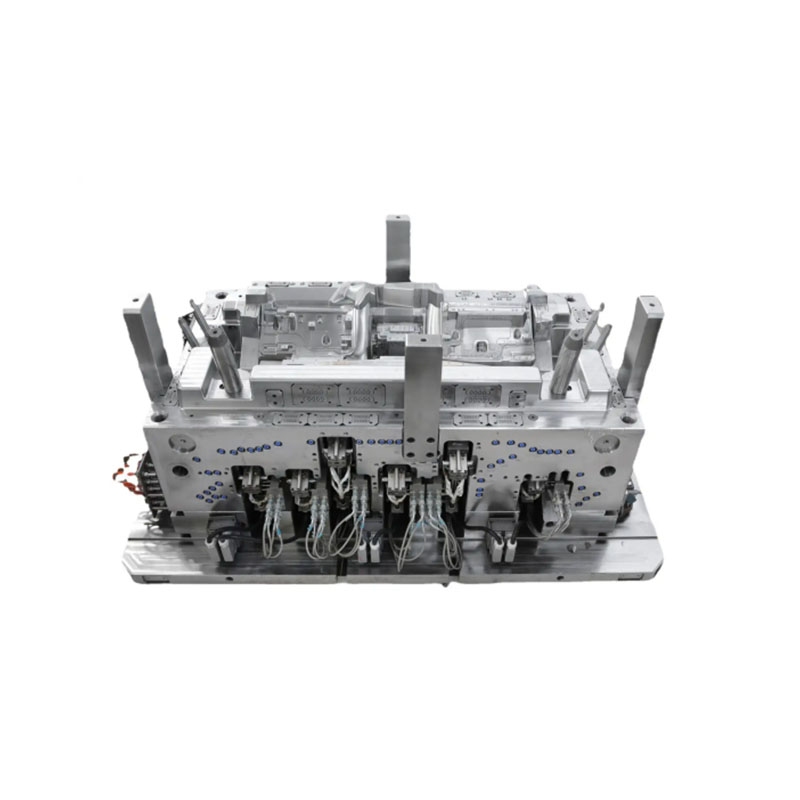
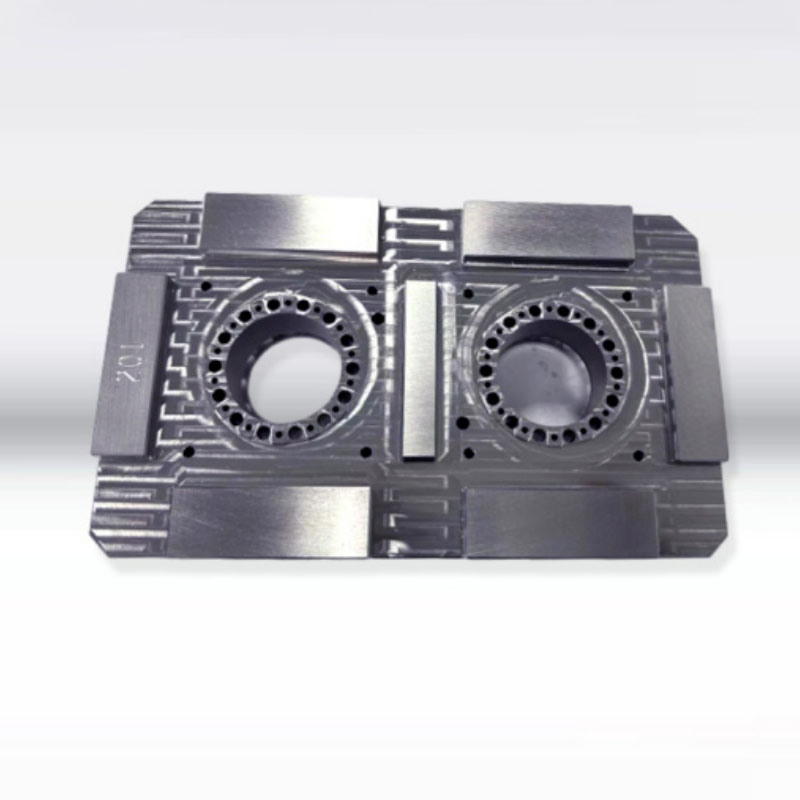
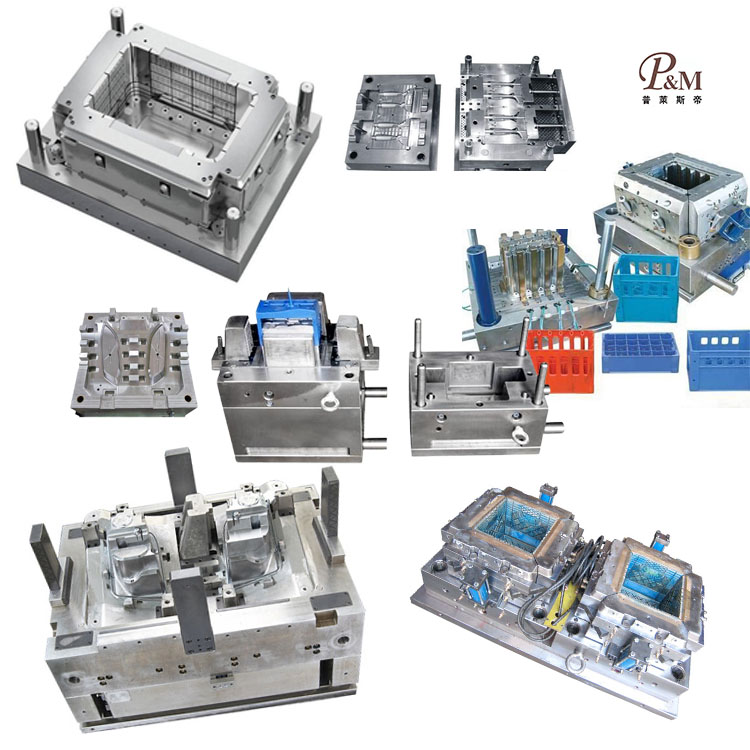
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa luftkylare gjutning av plastkroppsdelar. Vi tillhandahåller professionella skräddarsydda luftkylare plastkroppsdelar gjutning tjänster, och vi är en professionell luftkylare plast kroppsdelar gjutning tillverkare. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa luftkylare plastkroppsgjutning, kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till gjutning av luftkylare plastkroppsdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda luftkylare plastkroppsdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För luftkylare plastkroppsdelar gjutningsprodukter kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutning.
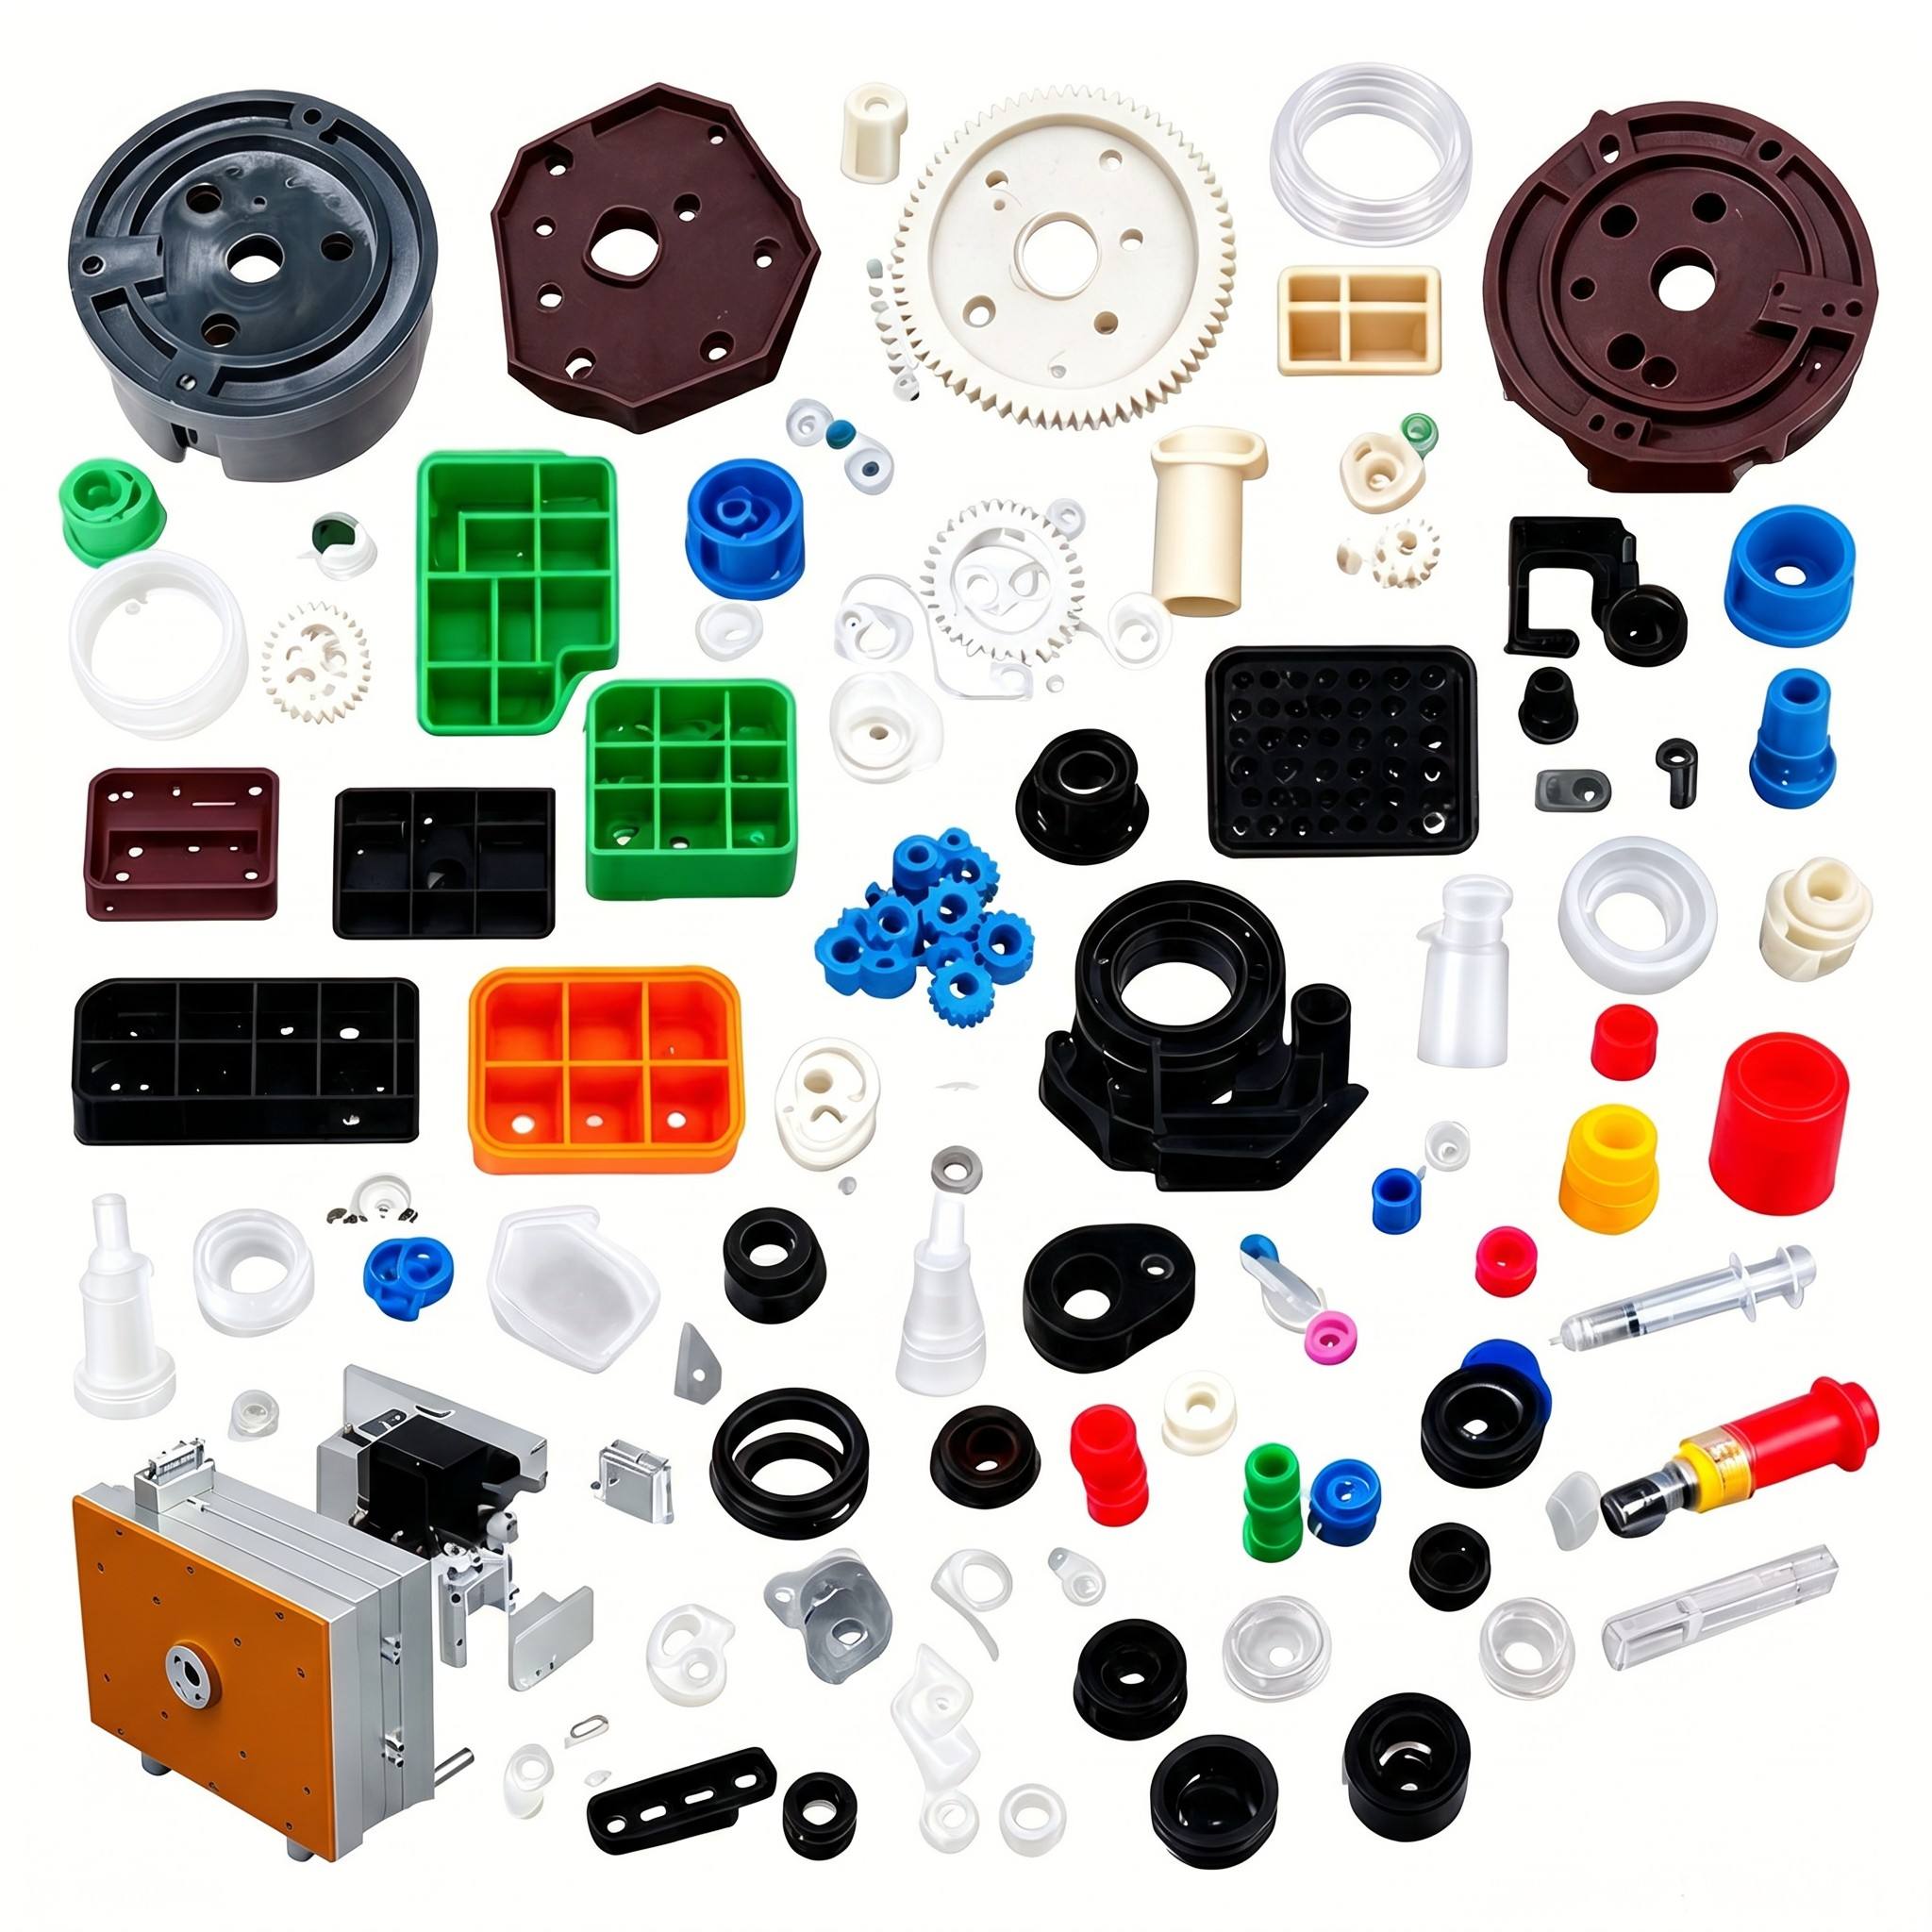
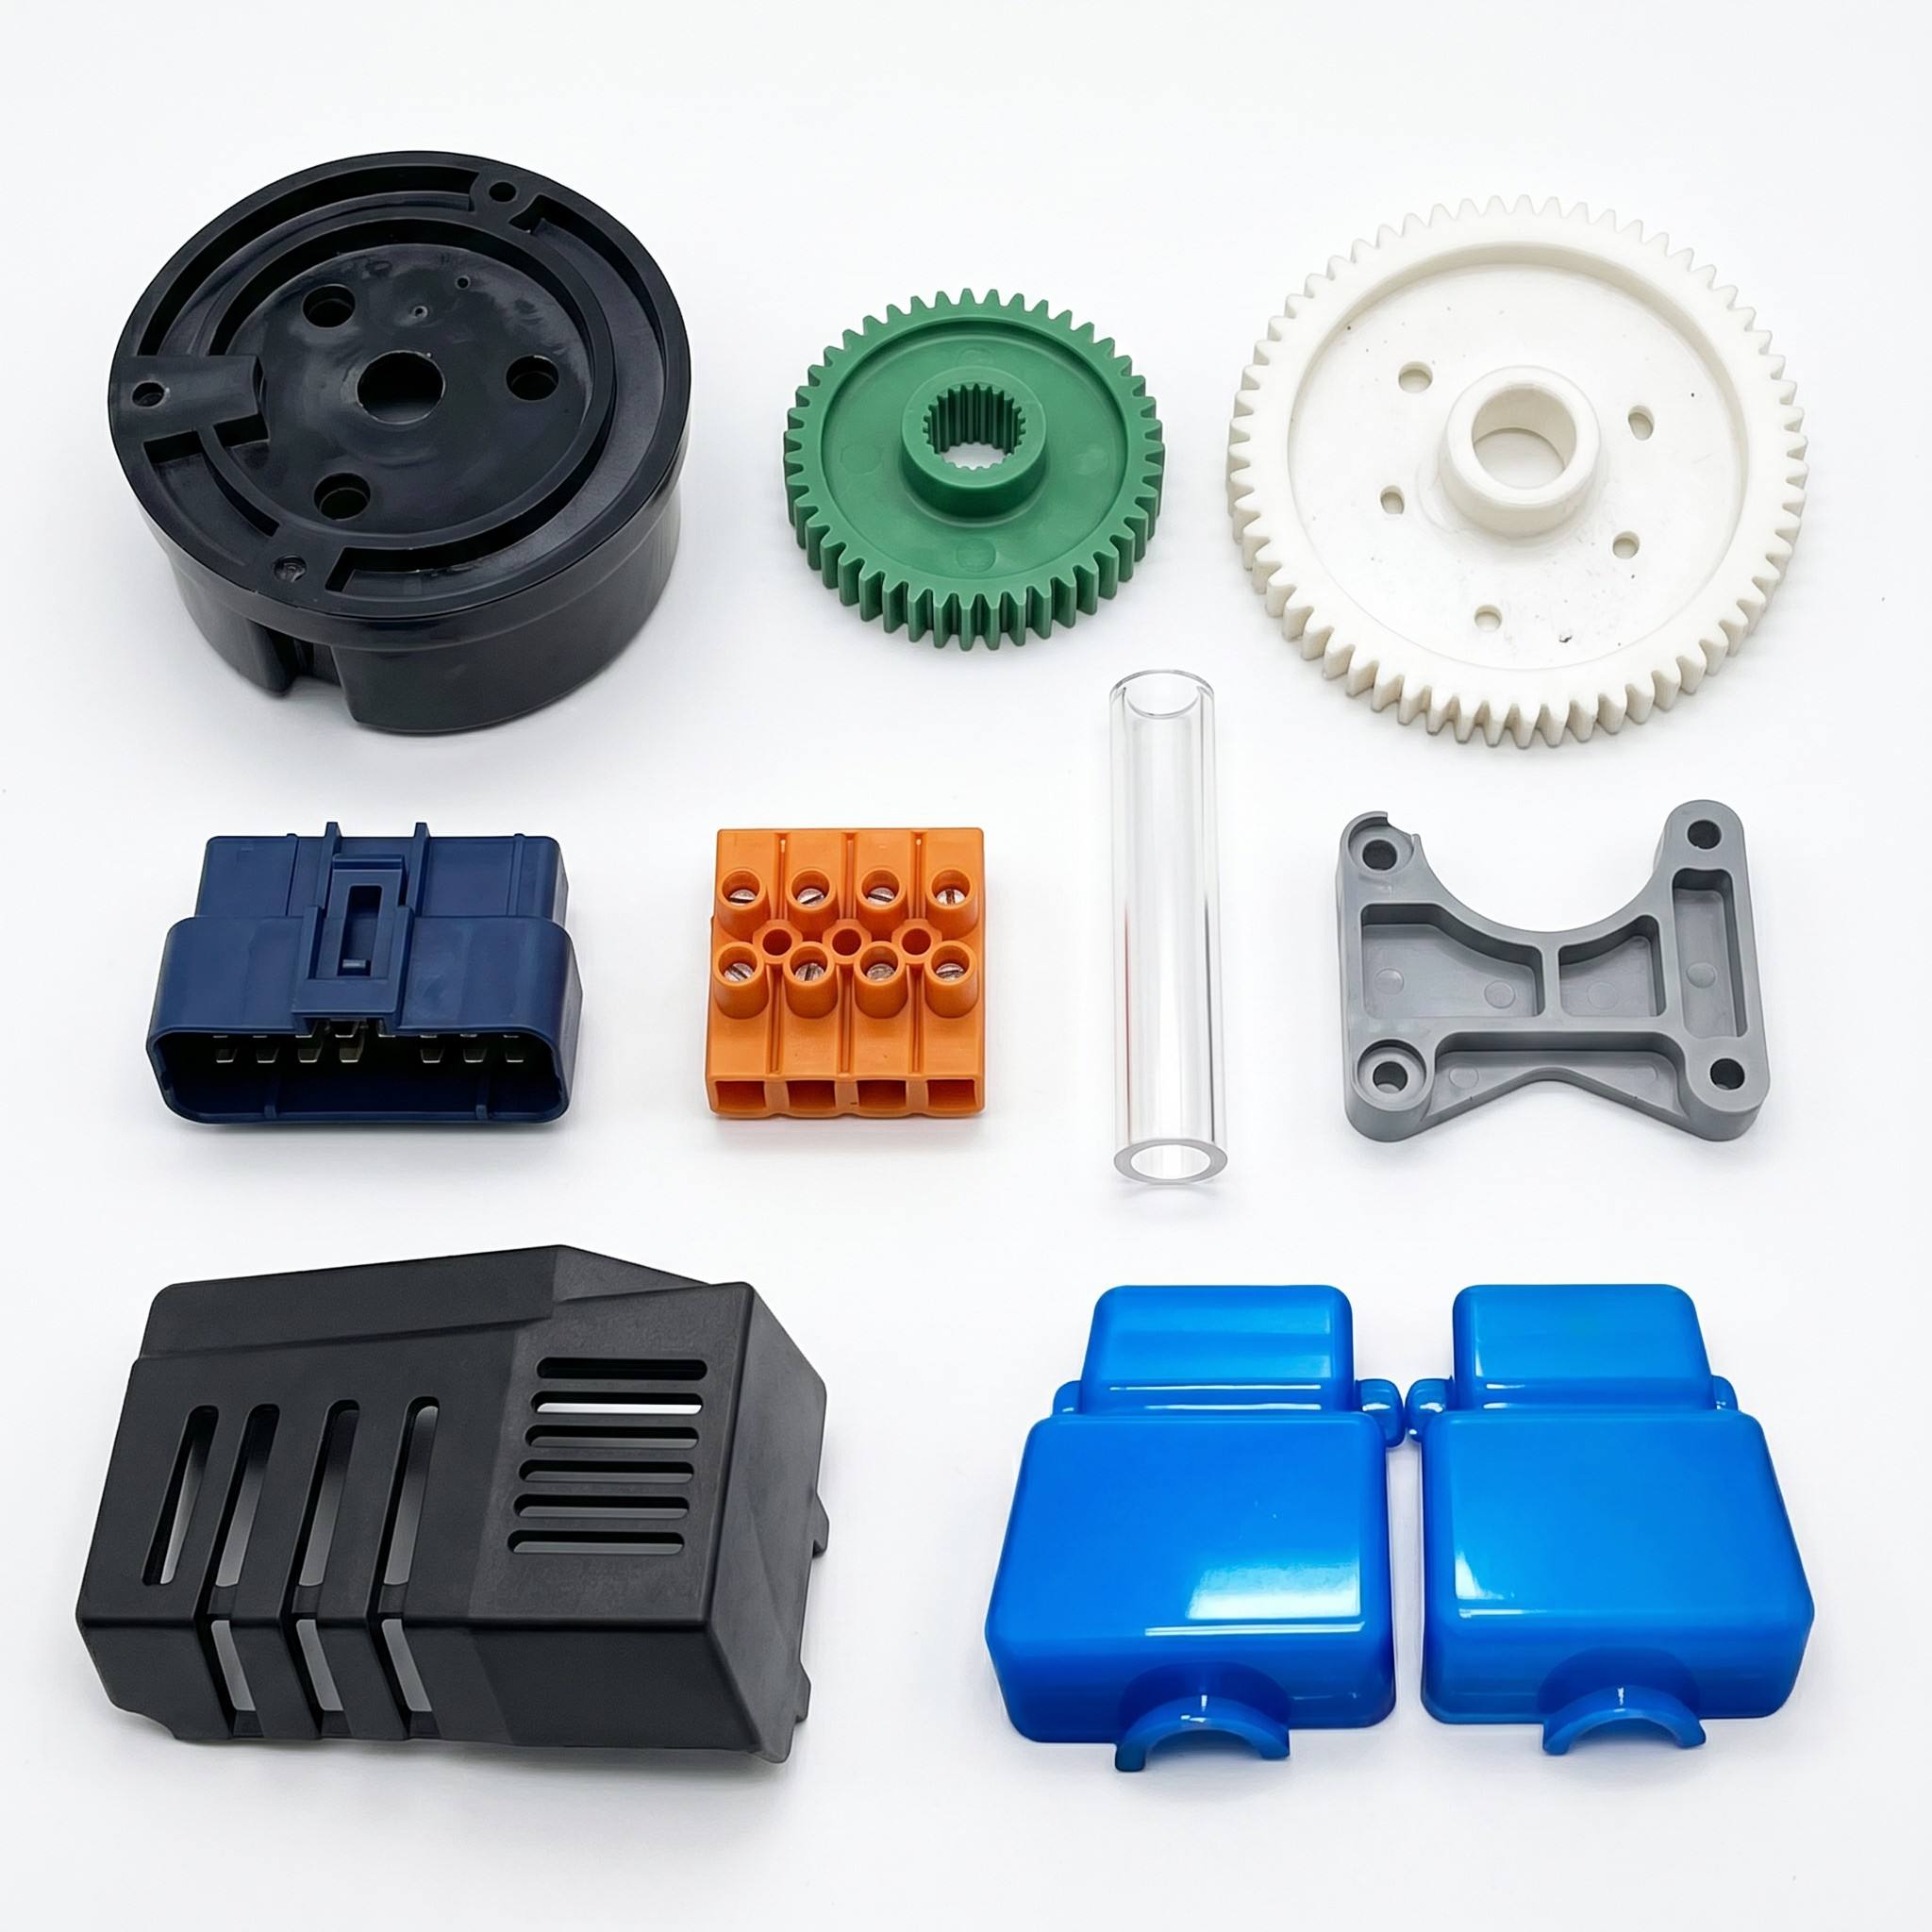
Motorcykelkomponenter i plast – inklusive karossen, främre kåpan, sidopaneler, bakkåpa, stänkskärmar, instrumenthus, fotutrymmesskydd, batterilåda, hjälmfoderfästen och styrkåpor – delas in i två huvudkategorier: estetisk kaross och bärande konstruktionsdelar. Dessa komponenter måste tåla vindmotstånd i hög hastighet, utomhusexponering (sol och regn), fordonsvibrationer, stenpåverkan och extrema temperaturfluktuationer på lång sikt. Vissa bärande delar måste också uppfylla specifika krav för slaghållfasthet, oljekorrosionsbeständighet och UV-åldringsbeständighet; följaktligen är de övergripande kontrollstandarderna för formsprutning betydligt högre än för plast för elektriska skotrar. Den kompletta formningsprocessen består av fem nyckelsteg: förbehandling av råmaterial, montering av form och felsökning, formsprutningscykeln, efterbearbetning/formning och tillförlitlighetsinspektion i flera steg.
I. Råvarulager och förbehandling
Vanliga material för exponerade motorcykelkarosser inkluderar ASA och väderbeständiga ABS+PC-legeringar; batterilådor och bärande fotrumskonstruktioner använder modifierad PP eller PA6 förstärkt med 30 % glasfiber; och genomskinliga instrumentskydd använder högeffektiv PC. Alla inkommande råvaror måste åtföljas av testrapporter som verifierar RoHS-överensstämmelse, väderbeständighet och kemisk korrosionsbeständighet. Estetiska delar tillverkas uteslutande av jungfruharts, med en maximal halt av slipning (sprue/runner) på 10 %; användningen av omslipat material är strängt förbjudet för bärande komponenter – såsom ramkopplingar och konstruktionsfästen – för att förhindra minskning av slaghållfastheten.
För färgning används väderbeständiga masterbatcher tillsammans med UV-beständiga tillsatser och oljebeständiga mögelsläppmedel med låg migration. Blandningen blandas i en vertikal bländare vid låg hastighet i 8–12 minuter, med rotationshastigheten noggrant kontrollerad för att förhindra friktionsvärme från att orsaka pigmentagglomerering eller polymernedbrytning. Glasfiberförstärkt nylon blandas separat för att minimera fiberbrott, vilket annars skulle äventyra produktens styvhet.
Torkning och avfuktning är kritiska processer för att kontrollera ytdefekter: ASA och ABS+PC karosskomponenter genomgår varmluftstorkning vid 85°C i 4 timmar, medan transparenta PC-delar torkas vid 110°C i 6 timmar med en avfuktande torktumlare, vilket säkerställer att fukthalten förblir under 0,02 %. Otillräcklig torkning kan leda till defekter som silverränder och luftbubblor, samt storskalig färgdelaminering (popping) efter målningsprocessen. PA6+GF30 nylon är mycket hygroskopiskt och kräver avfuktande torkning vid 110°C i 4–5 timmar; efter torkning måste råvaran transporteras i ett förseglat system för att förhindra återupptagning av fukt. Modifierad PP har extremt låg vattenabsorption; torkning vid 60°C i en timme i fuktig miljö för att avlägsna ytfukt är tillräckligt. Storskaliga fabriker använder centrala materialmatningssystem för att helt isolera råvaror från damm och oljeföroreningar.
II. Montering och förvärmning/idrifttagning av formar för stora karosser
Motorcykelkåpor och stjärtkåpor är stora, tunnväggiga plastdelar som vanligtvis tillverkas med hjälp av stora formar med enkel hålighet, med riktad förstärkning av formstål, kyl-, ventilations- och utkastsystem. Kaviteter för synliga ytor använder S136 spegelblankt rostfritt stål, polerat för att vara fritt från gropar eller repor för att möta målnings- och beläggningskrav; strukturella formar för glasfiberförstärkt nylon har nitrerade håligheter för att motstå långvarig erosion och slitage från hårda glasfibrer, vilket förlänger formens livslängd.
För att hantera ojämn väggtjockleksfördelning installeras spiralkylningskärnor i tjockväggiga ribbor och monteringslister, medan huvudskalskroppen använder konforma kylkanaler för att balansera kylningshastigheter och mildra krympning och skevhet i höljen med stora ytor. Kontinuerliga, fina ventilationsslitsar (0,015 mm djupa) är bearbetade vid skiljelinjer, hörn och svetslinjer för att snabbt evakuera instängd luft under höghastighetsfyllning, vilket förhindrar vidbränning eller svärtning i kanterna. Långa, smala komponenter som stänkskärmar och sidopaneler är utrustade med flera uppsättningar av balanserade utstötningsstift och block för att förhindra böjning, stressblekning eller sprickbildning orsakad av ojämna utstötningskrafter.
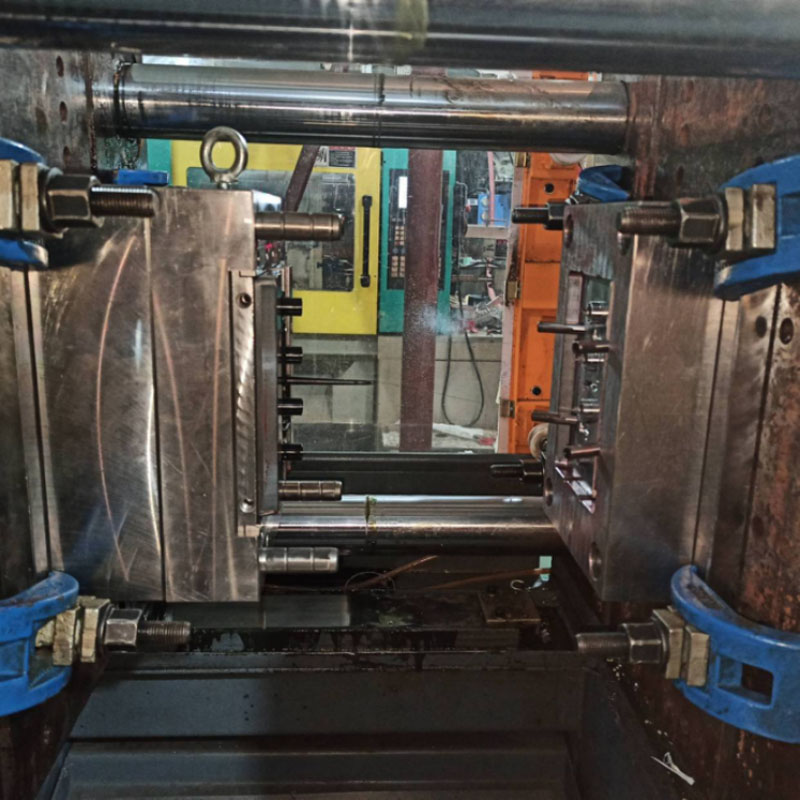
Formen hissas upp på en formsprutningsmaskin med stor ton (650T–1200T) med hjälp av en traverskran, och klämplattorna dras åt jämnt för att förhindra deformation av plattan och blixt under högtrycksinsprutning. Kylvatten- och formtemperaturkontrollledningar är anslutna, följt av ett trycktest för att kontrollera läckor och en 30-minuters formförvärmningsfas. Formtemperaturen hålls vid 55–65°C för ASA-kosmetiska delar, 80–90°C för PC-delar och över 80°C för glasfiberförstärkta nylondelar. Lågtrycksformskydd är förinställt; formen öppnas automatiskt om kvarvarande löpare eller främmande föremål upptäcks på avskiljningsytan, vilket förhindrar skador på kaviteten som orsakas av klämkraften från stora formar.
III. Standard formsprutningscykelprocess
Den kompletta formningscykeln består av sex steg: formklämning, stegvis injektion, tvåstegs hålltryck, kylning med konstant temperatur, formöppning och utkastning och automatisk borttagning av delar med en robotarm. Kärnan i processen fokuserar på fyllning med låg skjuvning för att minimera inre stress och förbättra sprickmotståndet utomhus.
Formklämning involverar hastighetskontroll i fyra steg: långsam stängning, snabb frammatning, lågtrycksskydd och högtryckslåsning. Stora kroppspaneler genererar betydande formöppningskrafter under injektion; högtrycksklämning säkerställer en tät passform vid avskiljningsytan, vilket förhindrar kontinuerlig blixt.
Exakt zoninställd temperaturkontroll tillämpas på cylindern: 170–200°C för ASA-hus, 190–260°C för ABS+PC och 230–260°C för PA6+GF30 nylon. Strikt efterlevnad av temperaturgränser krävs; överdriven värme orsakar materialnedbrytning (gulning), minskad seghet och försämrad oljebeständighet. Injektion använder flerstegsfyllning med variabel hastighet: medelhöga till höga hastigheter används för tunnväggiga husområden för att förhindra för tidig smältkylning, vilket kan leda till materialbrist eller korta skott; låghastighetsinsprutning används för att montera stolpar och tjockväggiga baser för att minska molekylär skjuvspänning och därigenom minimera sprickproblem under efterföljande målning eller termisk cykling. Insprutningstrycket varierar från 90 till 130 bar; för högt tryck orsakar kraftiga svetsningar och en ökning av inre spänningar, medan otillräckligt tryck resulterar i framträdande svetslinjer och avsevärt minskad slaghållfasthet.
När hålrummet är fyllt övergår processen till tvåstegs hålltryck för att kompensera för plastkrympning under kylning. Hålltiderna är 15–22 sekunder för tjockväggiga batterifodral och 6–10 sekunder för tunnväggiga paneler, vilket eliminerar sjunkmärken på ytan. Under hållfasen förbereder skruven samtidigt material för nästa cykel, vilket förkortar den totala formningstiden.
Kyltiden följer riktlinjen på 3–5 sekunder per 1 mm väggtjocklek; standard 2 mm paneler kräver cirka 10 sekunders kylning. Kontinuerlig cirkulation av kylvatten tar bort värme och stabiliserar formtemperaturen, vilket förhindrar distorsion eller monteringsfel som orsakas av ojämn kylning på ena sidan av huset. Efter kylning öppnas formen med en trestegs retardationsprocess, och utmatningsmekanismen släpper försiktigt plastdelen. En servodriven robotarm griper höljet för att automatiskt trimma grindavfall, och den färdiga produkten överförs till monteringslinjen; Manuell kontakt med synliga ytor är strängt förbjuden under hela processen för att förhindra att fingeravtryck eller oljor äventyrar färgens vidhäftning.
IV. Efterformningsbearbetning, glödgning och ytbehandling
Nyligen urtagna delar uppvisar ofta grindmärken och skiljelinjegrader, medan smala stänkskärmar är benägna att bli lätta, vilket kräver standardiserade efterbearbetningsprocedurer.
Trimning av grindar och grader: Hydrauliska saxar används för att smidigt ta bort stora kalllöparportar, medan mindre utsprång från varmlöparportar precisionsslipas för hand. Pneumatiska finsliphuvuden och fint sandpapper används för att lätt polera skiljelinjer och hörn för att ta bort mikroblixt; efter att damm har blåst bort är husets yta slät och fri från vassa kanter. Diamantsliphuvuden används för att ta bort grader från glasfiberförstärkta nylonfästen med hög hårdhet.
Glödgning för avspänning: Alla delar som kräver målning eller beläggning måste genomgå glödgning. ASA- och ABS-höljen gräddas vid konstant 60°C i 2 timmar, medan ABS+PC-legeringsdelar gräddas vid 70°C i 3 timmar. Långsam, naturlig kylning säkerställer fullständig eliminering av inre formpåkänningar, vilket förhindrar sprickor orsakade av högtemperaturbakning eller utomhustemperaturfluktuationer.
Termisk formkorrigering: Böjda stänkskärmar och sidoskydd är säkrade i metallfixturer för formning vid låg temperatur; de frigörs efter kylning för att korrigera skevhet och säkerställa enhetliga monteringsavstånd över fordonet.
Ytförbehandling: Delar avsedda för målning genomgår elektrostatisk dammborttagning och avfettning för att eliminera mögelsläppmedel och ytdamm, vilket förbättrar färgens vidhäftning. Transparenta PC-instrumenthöljen får en UV-härdande behandling för att förbättra slitstyrkan och skydda mot stenskott. Små funktionella delar kräver endast borttagning av grader innan man går vidare till kvalitetskontroll.
V. Flerstegs kvalitetsinspektion och förvaring av färdig produkt
Eftersom motorcykelplastdelar är avgörande för både estetik och säkerhet, implementeras ett inspektionssystem i tre nivåer: verifiering av första artikeln, patrullinspektioner var 30:e minut och omfattande inspektion av färdiga produkter. Efter formbyten, materialbyten eller processjusteringar betecknas de första tio gjutna delarna som "första artikel"-prover; Kvalitetsinspektörer använder bromsok för att mäta monteringshål och snäpppassningsmått och utför visuella inspektioner för defekter som silverränder, luftbubblor, brännmärken, sänkmärken och svetslinjer. Provdelar genomgår ett 1,8-meters fallkrocktest, och massproduktion fortsätter endast om höljena inte visar några sprickor eller splittring.
Under massproduktion fokuserar pågående inspektioner på att övervaka höljets skevhet, blixt och färgavvikelse; kritiska monteringsdimensioner mäts om varannan timme för att spåra processstabilitet. För glasfiberförstärkta konstruktionskomponenter riktar inspektioner sig specifikt mot defekter som exponerade fibrer och inre sprickor. Färdiga produkter genomgår en taktil inspektion av alla kanter och hörn för att säkerställa frånvaron av skarpa grader; prover utsätts för UV-vittring, oljenedsänkning och cykeltester med hög/låg temperatur för att simulera krävande körförhållanden utomhus. Defekta plastdelar isoleras och slipas ner separat; omarbetning eller blandning av dem med överensstämmande produkter är strängt förbjudet.
Anpassande kroppspaneler är individuellt inslagna i EPE-skum och förvaras i förseglade, ljustäta kartonger för att förhindra för tidig gulning eller nedbrytning av ASA- och ABS-material orsakade av långvarig ljusexponering. Samtidigt upprätthålls register över råvarupartier, gjutmaskiner och processparametrar för att upprätta en omfattande spårbarhetslogg för produktionen.
Vi är en tillverkare av luftkylare plastkroppsdelar som tillhandahåller högkvalitativ tillverkning av luftkylare plastkroppsdelar. Så länge du vill anpassa/utveckla luftkylare plastkroppsdelar gjutningsprodukter, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog etc.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

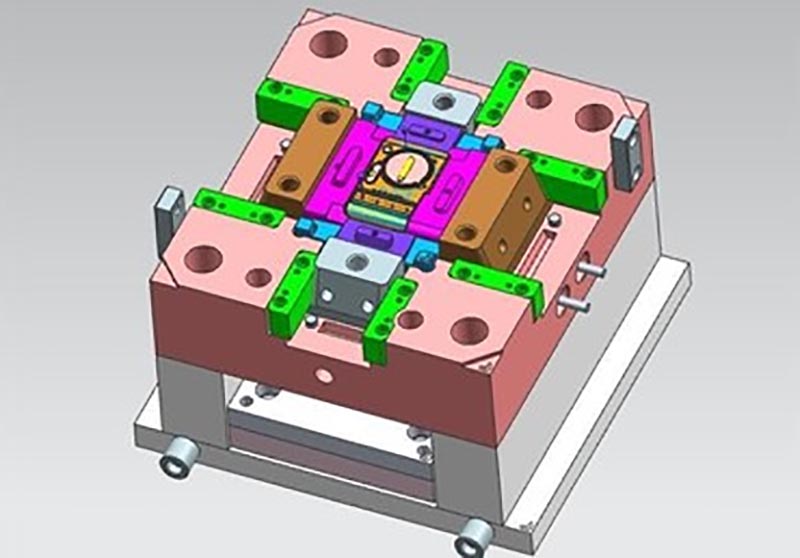
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Luftkylare plastkroppsdelar gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.