Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
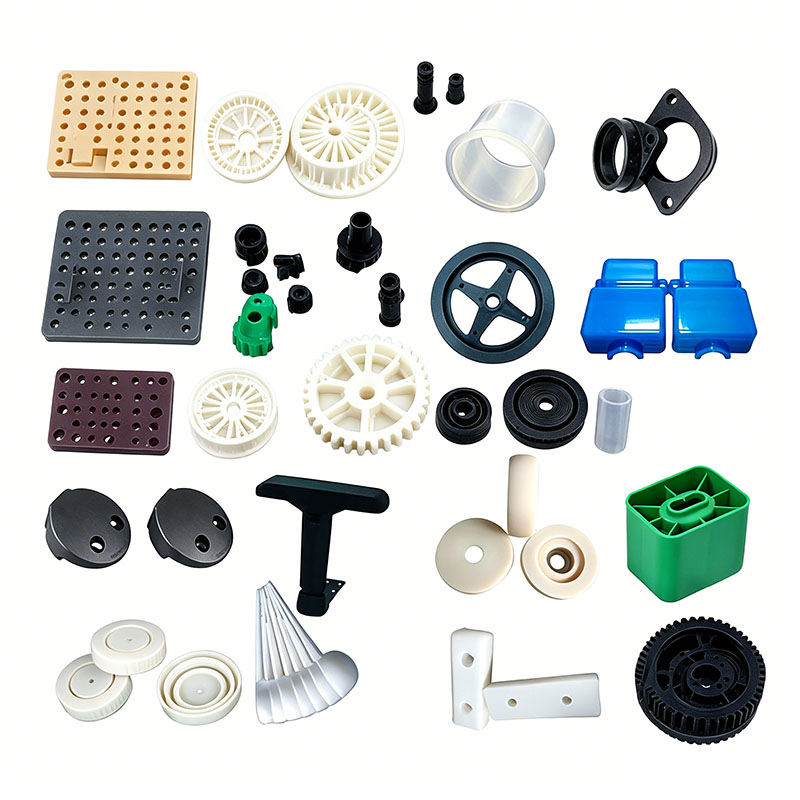
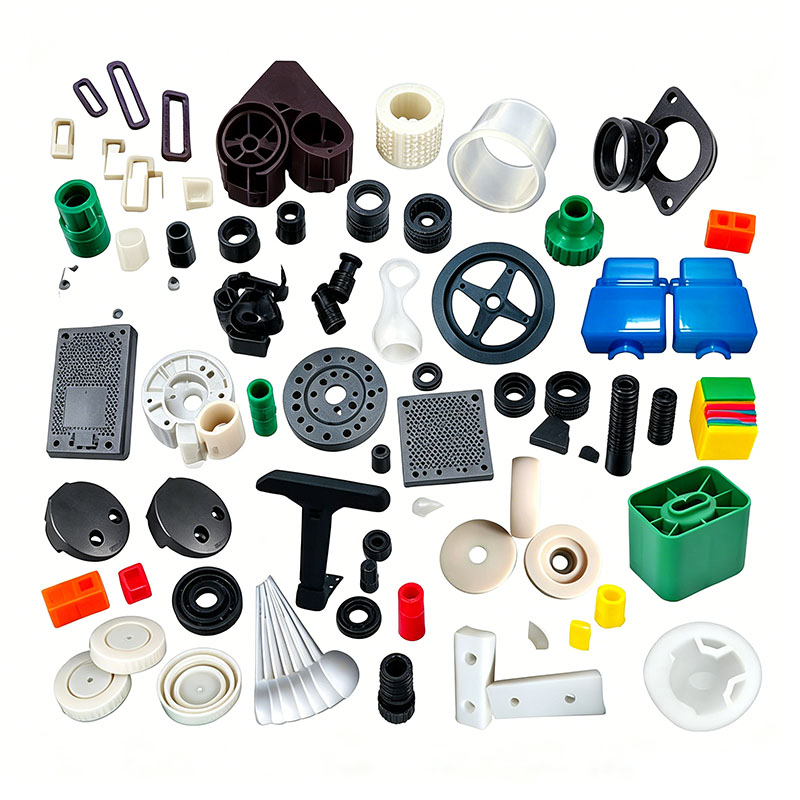
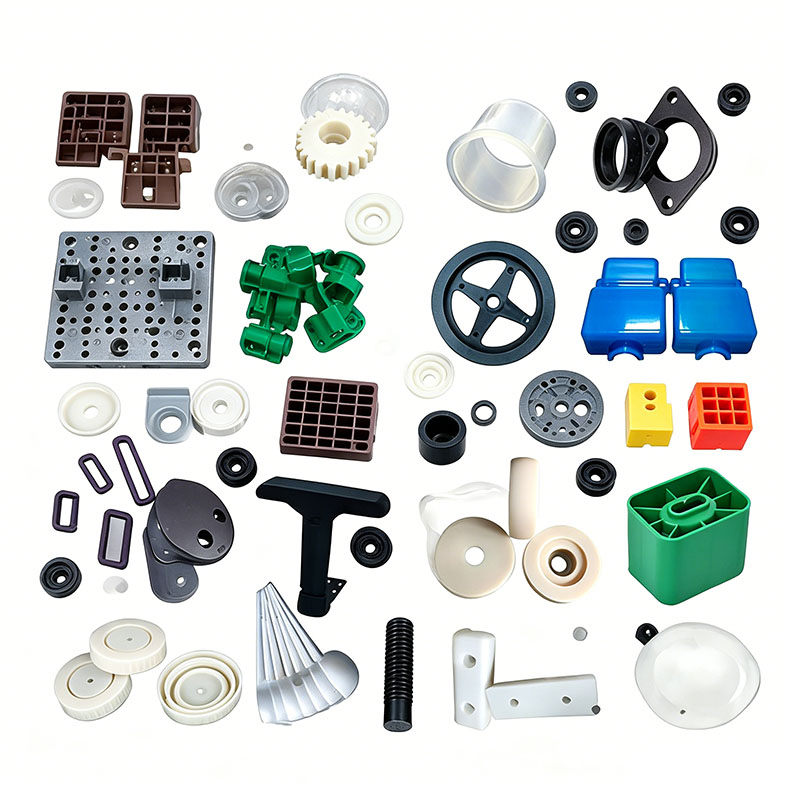
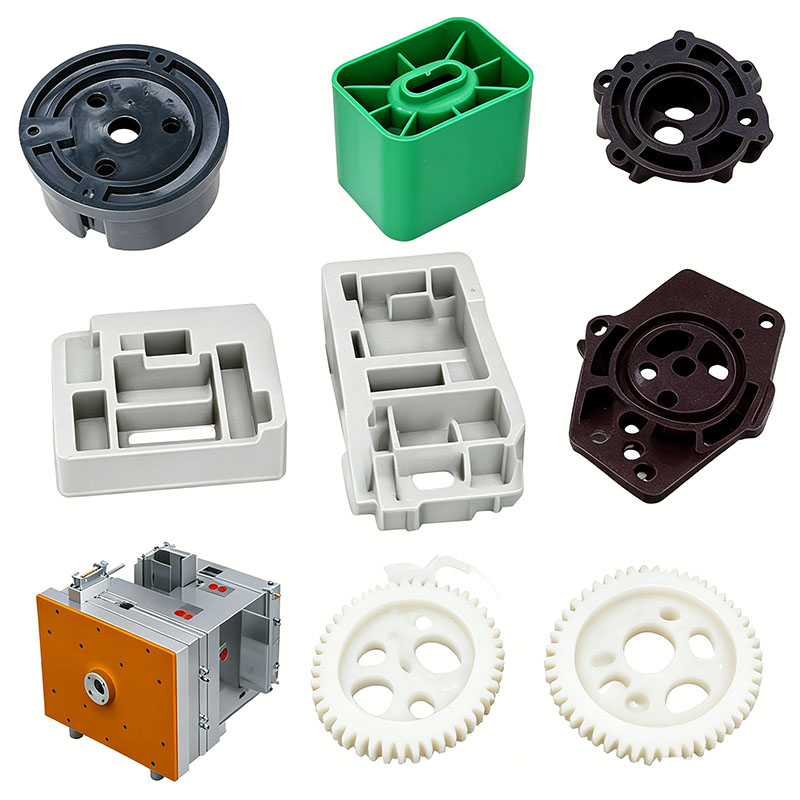
Paraply plastdelar gjutning
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa gjutning av paraplyplastdelar. Vi tillhandahåller professionella skräddarsydda paraplyplastdelar, och vi är en professionell tillverkare av paraplyplastdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av paraplyplastdelar kan vår fabrik tillhandahålla one-stop-service. Vi har design- och produktionskapacitet relaterade till gjutning av paraplyplastdelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda paraplyprodukter för plastdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För paraplyplastdetaljer kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
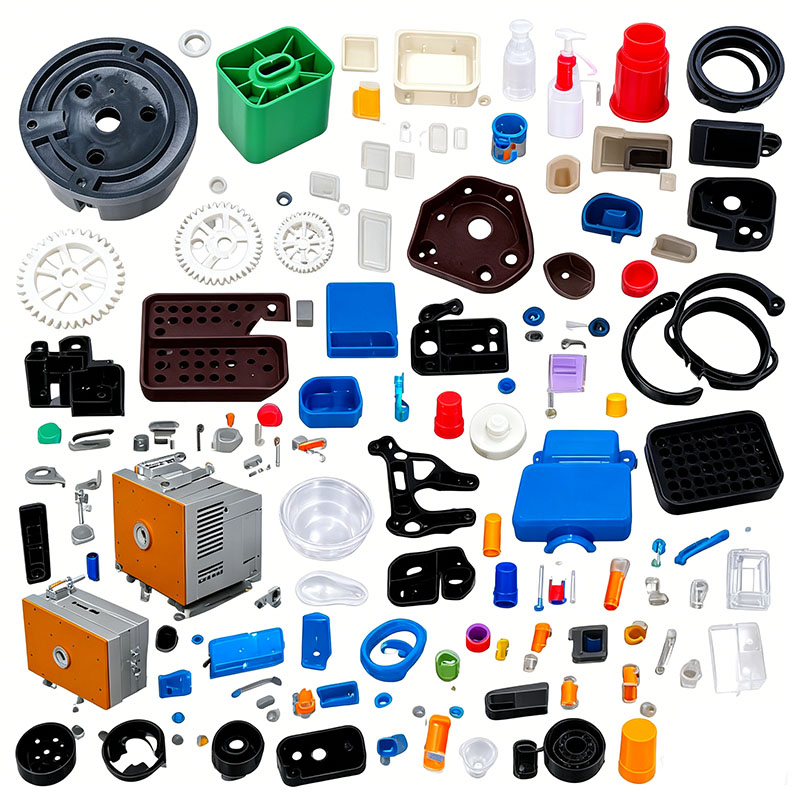
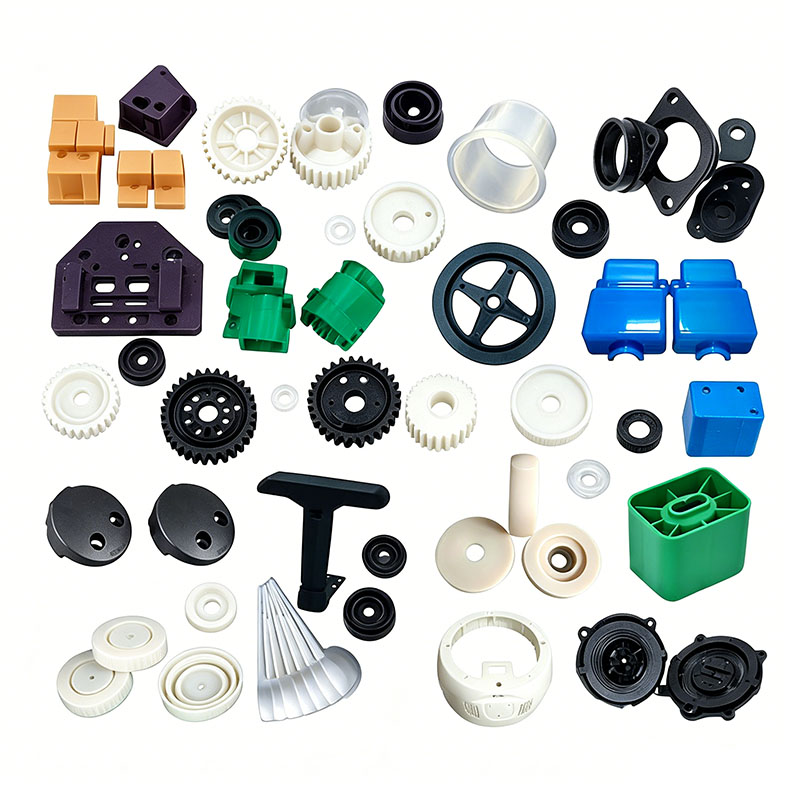
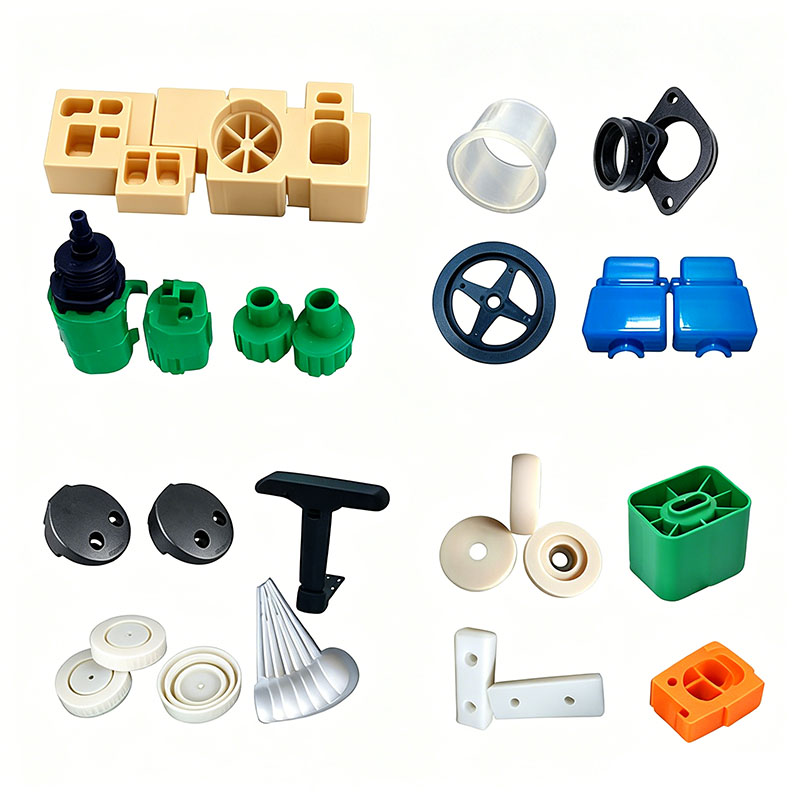
Plastparaplykomponenter – såsom ribbkopplingar, axelhylsor, handtag, frigöringsknappar, spetshattar, kapellfästen, vikfästen och fjäderhylsor – delas in i tre kategorier: strukturella bärande kopplingar, estetiska/greppkomponenter och små dekorativa delar. Dessa produkter måste tåla långvarig utomhusexponering för regn och solljus, såväl som upprepade öppnings-, stängnings- och dragkrafter. De får inte bli spröda eller spricka vid låga temperaturer; frekvent användning kräver hög seghet, slitstarka fästanordningar och exakta dimensionstoleranser för att säkerställa jämna rörelser utan att klämma. Vanliga material inkluderar härdat/modifierad PP, slagkraftig ABS, slitstark POM och mjuka TPR-övergjutningsblandningar. Formningsprocessen och viktiga kontrollpunkter beskrivs nedan.
I. Bearbetning av råmaterial före produktion
Materialval och klassificering
Handtag och estetiska/dekorativa delar: Högblank ABS (enhetlig färg, slät taktil känsla);
Paraplyskarvar, anslutningsfästen och spetshattar: Härdat PP (lågtemperaturbeständighet, draghållfasthet, vattentät och korrosionsbeständig);
Strömbrytare och rörliga spärrar: POM (självsmörjande och slitstark; tål tiotusentals cykler utan blekning eller slitage);
Övergjutning av mjukt handtag: TPR (halkfri, hudvänlig känsla; formsprutning med två material/dubbelfärger).
Sammansättnings- och ommalningshantering
Bärande fogar och vikfästen: Förbjud strikt tillsats av omslipning (återvunnet krossat material), eftersom omslipning har minskad seghet och är benägen att gå sönder vid upprepad drift. Endast små estetiska delar får innehålla upp till 10 % rena inlopp/löpar av samma material, förutsatt att de krossas och siktas för att avlägsna grova partiklar. Blanda i hydrolysbeständiga och UV-beständiga masterbatches för att förhindra blekning eller åldrande från utomhusexponering för regn. Håll POM, TPR och ABS åtskilda under blandningen; korskontaminera inte. Använd en låghastighetsblandare i 5–8 minuter vid hastigheter under 300 rpm för att undvika att skada de härdande tillsatserna.
Torkning och avfuktning
ABS: Torka vid 80°C i 3 timmar för att avlägsna fukt och förhindra inre bubblor eller dragbrott;
POM: Torktemperaturen får inte överstiga 75°C; höga temperaturer kan orsaka nedbrytning och utsläpp av stickande gaser;
Modifierad PP och TPR: Dessa material har extremt låg vattenabsorption; kort torkning vid låg temperatur är tillräcklig, vanligtvis endast under regnperioden. Efter torkning, förvara råmaterial i förseglade behållare för att förhindra återupptagning av fukt.
Fatrensning
Innan du byter material eller färg ska du rensa bort restmaterial från behållaren med en rensningsblandning för att eliminera problem som materialblandning, delaminering, sprödhet och färginkonsekvens.
II. Forminstallation, idrifttagning och strukturella höjdpunkter
Paraplytillbehör använder vanligtvis små, högprecisionsformar med flera hålrum (konfigurationer med 16 eller 32 hålrum). Reglage och kopplingar har en väggtjocklek på 1,2–2 mm; dessa tunna sektioner är benägna att spänningsspricka.
Val av formstål
För håligheter som påverkar utseendet på ABS- och TPR-delar används 718H förhärdat spegellackerat stål. Kaviteter för POM-nötningsbeständiga delar och glasfibermodifierade delar genomgår nitrering för att förbättra slitstyrkan. Alla hörn har små radier för att eliminera spänningskoncentrationer, vilket säkerställer att delarna inte spricker under öppning eller stängning vid låga temperaturer. Skiljeytorna är precisionsbearbetade för att minimera blixt, vilket förhindrar att paraplytyget fastnar eller repas under drift.
Kylsystem
Vattenkanaler för de flera hålrummen är ordnade med perfekt symmetri; fina kanaler är placerade nära hålrummen för att balansera kylningshastigheter över alla delar. Formtemperaturkontroll: ABS 50–60°C; PP 30–40°C; POM 80–90°C. Höga formtemperaturer för POM ökar kristalliniteten, vilket avsevärt förbättrar slitstyrkan.
Ventilations- och utkastningsoptimering
Mikroventilationskanaler (0,010 mm djupa) skärs in i varje kavitet, med prioriterad ventilation vid skjutreglage och svetslinjer för att förhindra svaga svetsfogar eller brott. Med tanke på den lilla storleken på delarna och utstötningsstiften används en fördelad utkastningsstrategi med flera punkter, som använder en tvåstegs låghastighetsutkastningsprocess för att undvika stressmärken ("vitning"), punktering eller dolda sprickor.
Forminstallation och provkörning
Formen installeras på en liten formsprutningsmaskin (100T–250T) med jämn klämkraft för att förhindra blixt. Vattenkanaler kontrolleras för läckor och lågtrycksformklämningsskydd aktiveras för att förhindra skador på de ömtåliga hålrummen. Efter en 20-minuters värmeblötningsperiod utförs ett lågtryckstestskott med låg hastighet. Tryck och hastighet justeras gradvis för att producera en följsam första artikel; massproduktion börjar först efter att kvalitetskontroll bekräftar dimensioner, seghet och utseende. III. Standard formsprutningscykel
Steg för en komplett enformscykel: Formstängning → Mjukning/materialackumulering → Flerstegsinjektion → Tvåstegs hålltryck → Kylning/inställning → Formöppning → Låghastighetsutkastning → Automatisk deluppsamling.
Fattemperaturzonering
ABS: 170–200°C (munstycke max. 205°C; höga temperaturer ger förlust av seghet);
Härdat PP: 190–220°C;
POM: 180–205°C (strängt under 210°C; höga temperaturer orsakar nedbrytning och mögelkorrosion);
TPR (Soft Rubber): 160–190°C.
Flerstegs fyllning med variabel hastighet
För små delar i formar med flera kaviteter med korta flödesvägar: låghastighetsbuffring vid grinden, snabb fyllning i mittsektionen och reducerad hastighet vid kavitetens ände för att underlätta ventilering och förbättra svetslinjens styrka. Insprutningstryck: 70–95 bar; för högt tryck orsakar blixt och hög inre spänning (som leder till sprickbildning under termisk cykling), medan otillräckligt tryck leder till svaga svetslinjer.
Etapperat, kortvarigt hålltryck
Små delar har tunna väggar och minimal krympning; applicera tvåstegs lågt hålltryck i 3–8 sekunder för att kompensera för lätt krympning och förhindra sjunkmärken på snäpppassningar och monteringsstolpar. Synkronisering av hålltrycket med materialackumulering förkortar gjutningscykeln och ökar gjutformens produktivitet med flera hålrum.
Kylning och borttagning av delar
Kyltiden beräknas till 2–3 sekunder per 1 mm väggtjocklek (t.ex. 4–6 sekunder för en standard 1,5 mm-kontakt). Otillräcklig kylning leder till fortsatt krympning efter urtagning, vilket resulterar i inkonsekvent passning/spänning för brytare och snäpppassningar. Formöppning och utkastning utförs med låga hastigheter genomgående; delar samlas automatiskt i en behållare under formen. Undvik att krossa eller stapla heta plastdelar för att förhindra deformering av ömtåliga kopplingar.
IV. Bearbetning efter gjutning
Grindar och blixtklippning
Ubåtsportar och pin-point grindar går av automatiskt när formen öppnas; stora grindar avlägsnas rent med hjälp av små pneumatiska fräsar. Mindre blixtar längs skiljelinjer avlägsnas i omgångar via vibrerande efterbehandling; glidande snäpppassade passande ytor måste vara gradfria för att säkerställa jämn, hakfri drift. Stressavlastande glödgning
ABS-handtag och dekorativa delar genomgår lågtemperaturglödgning vid 60°C i en timme före spraybeläggning för att lindra inre påfrestning, för att säkerställa att de inte spricker under exponering för alternerande varma och kalla utomhustemperaturer. PP- och POM-delar kräver inte högtemperaturglödgning; istället får de sitta i 12 timmar efter formning för att lindra efterkrympningsspänningar före montering.
Tvåfärgad övergjutning (paraplyhandtag)
Ett styvt plastskelett formsprutas först och placeras sedan i en sekundär form för övergjutning med mjukt TPR-gummi; detta säkerställer en säker bindning mellan de styva och mjuka materialen, vilket förhindrar delaminering eller lossning.
Ytbehandling
Handtagen kan screentryckas med logotyper och avslutas med matt eller blank färg; funktionella rörliga delar lämnas obelagda för att förhindra färgslitage eller flagning som kan orsaka att brytarmekanismen fastnar.
V. Flerstegs kvalitetsinspektion
Inspektion av första artikeln: Kalipermått på snäpppassningsöppningar och fogsammansättningsdimensioner; visuella kontroller för defekter som luftbubblor, silverränder, brännmärken och blixt.
Patrullinspektion: Provtagning var 30:e minut; manuella upprepade öppnings-/stängningstester för att verifiera smidigheten hos snäpppassningsmekanismen.
Tillförlitlighet Punktkontroller: Upprepade dragtester efter lågtemperaturfrysning för att bedöma fogsegheten; tester för regnexponering och åldringsbeständighet; slitstyrka fram- och återgående tester för POM-skjutreglage.
Fullständig inspektion och sortering: Delar med sprickor, deformation eller korta skott isoleras och skrotas; defekta bärande fogar är förbjudna att slipas om och återanvändas för konstruktionsdelar.
Vi är en tillverkare av paraplyplastdelar som tillhandahåller högkvalitativ tillverkning av paraplyplastdelar. Så länge du vill skräddarsy/utveckla paraplyplastdelar gjutprodukter, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

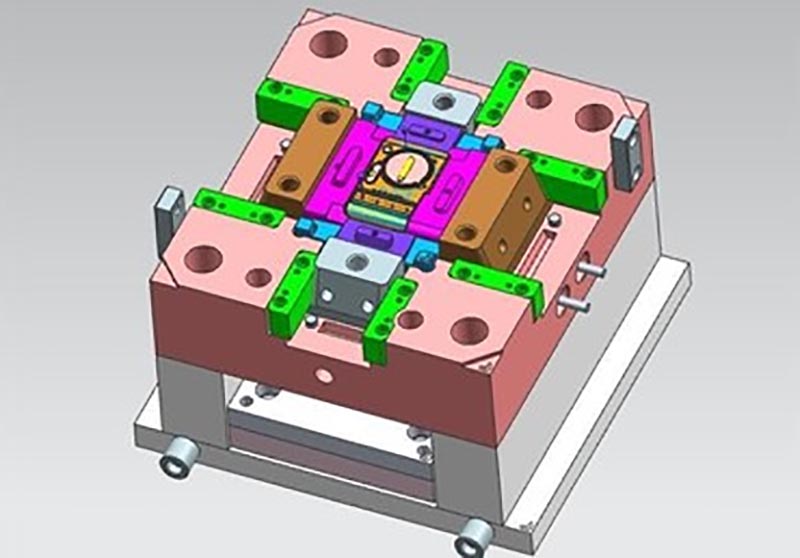
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Formning av paraplyplastdelar, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.