Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
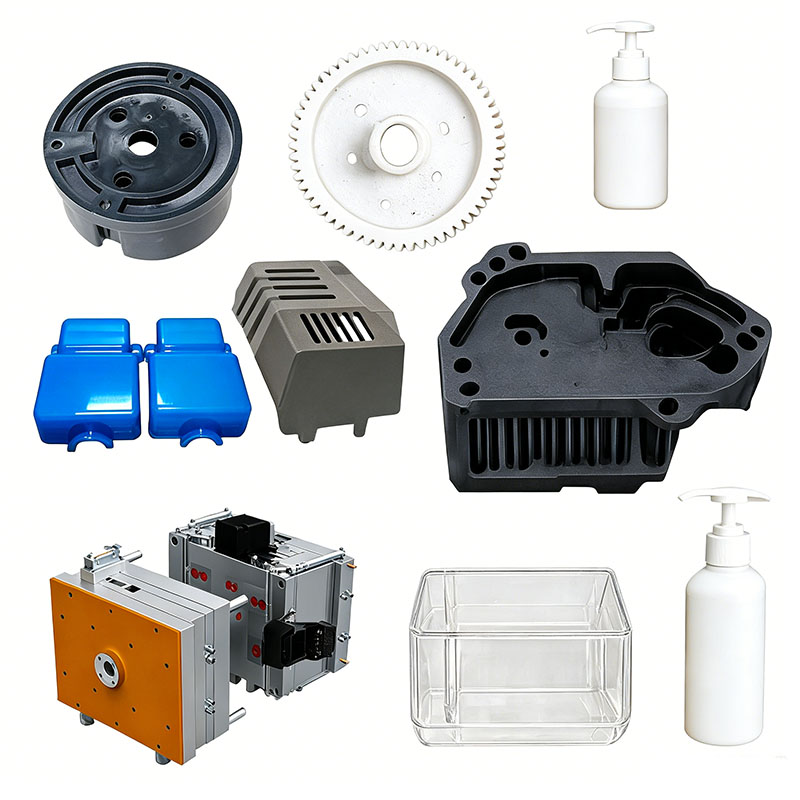
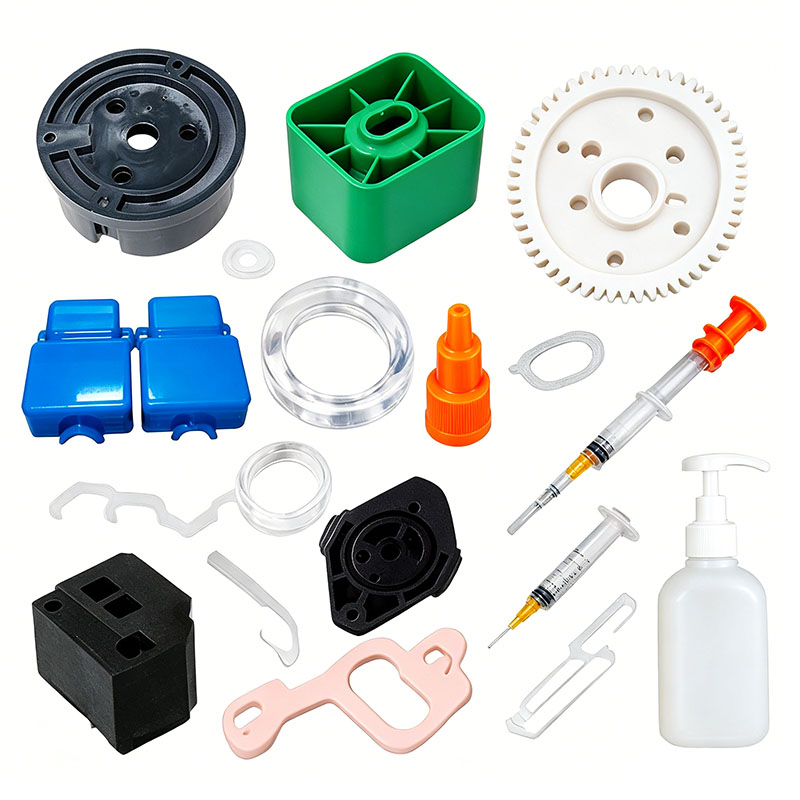
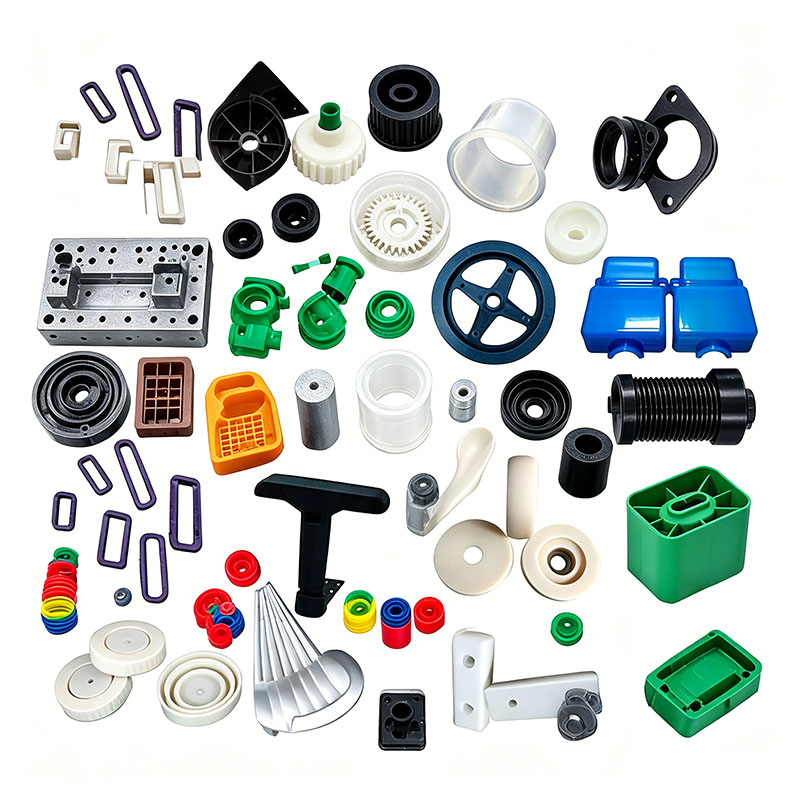
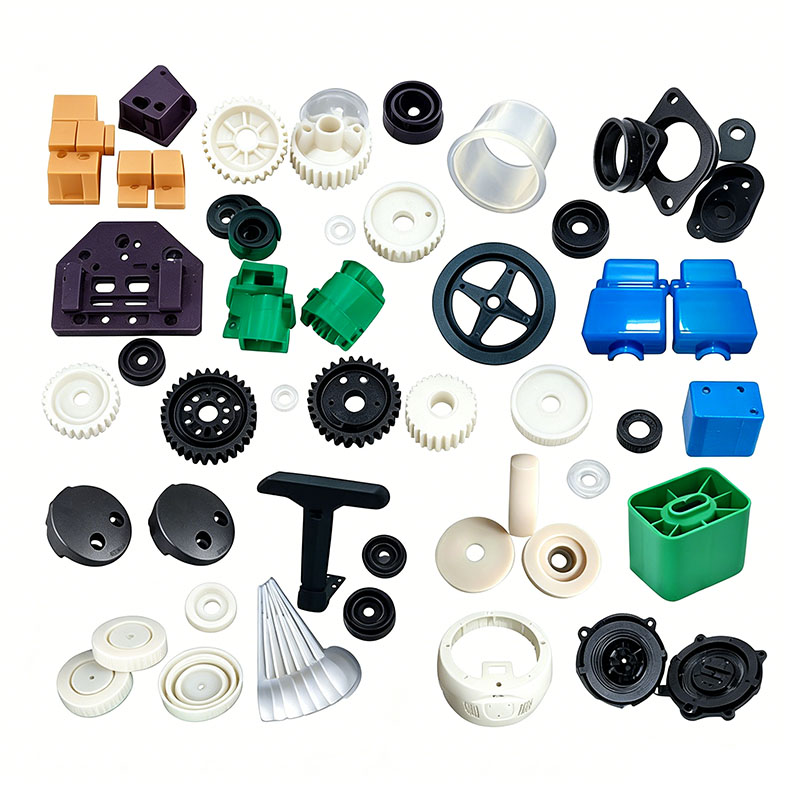
Reservdelar lådskåp plastlist
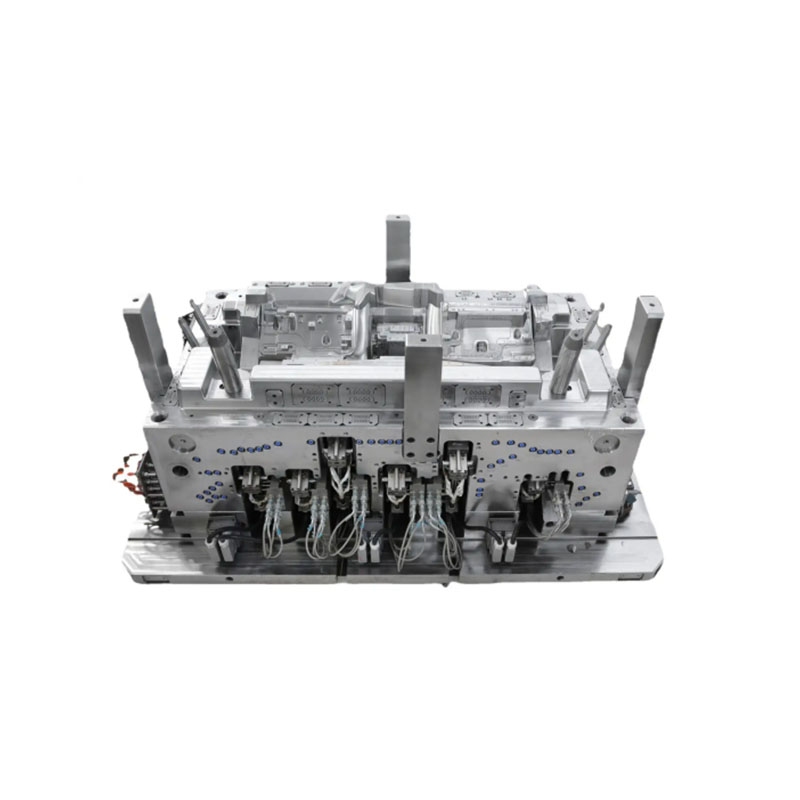
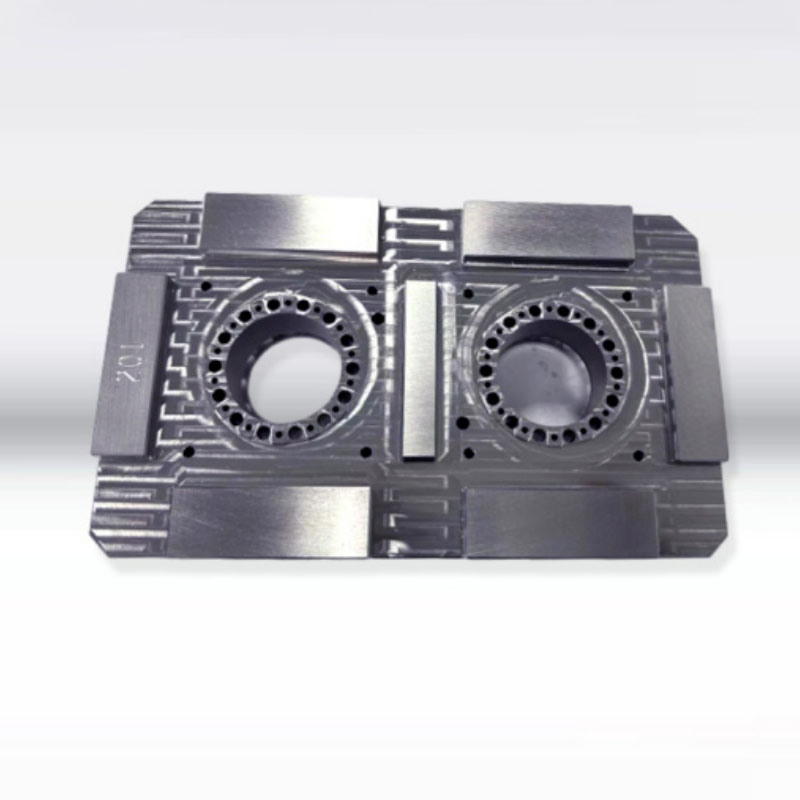
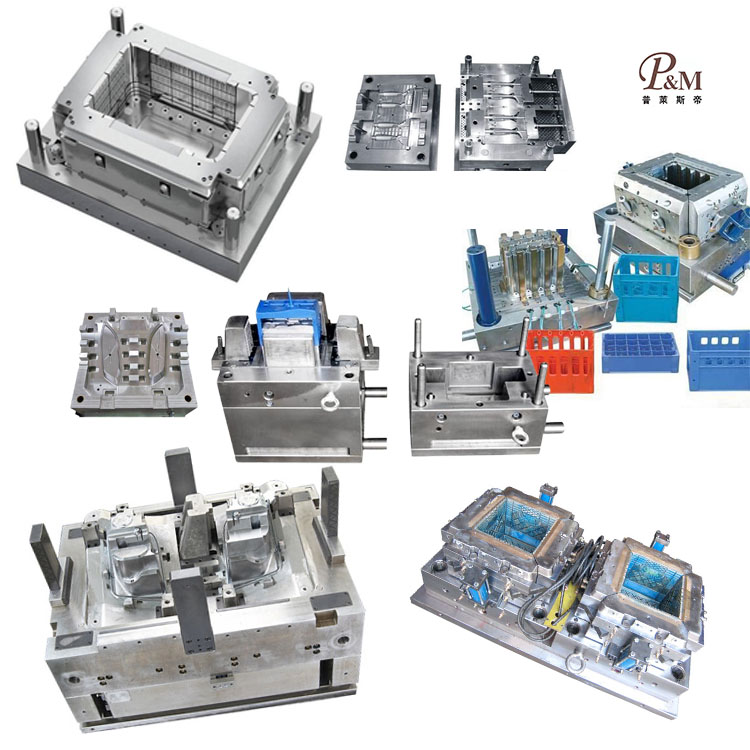
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan skräddarsy reservdelslådans plastgjutning. Vi tillhandahåller professionella skräddarsydda plastgjutningstjänster för reservdelarslådskåp, och vi är en professionell tillverkare av plastgjutning för reservdelarslådskåp. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa reservdelslådans plastformning, kan vår fabrik tillhandahålla one-stop-service. Vi har design- och produktionskapacitet relaterade till plastgjutning av reservdelarslådor, såsom: CAD-design, formtillverkning, formsprutning, tillverkning av plastprodukter, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda reservdelar lådskåp plastgjutningsprodukter för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För reservdelar lådskåp plastgjutningsprodukter kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
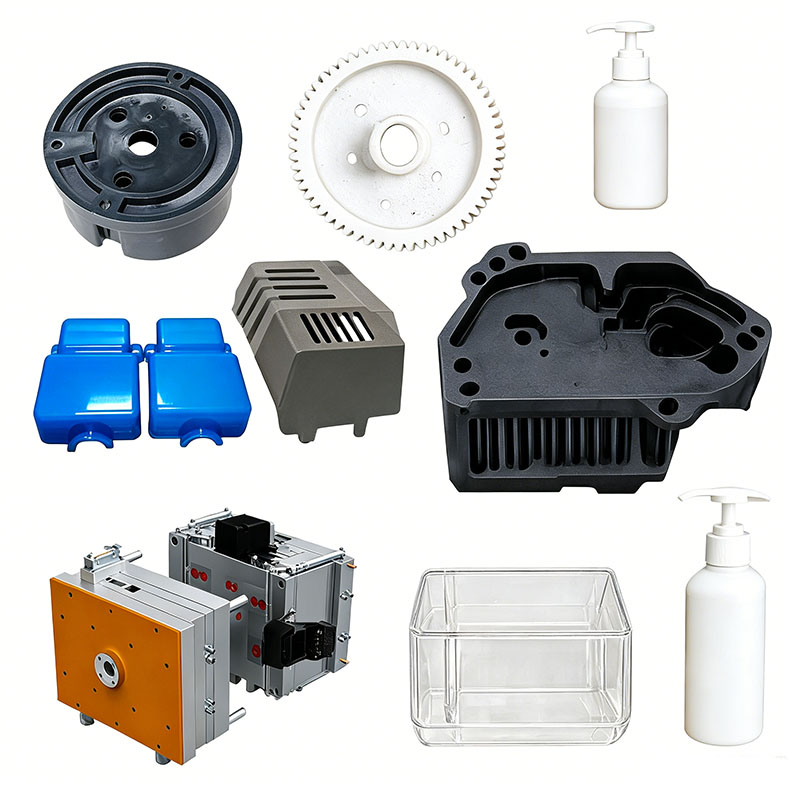
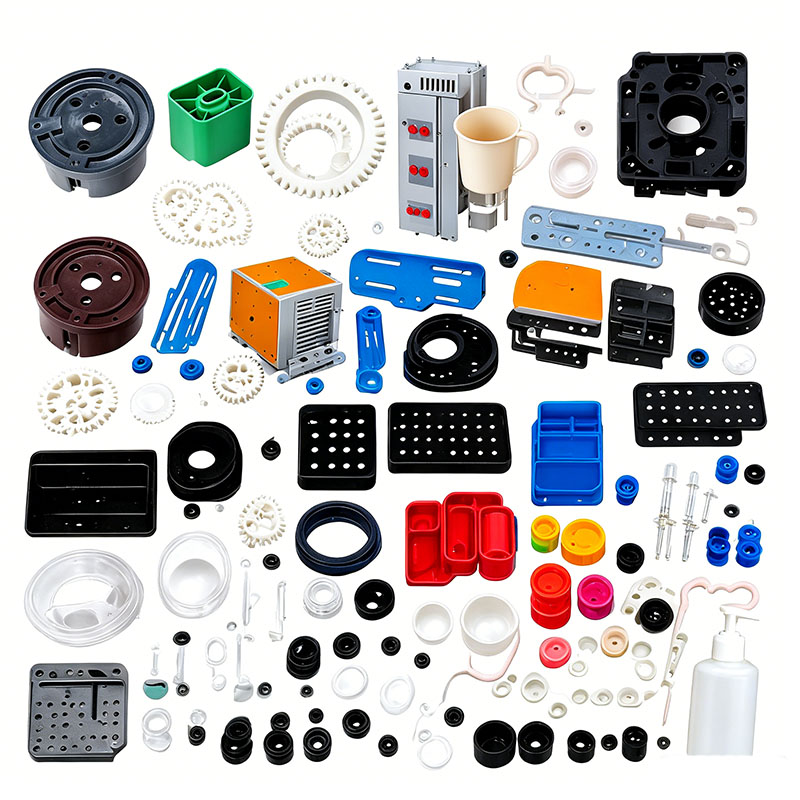
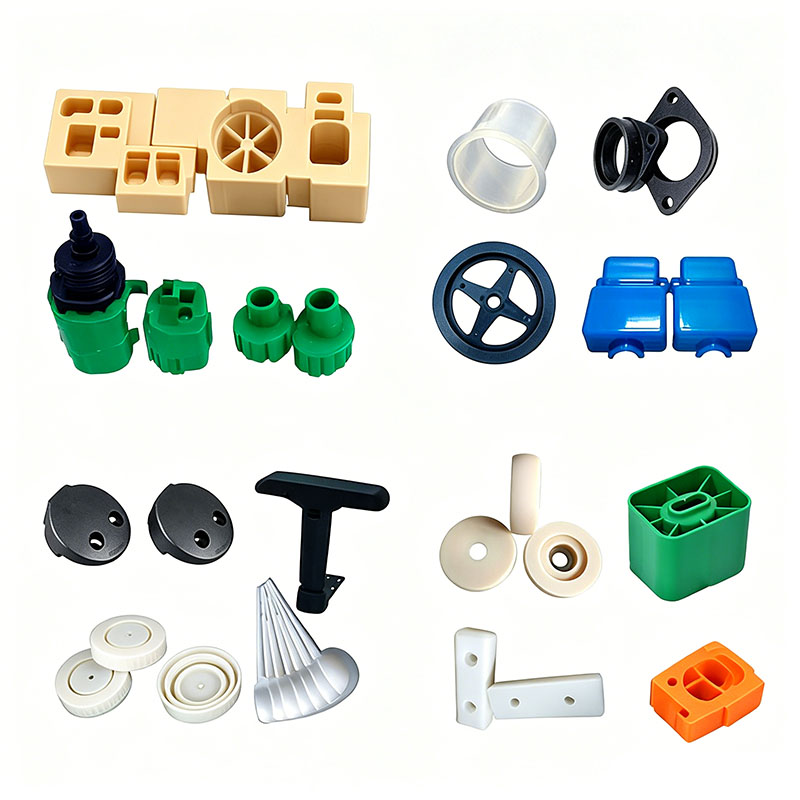
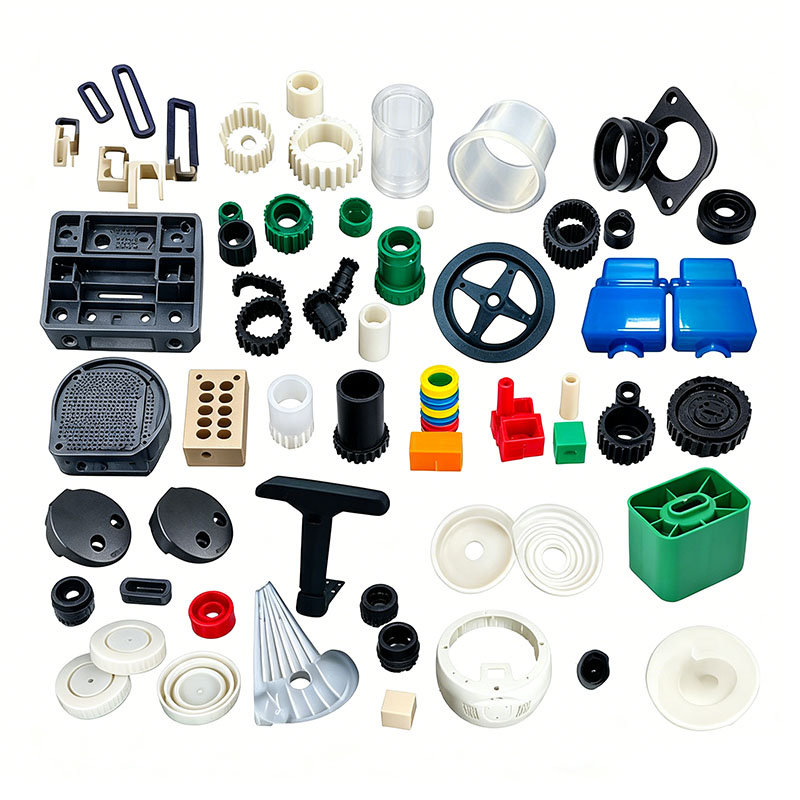
Plastkomponenter för lådskåp för verkstadsreservdelar – inklusive lådfack, skåps sidopaneler, avdelare, glidskenor, snäpphandtag, stödfötter och hyllfästen – används ofta inom bilreparation, hårdvara och fabrikslager. Dessa delar måste tåla långtidslagring av metallkomponenter, kontinuerlig statisk belastning, frekvent glidfriktion och exponering för skärvätskor och maskinoljor. Som tunnväggiga delar med höga bildförhållanden är de mycket känsliga för problem som skevhet, dimensionsavvikelse och otillräcklig hållfasthet i svetslinjen. Vanliga råvaror inkluderar talkfylld modifierad PP, ABS med hög styvhet och slagkraftiga HIPS. Viktiga mål för formningskontroll inkluderar att minimera krympning och deformation, förbättra belastningshållfastheten, säkerställa dimensionell utbytbarhet över batcher och förhindra oljerelaterad ytutsöndring. Följande avsnitt beskriver dessa aspekter över fem dimensioner: råmaterial, formdesign, formsprutningsprocesser, efterbearbetning och defektreducering (totalt cirka 1 500 ord).
I. Val av råmaterial och förbearbetning/formning
1. Materialmatchningsprinciper
Talkfylld PP väljs för lådfack, avdelare och baskroppar; talk minskar avsevärt formkrympningen samtidigt som den förbättrar styvheten, fettbeständigheten och kostnadseffektiviteten, vilket gör den idealisk för bärande strukturer med stora volymer. ABS är valt för exponerade dörrpaneler, handtag och etikettplåtar på grund av dess enhetliga ytglans, goda seghet och lämplighet för screentryck modellinformation. Högslagskraftiga HIPS används för glidskenor och lastbärande snäpppassningar, och erbjuder hög hårdhet och slitstyrka för att förhindra blekning eller nötning vid upprepad glidning.
Strikta gränser gäller för materialåtervinning: andelen omslipning (inlopp/rör) som tillsätts till kosmetiska ABS-delar får inte överstiga 10 %. Det är förbjudet att blanda återvunnet skrot i lådor eller bärande underlag; upprepad omslipning orsakar molekylär nedbrytning, vilket gör delar benägna att spröda under belastning. Fyllda PP-, ABS- och PS-material måste lagras och bearbetas separat; blandning är strängt förbjuden, eftersom det leder till delaminering, sprödhet och fläckar på ytan.
För att möta den oljiga verkstadsmiljön, tillsätts antistatiska masterbatches och lågutsöndring, miljövänliga mögelsläppmedel för att förhindra oljighet på ytan och attraherande metalldamm. 2. Nyckelpunkter för blandningsoperationer
Ladda masterbatch, fyllmedelspulver och funktionella tillsatser i en låghastighets vertikal mixer; bibehåll en rotationshastighet på 280–320 rpm och en blandningstid på 6–10 minuter. Höghastighetsblandning måste undvikas för talkfylld PP, eftersom höghastighetsfriktion orsakar pulveragglomerering, vilket resulterar i vita fläckar, ränder och inkonsekvent lokal styvhet på plastdelens yta. Efter blandning, försegla och förvara materialet i en behållare märkt med materialtyp och batchnummer för att förhindra att material blandas ihop.
3. Specifikationer för torkning och avfuktning
ABS är mycket hygroskopiskt; underlåtenhet att torka den ordentligt leder till "silverstrimmor" och inre bubblor. Bubblor i bärande områden minskar direkt bärförmågan. Standardtorkningsvillkoret är varmluftstorkning vid 80°C i 3–4 timmar, vilket håller fukthalten under 0,04 %. Fyllda PP och HIPS har extremt låga vattenabsorptionshastigheter och kräver i allmänhet inte torkning i standardverkstadsmiljöer; under perioder med hög luftfuktighet (som regnperioden) är dock torkning vid 60°C i 1 timme nödvändig för att avlägsna ytfukt. Torkade råvaror måste transporteras till tratten i ett förseglat system för att förhindra återupptagning av fukt från luften.
II. Nyckelpunkter för formkonstruktion och maskindriftsättning
Plastdelar av lådtyp har betydande skillnader mellan längd och bredd, tunna väggar och täta ribbor. Kärnan i formdesignen ligger i balanserad kylning, symmetrisk utkastning och adekvat ventilering för att i grunden undertrycka skevhet och deformation.
Val av formstål
För ABS-delar som kräver en högkvalitativ finish väljs 718H förhärdat spegellackerat stål för kaviteten; detta säkerställer en yta fri från gropar eller repor efter polering och ger stabil vidhäftning för screentryck. Formar för talkfylld PP har nitrerade håligheter för att motstå kontinuerlig nötning från fyllmedelspulvret och förlänga formens livslängd. Slitstarka små komponenter, såsom glidskenor, använder P20 formstål för att förhindra kollaps eller deformation under långvarig massproduktion. Alla invändiga hörn av plastdelen har likformiga radier (R-hörn) för att eliminera spänningskoncentrationer och förhindra sprickbildning under trycket från tunga belastningar.
Kylsystem (kritiskt för att förhindra skevhet)
Standard lådväggar är 1,8–2,2 mm tjocka, medan bottenstödpelare och förstärkningsribbor kan nå tjocklekar på 4–5 mm; sådan ojämn väggtjocklek orsakar differentiell krympning och ensidig skevhet. Formen använder konforma kylkanaler som sveper runt delen, med en symmetrisk layout längs lådans långa och korta sidor; tjockväggiga vertikala ribbor har inre spiralkylningskärnor för att påskynda värmeavledning i tunga sektioner. Formtemperaturen styrs av zon: 50–60°C för ABS och 30–45°C för PP. Alltför höga PP-formtemperaturer förvärrar krympningen av kristallisationen, vilket resulterar i underdimensionerade lådor och ojämna monteringsluckor mellan staplade enheter; omvänt leder alltför låga temperaturer till hög kvarvarande inre spänning, vilket orsakar gradvis skevhet under lagring.
Avluftning och balanserad utkastning
Lådan med långa format innebär en lång smältflödesbana, vilket gör den distala svetslinjen mycket känslig för gasinneslutning och förbränning; kontinuerliga ventilationskanaler (0,012 mm djupa) är bearbetade längs långsidorna av avskiljningslinjen. Ett tätt ribbmönster på botten är parat med en symmetrisk uppsättning av ejektorstift och platta ejektorer för att säkerställa enhetlig utstötningskraft. Obalanserad utmatning gör att lådan vrids uppåt på ena sidan efter urtagning, vilket leder till att den fastnar eller fastnar under montering och drift. Extra ejektorblock läggs till för smala avdelare för att förhindra genomslag eller ytblekning.
Standarder för installation och drift
Lådformen i storformat är designad för 450T–750T formsprutningsmaskiner; efter upplyftning måste klämplattorna dras åt jämnt för att förhindra omfattande explosion orsakad av högtrycksinsprutning. Flödesdetektorer är installerade på kylkretsar för att säkerställa fri cirkulation. Lågtrycksformskydd är kalibrerat för att utlösa automatisk formöppning vid detektering av kvarvarande löpare eller främmande föremål, vilket förhindrar kostsamma skador på kaviteten. Kylkretsanslutningar genomgår rigorösa läckagetestning för att förhindra att fukt tränger in i smältan, vilket kan orsaka gasbubblor.
Vi är en plastgjutningstillverkare av reservdelarslådor som tillhandahåller högkvalitativ tillverkning av reservdelarslådskåp av plast. Så länge du vill skräddarsy/utveckla reservdelar lådskåp plastgjutningsprodukter kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

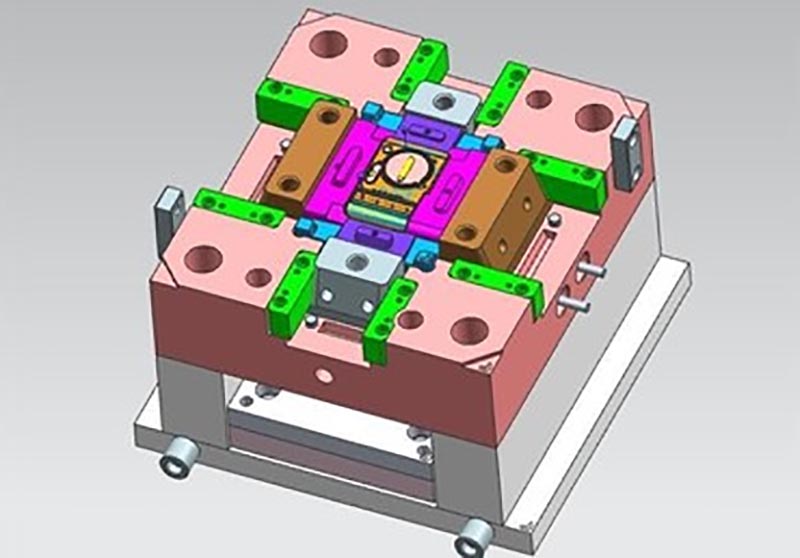
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Reservdelar lådskåp plastgjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.