Hem
>
Produkt > Kärnanpassningstjänst > Anpassad gjutning > Plast sidoskydd motorcykel reservdelar gjutning
Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
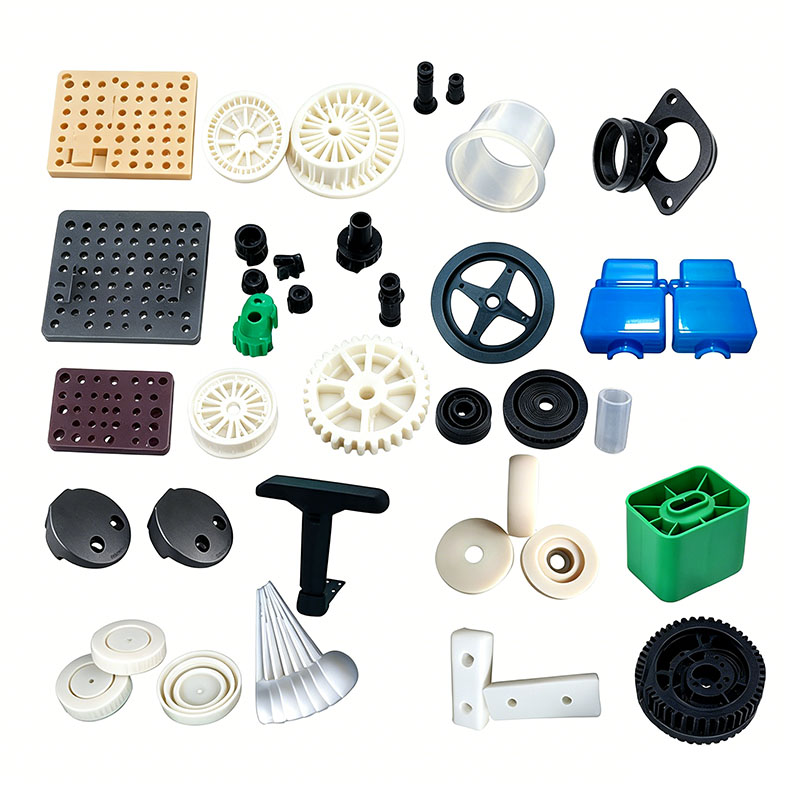
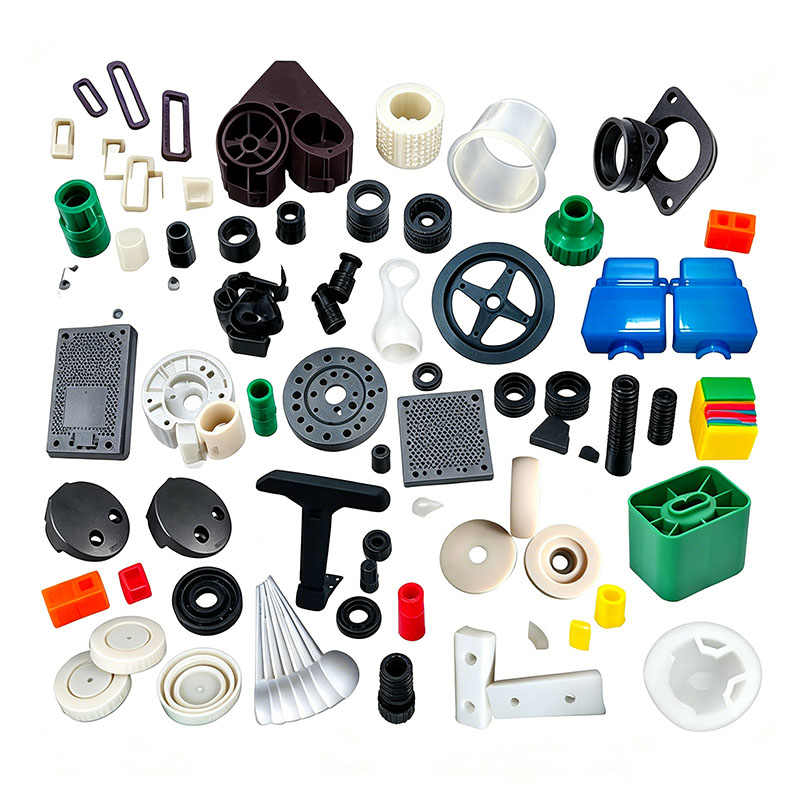
Plast sidoskydd motorcykel reservdelar gjutning
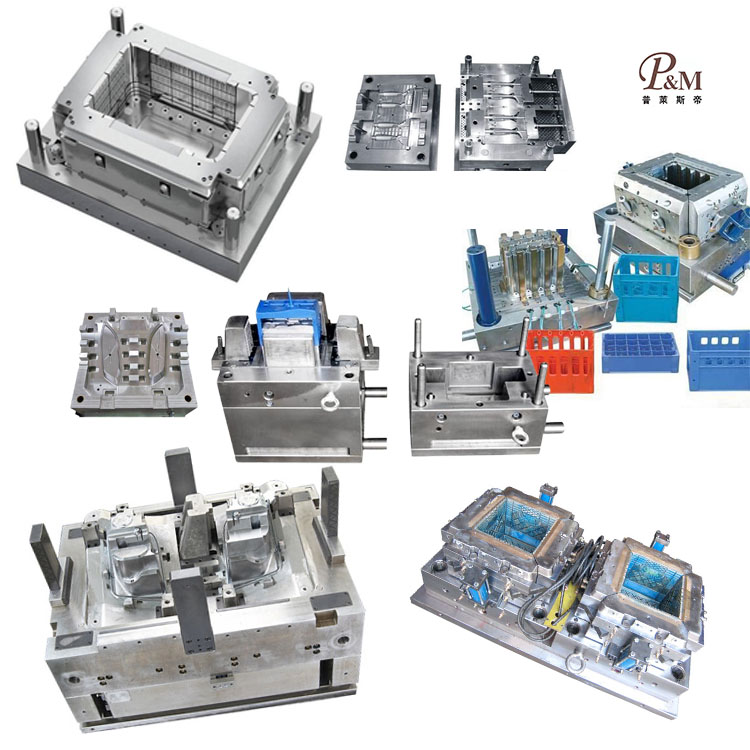
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa plast sidoskydd för motorcykelreservdelar. Vi tillhandahåller professionella skräddarsydda plastsidor för motorcykelreservdelar, och vi är en professionell tillverkare av plastsidoskydd för motorcykelreservdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen att anpassa plast sidoskydd motorcykel reservdelar gjutning, kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till gjutning av reservdelar till motorcykeldelar av plastsida, såsom: CAD-design, formtillverkning, formsprutning, tillverkning av plastprodukter, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda plastsidoskyddsprodukter för motorcykelreservdelar för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För plast sidoskydd motorcykel reservdelar gjutning produkter, kan vi göra motsvarande plastdelar, vilket huvudsakligen görs genom formsprutning.
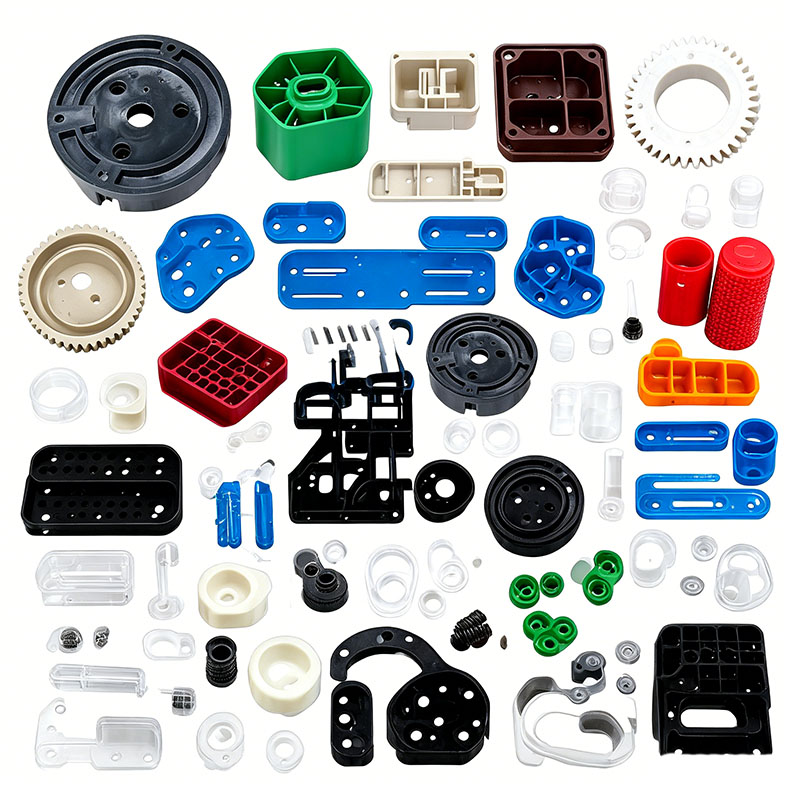
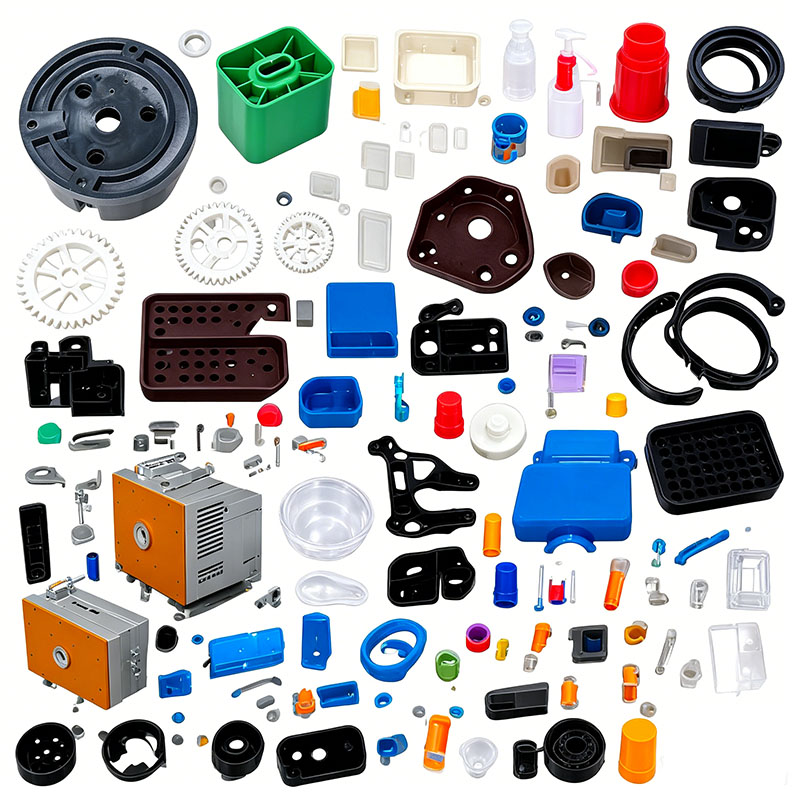
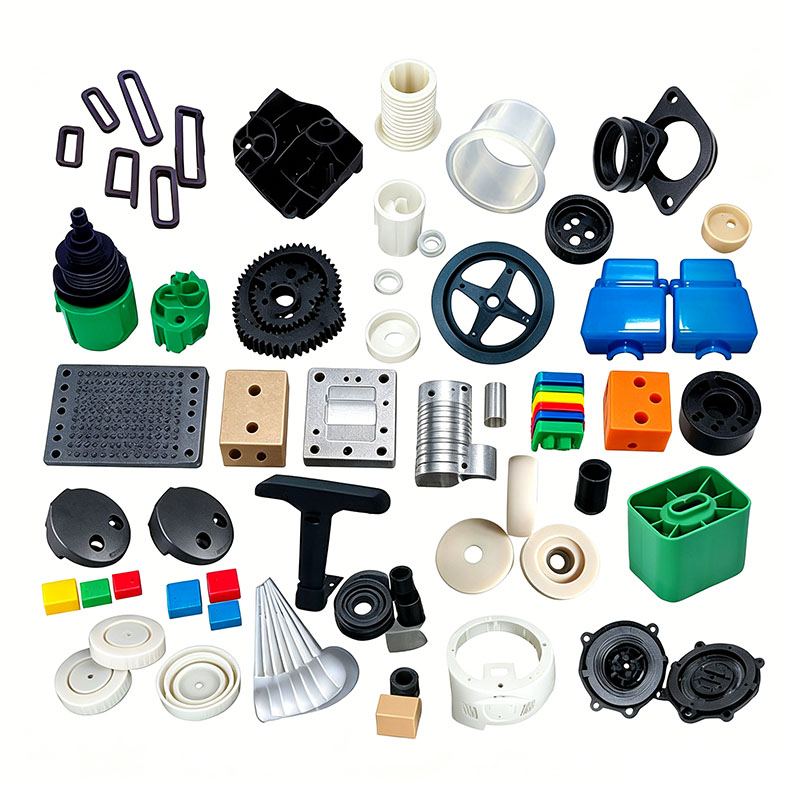
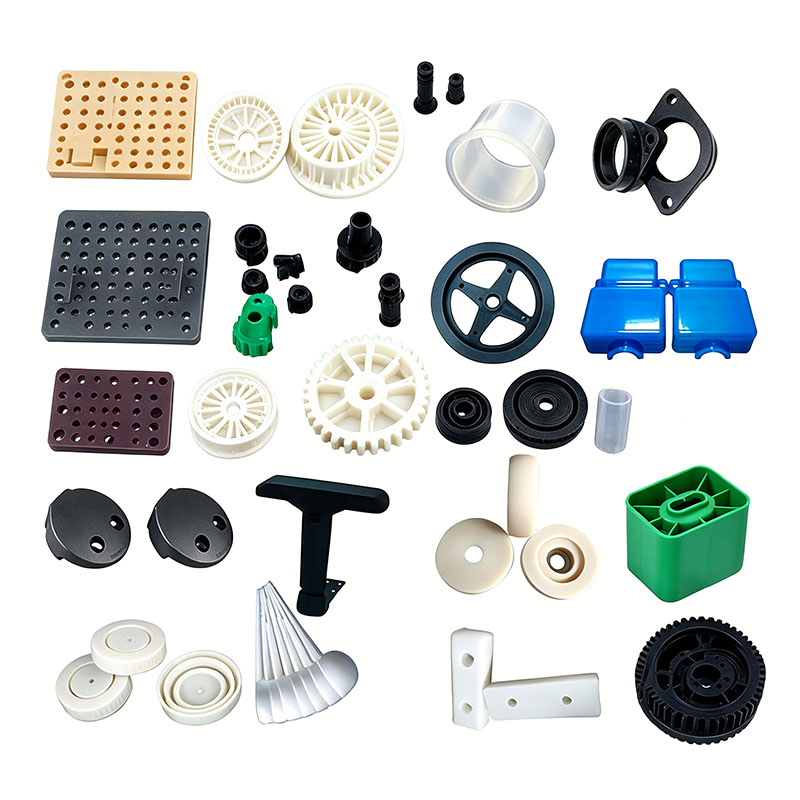
Motorcykels plastsidoskydd är exponerade yttre komponenter monterade på båda sidor av fordonskarossen. De utsätts för långvarig UV-exponering utomhus, regn, oljekorrosion, stötar från vägskräp, höga motortemperaturer och kontinuerliga vibrationer. Som tunnväggiga, böjda delar med stor yta kräver de exceptionella standarder vad gäller ytglans, väderbeständighet, slagtålighet vid låga temperaturer, dimensionsnoggrannhet och minimal inre belastning. Vanliga material inkluderar väderbeständig ASA och ABS/PC-legeringar, medan vissa budgetmodeller använder talkfylld modifierad PP. Följande avsnitt beskriver viktiga gjutningsöverväganden – som täcker råmaterial, formar, formsprutningsprocesser, efterbearbetning och defektkontroll – i en artikel på totalt cirka 1 500 ord.
I. Val av råmaterial och förbehandling av gjutning
Materialmatchning och omslipningskontroll
Avancerade modeller använder ASA för dess UV-beständighet (förhindrar gulning) och överlägsen väderbeständighet; mellanklassmodeller använder ABS/PC-legeringar för hög seghet och motståndskraft mot sprickbildning under termisk cykling; budgetmodeller använder fylld modifierad PP för kostnadseffektivitet och oljebeständighet.
Som yttre komponenter måste sidokåpor tillverkas i första hand av jungfruharts. Återanvändningsförhållandet för rena öppningar och löpare av samma material är begränsat till 8 %, och återmalen måste siktas för att avlägsna grova partiklar. Inblandning i återvunnet skrot från andra material är strängt förbjudet, eftersom föroreningar orsakar ytfärgsvariationer och minskad slaghållfasthet, vilket leder till spröda brott vid stöten.
Materialen blandas med väderbeständiga färgförråd, UV-beständiga förrådsblandningar och lågblommande, oljebeständiga mögelsläppmedel för att förhindra "blomning" (ytdis) eller blekning orsakad av långvarig oljekontakt. Flamskyddande och glasfiberförstärkta material måste blandas och förvaras separat från standardmaterial av exteriörkvalitet för att förhindra korskontaminering. Blandning bör ske vid låga hastigheter (under 300 rpm) i 6–10 minuter; höghastighetsfriktion kan försämra UV-beständiga tillsatser och förkorta komponentens livslängd utomhus.
Strikta standarder för torkning och avfuktning
ASA och ABS/PC är mycket hygroskopiska; spårmängder av fukt kan bilda mikrobubblor i plastdelen. Dessa bubblor kan leda till storskalig färgdelaminering efter beläggning och orsaka att delen spricker längs bubbelställen när den utsätts för stötar under fordonsdrift. ASA torkas med varmluft vid 85°C under 4 timmar; ABS/PC-legering torkas vid 90°C i 5–6 timmar, med fukthalten kontrollerad under 0,04 %. Fylld PP torkas vid 60°C i 1 timme – särskilt under regnperioden – för att avlägsna ytfukt. Efter torkning transporteras råmaterial till maskinen via en förseglad behållare för att förhindra återupptagning av verkstadsfuktighet eller oljedimma.
II. Sidoskyddsformdesign och maskinbearbetning Essentials
Sidokåpan är en tunnväggig komponent med en krökt yta; medan den generella väggtjockleken är 1,8–2,3 mm, når invändiga förstärkningsribbor och monteringssnäppstolpar tjocklekar på 4–6 mm. Betydande temperaturskillnader mellan tjocka och tunna sektioner gör delen benägen att krympa och skeva, vilket kan leda till inkonsekventa monteringsluckor mellan vänster och höger kåpa. Följaktligen prioriterar formdesignen spegelpolering, symmetrisk kylning, balanserad ventilation och balanserad utkastning.
Val av formstål
S136 korrosionsbeständigt spegelblankt stål är valt för alla estetiska hålrum; Precisionspolering säkerställer en yta fri från gropar eller repor, vilket främjar jämn färgvidhäftning. Hålrum för sidokåpor i fyllda PP genomgår nitreringsbehandling för att motstå långvarigt nötande slitage från talkfyllmedel. Alla inre och yttre hörn har radier på minst 1,5 mm för att eliminera stresskoncentrationer och förhindra sprickor orsakade av vibrationer eller termisk cykling. Bearbetningsprecisionen för skiljelinje bibehålls på ≤0,01 mm för att minimera finslag, vilket säkerställer smidig montering och förhindrar alltför stora mellanrum.
Balanserat kylsystem (nyckel till varpkontroll)
Med tanke på sidokåpans uttalade krökning, använder formen symmetriska kylkanaler som följer produktens kontur, vilket säkerställer en perfekt balanserad layout över långa/korta sidor och inre/yttre ytor. Tjockväggiga monteringsstolpar har interna spiralkylningskärnor för att underlätta samtidig, balanserad värmeavledning och därigenom minska temperaturskillnaderna mellan tjocka och tunna sektioner. Formtemperaturen styrs av zon: 55–65°C för ASA-sidoskydd, 70–80°C för ABS/PC och 30–40°C för fylld PP. Om PP-formens temperatur är för hög ökar kristallisationskrympningen, vilket leder till dimensionsavvikelser i vänster och höger sidokåpor och ojämna monteringsgap; om temperaturen är för låg kvarstår betydande inre spänningar, vilket gör att höljet deformeras eller deformeras under fluktuerande sommarvärme och vinterkyla.
Optimering av ventilation och balanserad utkastning
Med tanke på den långa smältflödesbanan för sidokåporna skärs kontinuerliga, fina ventilationskanaler (0,012–0,015 mm djupa) i ändarna av krökta ytor, längs ribbor och vid svetsledningsplatser för att snabbt avge gaser från smältsönderdelning, och därigenom förhindra svarta ytor och spröda sprickor vid svetslinjer. Inuti delen säkerställer en kombination av symmetriska flerpunktsutkastarstift och platta ejektorkuddar enhetlig utstötningskraft, vilket förhindrar stressmärken (vitning) eller deformation på krökta ytor; oberoende små ejektorblock läggs till för snäpppassningar för att förhindra brott som kan leda till monteringsluckor.
Standarder för installation och drift
Sidoskyddsformen med en hålighet är ihopkopplad med en 400T–700T formsprutningsmaskin; Spännplattor måste dras åt jämnt för att motstå högtrycksinsprutning och förhindra storskalig explosion orsakad av mögelöppning (mögelandas). Flödesdetektorer är installerade på kylkretsar för att verifiera att varje kanal är fri från blockeringar eller läckor; Klämskydd för lågtrycksform är kalibrerat för att utlösa automatisk formöppning om kvarvarande inlopp eller främmande föremål upptäcks, vilket skyddar hålrummet med spegelfinish; fatet måste rengöras noggrant från rester av inkompatibel plast före produktion. Formen måste förvärmas i 30 minuter för att stabilisera temperaturen innan provformningen påbörjas.
III. Nyckelpunkter för formsprutningsprocesskontroll
Kärnprocessstrategi: Lågskjuvningsgradig fyllning, tvåstegs lågtryckspackning och tillräcklig, balanserad kylning för att minimera inre formpressning och förbättra väderbeständighet utomhus och sprickbeständighet.
Exakt stegrad trumtemperaturkontroll
ASA sidoskydd: 170–200°C; munstyckstemperaturen får inte överstiga 210°C (överdriven värme bryter ner UV-beständiga tillsatser, vilket orsakar kortvarig gulning vid utomhusexponering).
ABS/PC sidokåpor: 190–250°C; övre gräns 260°C (överdriven värme minskar seghet vid låg temperatur, vilket gör delar benägna att spricka vid stötar på vintern).
Fyllda PP-sidoskydd: 190–220°C; för höga temperaturer orsakar pulverutfällning, vilket resulterar i vita fläckar på ytan eller "blomning". Flerstegs fyllningsprocess med variabel hastighet
Det krökta sidoskyddet använder en trestegs fyllningsprocess med variabel hastighet: låghastighetsbuffring vid grinden, snabb fyllning av medelhög till hög hastighet av den krökta huvudkroppen och reducerad hastighet för ventilering i det distala svetslinjeområdet för att minimera inre spänningar orsakade av molekylär skjuvning. Insprutningstrycket sträcker sig från 85 till 110 bar; överdrivet lågt tryck resulterar i dålig svetslinjesmältning och potentiell brott på grund av fordonsvibrationer, medan överdrivet högt tryck leder till ökad blixt, ansamling av inre spänningar och blekning eller sprickbildning vid kontakt med motorolja.
Tvåstegs hålltryck
På grund av den betydande kristallisationskrympningen av PP krävs en tvåstegs hålltrycksprocess för att kompensera för krympning; omvänt uppvisar ASA och ABS/PC lägre krympning, så lågtrycks, kortvarig hållning används. Hålltiderna är inställda på 6–10 sekunder för den tunnväggiga böjda kroppen och 12–18 sekunder för de tjockväggiga monteringsklämmorna för att eliminera sjunkmärken vid klämmorna och ribborna. Hålltryck och materialmjukning (dosering) sker samtidigt för att förkorta formningscykeln.
Vi är en tillverkare av plastsidoskydd för motorcykelreservdelar, som tillhandahåller högkvalitativ tillverkning av plastsidoskydd för motorcykelreservdelar. Så länge du vill anpassa/utveckla plast sidoskydd motorcykel reservdelar gjutning produkter, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

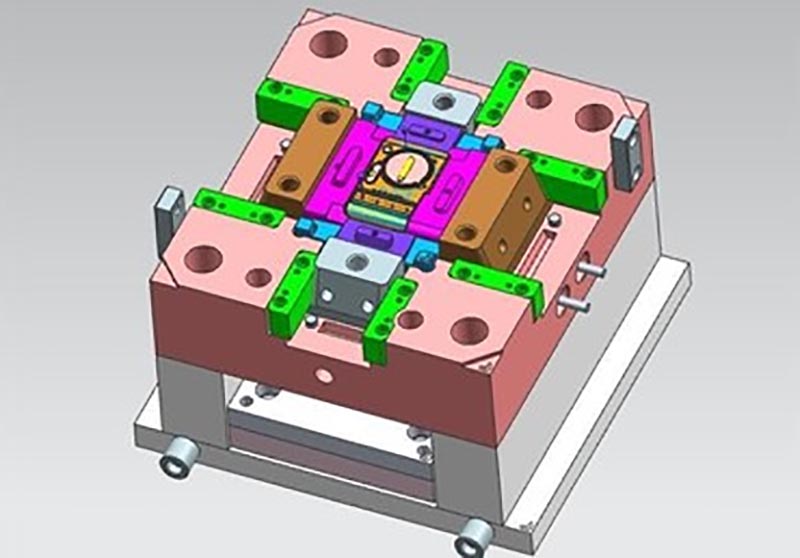
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Plast sidoskydd motorcykel reservdelar gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.