Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
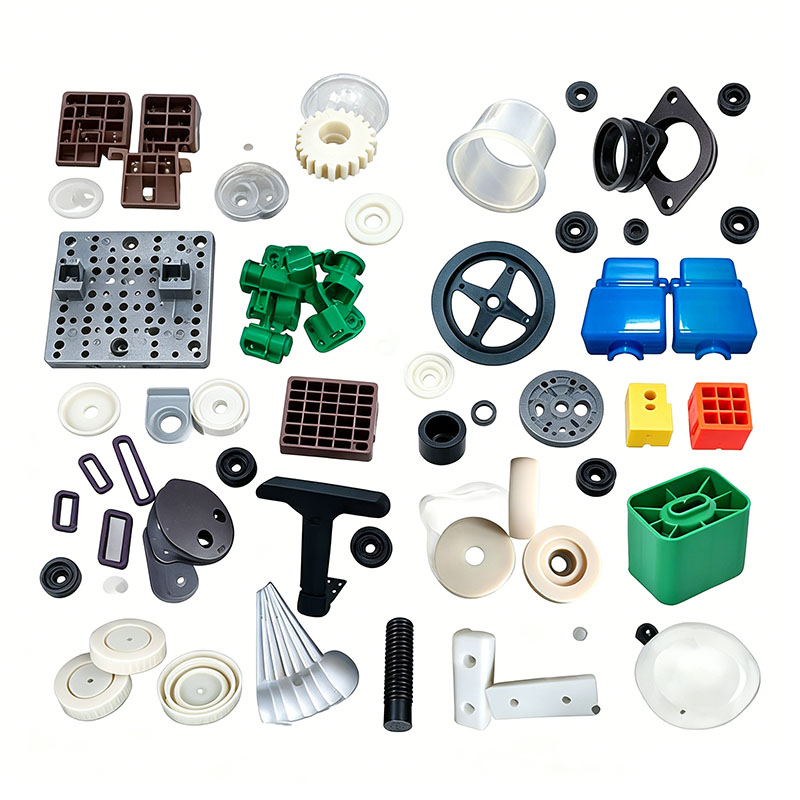
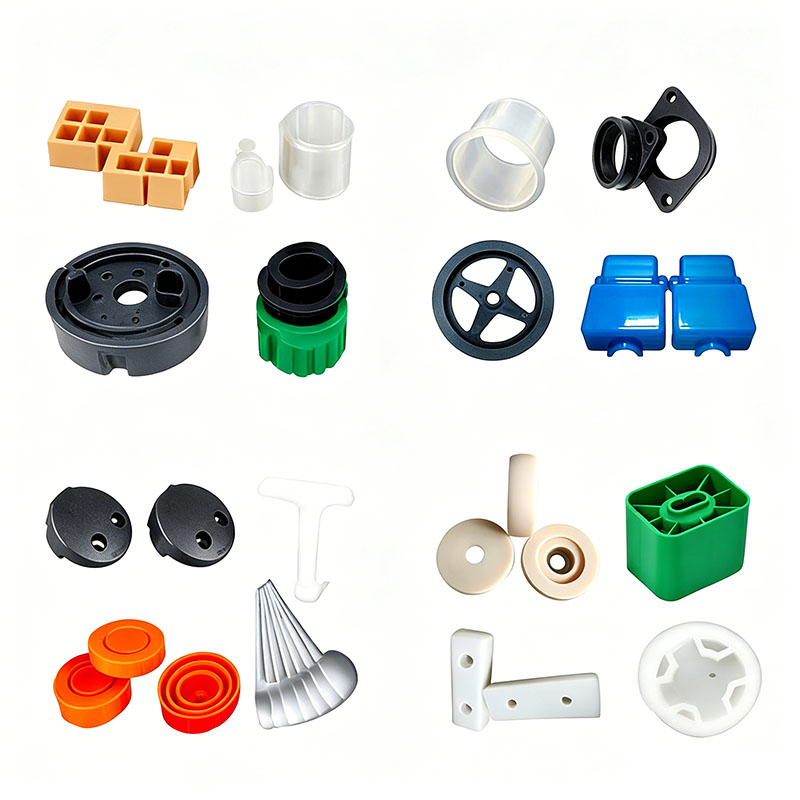
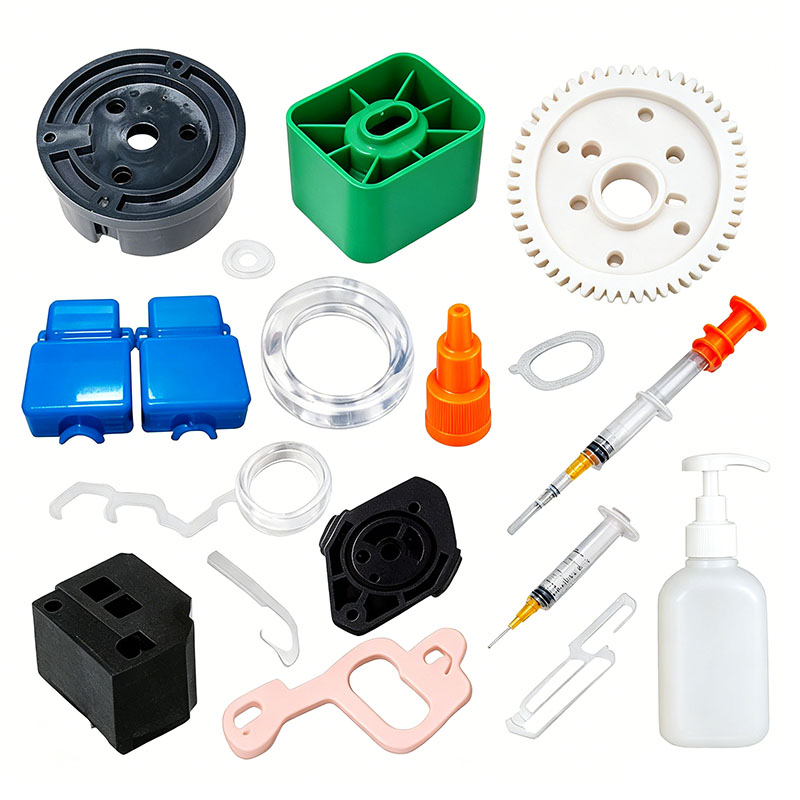
Kylskåpsdelar i plast
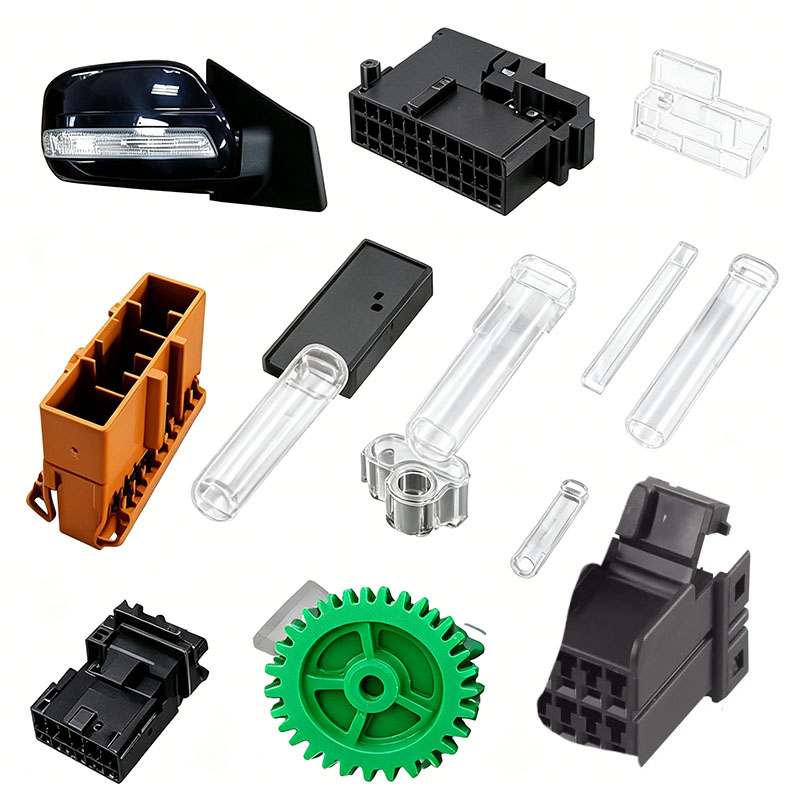
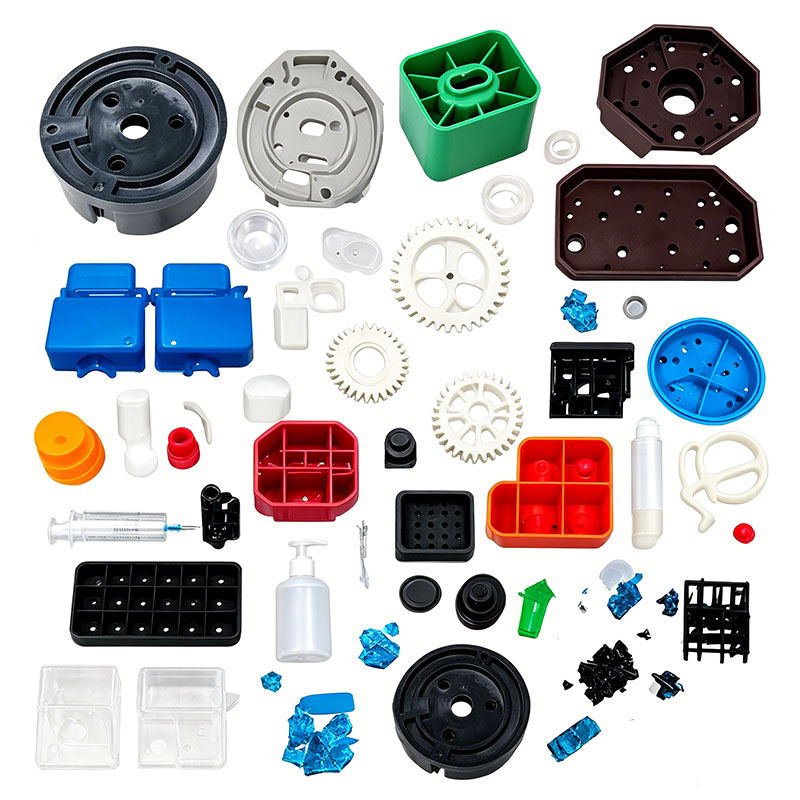
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 års teknik för formtillverkning och kan anpassa gjutning av plastdelar till kylskåp. Vi tillhandahåller professionella skräddarsydda gjuttjänster för plastkylskåpsdelar, och vi är en professionell tillverkare av gjutning av plastkylskåpsdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av plastkylskåpsdelar kan vår fabrik tillhandahålla one-stop-service. Vi har design- och produktionskapacitet relaterade till gjutning av plastdelar till kylskåp, såsom: CAD-design, formtillverkning, formsprutning, tillverkning av plastprodukter, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa skräddarsydda produkter för gjutning av kylskåpsdelar i plast för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutningsprodukter för kylskåpsdelar av plast kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
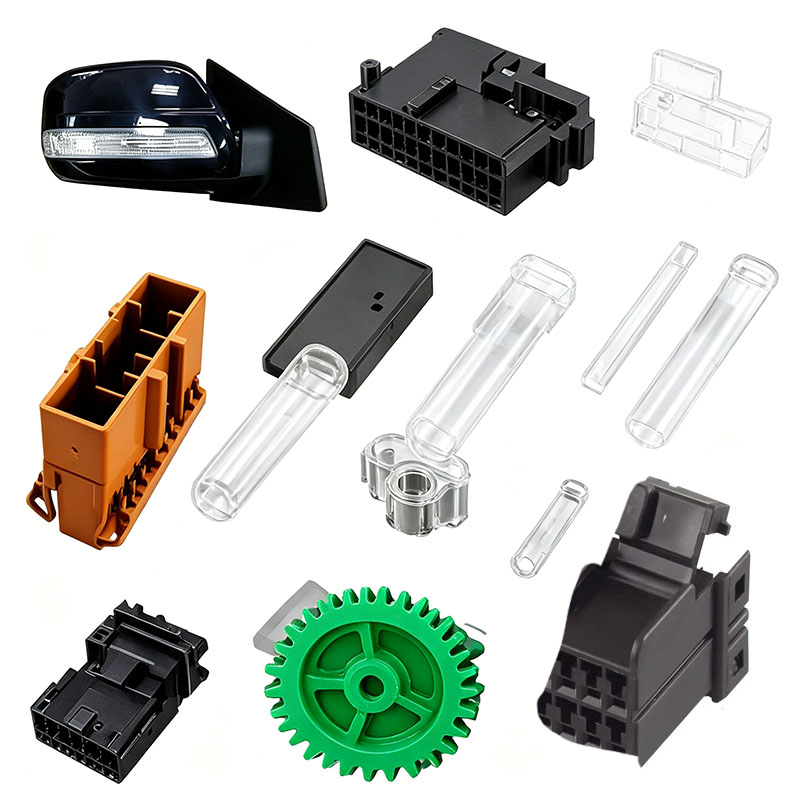
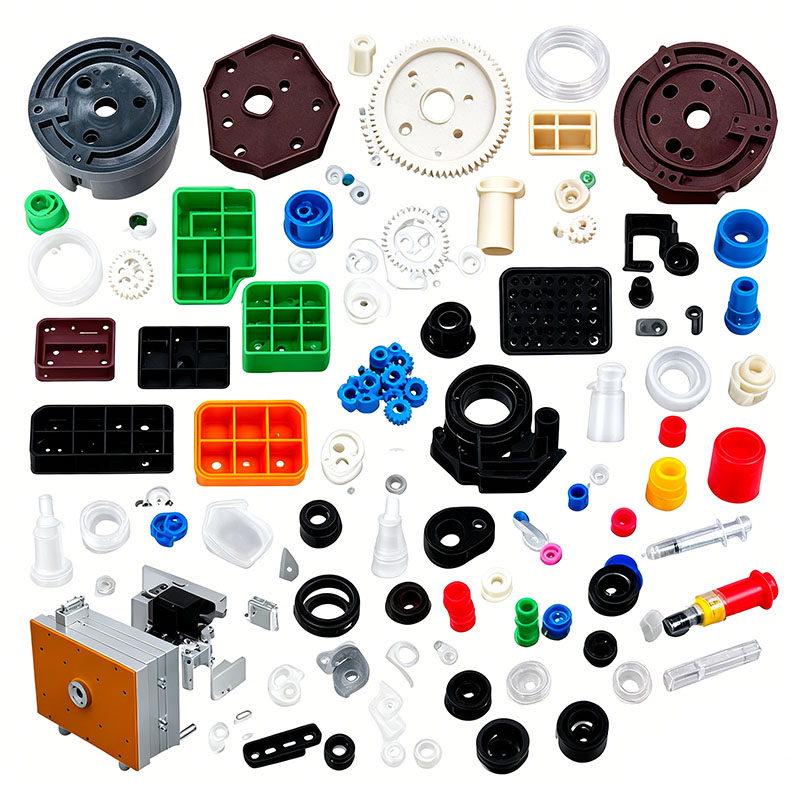
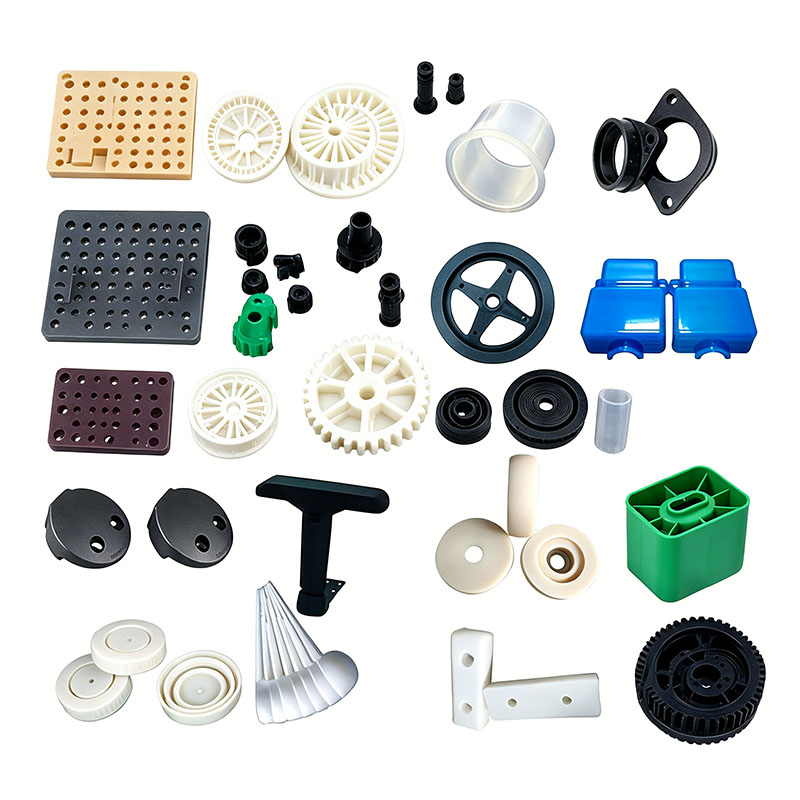
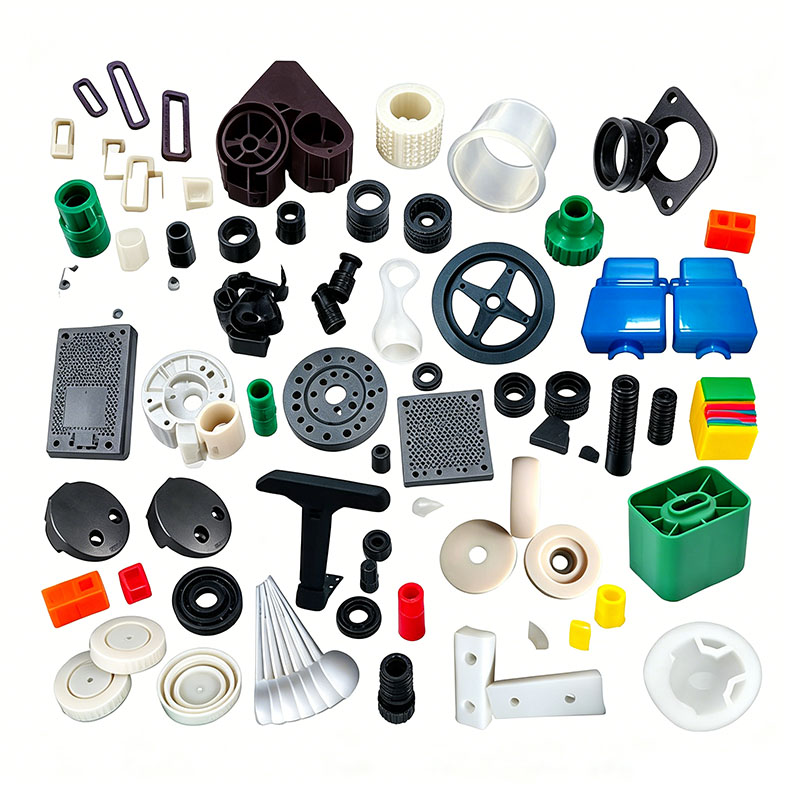
Kylskåpsplastkomponenter delas in i fem kategorier: dekorativa exteriöra delar, bärande strukturdelar, kylluftskanalkomponenter, förvarings-/organiseringsdelar och flamskyddade elektriska komponenter. Exempel inkluderar dörrskal, innerfoder, lådor och krispiga kärl, hyllstöd, luftkanalkåpor, isbrickor, dörrtätningsfästen, kompressorhöljen och invändiga skiljeväggar. Dessa produkter fungerar i miljöer som cyklar mellan -20°C och rumstemperatur och kommer i kontakt med fukt och matoljor. Specifika krav inkluderar flamskydd, slagtålighet vid låga temperaturer och dimensionsstabilitet (motstånd mot deformation). Vanliga material inkluderar HIPS, modifierad PP, ABS, GPPS och flamskyddande ABS. Nyckelformningsparametrar fokuserar på seghet vid låg temperatur, låg krympning, luktlöshet, låg inre spänning och hydrolysbeständighet. Följande avsnitt beskriver det väsentliga i formningen, som täcker förbehandling av råmaterial, formdesign, formsprutningsprocessen, efterbearbetning och förebyggande av defekter.
I. Val av råmaterial och förbehandling
Materialval och matchning
Modifierad PP används främst för innerfoder, förvaringslådor och krispiga behållare på grund av dess lågtemperaturbeständighet, fettbeständighet, låga vattenabsorption och måttliga kostnad. ABS är valt för dörrpaneler och dekorlister på grund av sin höga glans, vilket underlättar filmlaminering och målning. Högslagskraftiga HIPS används för skåpisoleringsfoder och luftkanalplåtar, vilket ger låg formkrympning och stabil styvhet. GPPS används för transparenta färskhetslådor och förvaringshyllor. Flamskyddande ABS används för kompressorhöljen och elboxar för att uppfylla apparaters brandsäkerhetsstandarder.
Strikt kontroll av materialåtervinning: Innehållsförhållandet för omslipning (inlopp/löpar) för estetiska delar får inte överstiga 10 %. Det är förbjudet att blanda återvunnet skrot i innerfoder eller bärande hyllor; upprepad återvinning minskar avsevärt seghet vid låg temperatur, vilket gör delar benägna att spricka vid förvaring av fryst mat. Vid blandning av material är endast livsmedelsklassade, lågmigrerande mögelsläppmedel och luktfria masterbatcher tillåtna; användningen av stickande tillsatser är strängt förbjuden för att förhindra kvarvarande lukter inuti kylskåpet. Flamskyddande material måste blandas och bearbetas separat från standardplaster för att undvika att kompromissa med flamskyddande egenskaper.
Blandningskontrollkrav
Använd en vertikal mixer för att blanda material vid låg hastighet (under 300 rpm) i 6 till 10 minuter. Fylld/modifierad PP bör inte utsättas för höghastighetsblandning för att undvika pulveragglomerering, vilket orsakar ytgropar. ABS och HIPS är relativt spröda; Friktionsinducerad värmeuppbyggnad måste minimeras för att förhindra för tidig nedbrytning och gulfärgning av pelletsen. Efter blandning bör material förvaras i förseglade behållare för att förhindra kontaminering av damm eller olja.
Specifikationer för torkning och avfuktning
ABS och HIPS är mycket hygroskopiska; formning med hög fukthalt leder till silverstrimmor och bubblor, vilket gör delar benägna att spricka på bubbelställen under lågtemperaturbelastning. Torkstandarder: ABS vid konstant 80°C i 3–4 timmar; HIPS vid 75°C i 3 timmar; fukthalt kontrollerad under 0,04%. PP och GPPS har extremt låg vattenabsorption och kräver i allmänhet inte torkning för standardproduktion; i miljöer med hög luftfuktighet (som säsongen "Plum Rain" i södra regioner) är det dock tillräckligt att torka vid 60°C i 1 timme för att avlägsna ytfukt. Efter torkning ska material transporteras via förseglade behållare för att förhindra återupptagning av luftfuktighet.
II. Nyckelpunkter för formdesign och maskininställning
Kylskåpsplastdelar är vanligtvis stora tunnväggiga skal. Foder och lådor har stora dimensioner med väggtjocklekar på 1,6–2,2 mm; ojämn tjocklek gör dem benägna att sjunka märken och skevhet. Formdesign fokuserar på att optimera kylning, ventilation och balanserade utkastsystem.
Val av formstål
För ABS ytterdörrsskal används 718H förhärdat spegellackerat stål för hålrummet för att säkerställa en enhetlig, blank yta fri från repor eller gropar efter polering. P20 förhärdat stål är valt för PP och HIPS linerformar för att säkerställa stabil massproduktion. Kaviteter för formar som använder fyllda/modifierade eller flamskyddade material genomgår nitreringsbehandling för att motstå erosion från pulver och flamskyddande tillsatser, vilket förlänger formens livslängd. Alla inre hörn har radie (R) filéer för att eliminera spänningskoncentrationer och förhindra sprickbildning under lågtemperatur termisk cykling.
Balanserat kylsystem (nyckel för att förhindra skevhet)
Liners och långa lådor har höga längd-till-bredd-förhållanden; formar använder symmetriska, konforma kylkanaler som lindas runt båda sidor. Spiralkylningskärnor är installerade i tjockväggiga monteringslister och förstärkningsribbor för att minimera temperaturskillnaderna mellan tjocka och tunna sektioner. Strikt zonstyrd formtemperaturkontroll: 50–60°C för ABS kosmetiska delar; 30–40°C för PP-foder; 40–50°C för HIPS luftkanalkomponenter. Överdrivna PP-formtemperaturer förvärrar krympningen av kristallisationen, vilket leder till underdimensionerade lådor och fastnar under drift; omvänt resulterar alltför låga temperaturer i hög kvarvarande inre spänning, vilket orsakar skevhet eller deformation vid lågtemperaturanvändning.
Ventilation och balanserad utkastdesign
För foder med stor yta med långa smältflödesvägar är luftinstängning och förbränning benägen att inträffa vid avlägsna svetslinjer; kontinuerliga, fina ventilationsslitsar (0,012 mm djupa) är bearbetade längs med avskiljningsytans långsidor. Tät ribbning i botten använder en symmetrisk flerpunktslayout av utkastarstift och platta utkastare för att säkerställa enhetlig utmatningskraft och förhindra att lådan tippar eller lyfter på ena sidan. Extra ejektorblock läggs till för den tunnväggiga luftkanalens täckplatta för att förhindra genomslag eller stressblekning.
Specifikationer för installation och installation av formen
Stora formar för kylskåpsfoder och dörrskal är ihopkopplade med 500T–1000T formsprutningsmaskiner; Klämplattorna måste dras åt jämnt för att förhindra omfattande explosion orsakad av högtrycksinsprutning. Flödesdetektorer är installerade på kylkretsar för att säkerställa obehindrat flöde; lågtrycksformstängningsskydd är kalibrerat för att förhindra hålrumsskador från kvarvarande inloppsmaterial; och omfattande läckagetestning utförs på kylkretsanslutningar för att eliminera fuktinträngning i smältan, vilket kan orsaka bubblor.
III. Nyckelpunkter i formsprutningsprocesskontroll
Kärnprocessstrategi: Låg skjuvning, stegvis hålltryck och adekvat kylning för att minimera inre gjutningsspänningar och förbättra slaghållfastheten vid låga temperaturer. Fattemperaturzonering
ABS-dörrskal: Inmatningszon 160°C, mittzon 180–190°C, munstycke 195–205°C; temperaturen får inte överstiga 210°C, eftersom hög värme minskar materialets seghet, vilket gör det benäget att spricka vid stötar i kalla miljöer.
Modifierad PP innerfoder/låda: 190–220°C, munstycke 210°C; överdriven värme orsakar additiv migration, vilket resulterar i vita fläckar och lukter på innerväggarna.
HIPS luftkanalpanel: 180–205°C; flamskyddande ABS elektriska komponenter: maximal temperatur 230°C för att förhindra nedbrytning och fel på det flamskyddade systemet.
Stegvis injektionsfyllning
Långa inre foder och lådor använder trestegs fyllning med variabel hastighet: låghastighetsbuffring vid grinden, fyllning med medelhög till hög hastighet för hålighetens mittsektion och reducerad hastighet vid det distala svetslinjeområdet för att minimera inre spänningar orsakade av molekylär skjuvning. Insprutningstryck: 80–110 bar; otillräckligt tryck resulterar i svaga svetslinjer som är benägna att gå sönder efter kylning, medan för högt tryck orsakar ökad blixt och inre spänningsackumulering.
Tvåstegs hålltryck
PP uppvisar betydande kristallisationskrympning; därför krävs tvåstegs hålltryck för kompensation. Det första steget fyller hålrummet, medan det andra steget kompenserar för kylningskrympning, vilket eliminerar sjunkmärken på innerfodrets sidoväggar och botten. Hålltid: 6–10 s för tunnväggiga luftkanalpaneler, 12–18 s för tjockväggiga förvaringslådor; materialmjukning för nästa cykel sker samtidigt under hållfasen för att förkorta den totala formningscykeln.
Specifikationer för kylning och borttagning av delar
Kyltiden beräknas till 3–4 s per 1 mm väggtjocklek; en standard 2 mm innerfoder kräver 8–12 sekunders kylning. Delar med otillräcklig kylning kan verka plana vid urtagning men kan genomgå permanent deformation under långvarig lågtemperaturlagring. Formöppning och utkastning måste utföras vid låga, jämna hastigheter; en automatiserad robot tar bort delarna, som sedan läggs platt på en plan fixtur – stapling eller komprimering av heta plastdelar är strängt förbjudet.
Vi är en tillverkare av plastkylskåpsdelar, som tillhandahåller högkvalitativ tillverkning av plastkylskåpsdelar. Så länge du vill skräddarsy/utveckla gjutningsprodukter för kylskåpsdelar i plast kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

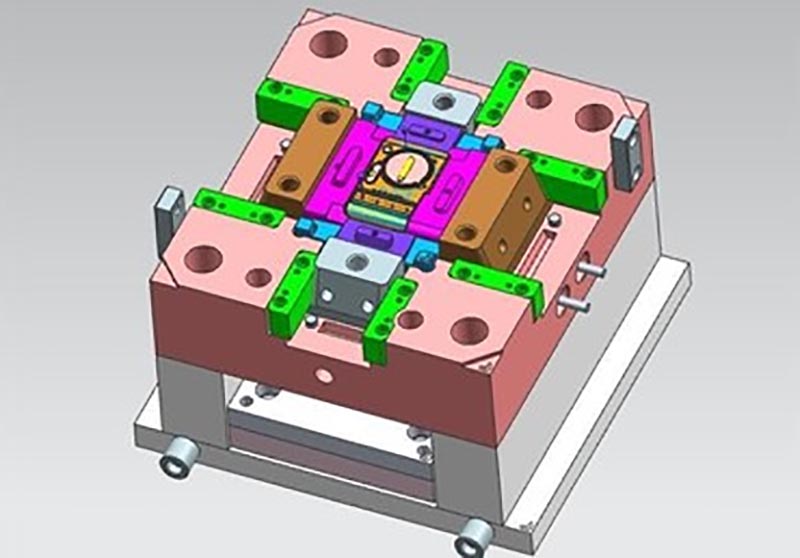
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Kylskåpsdelar i plast, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.