Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
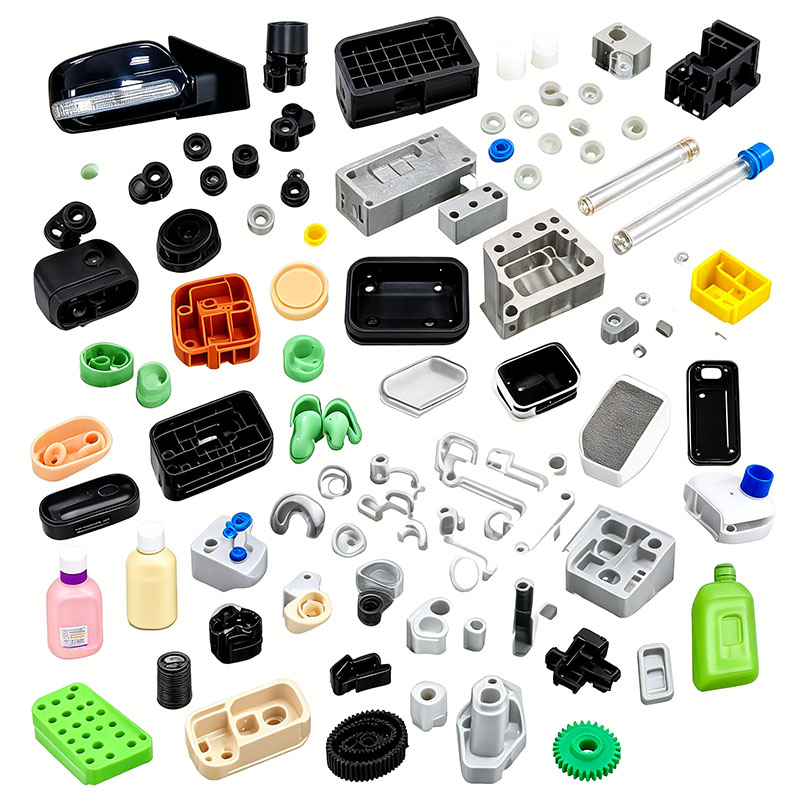
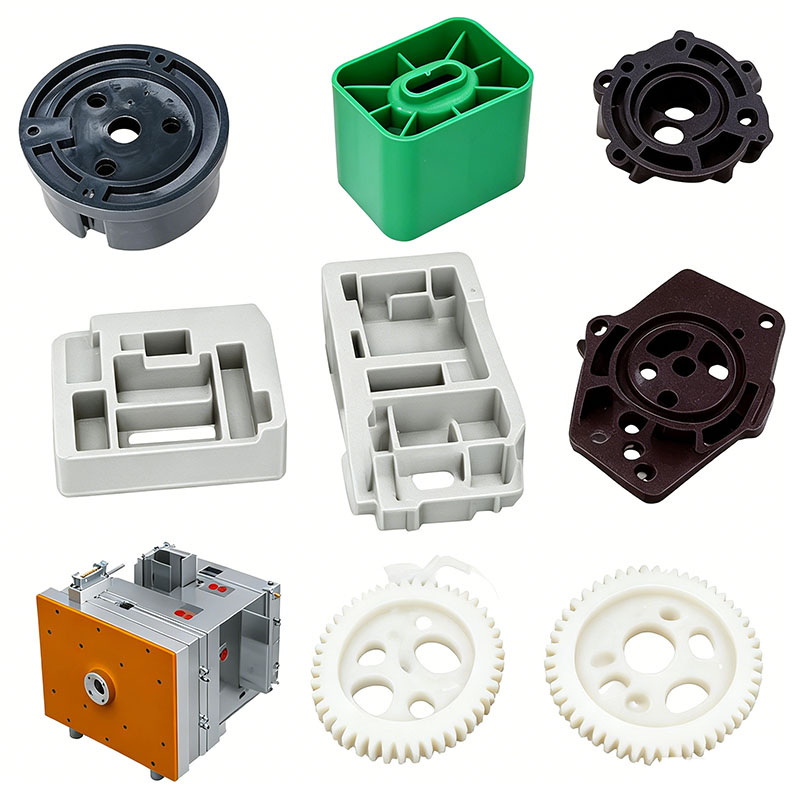
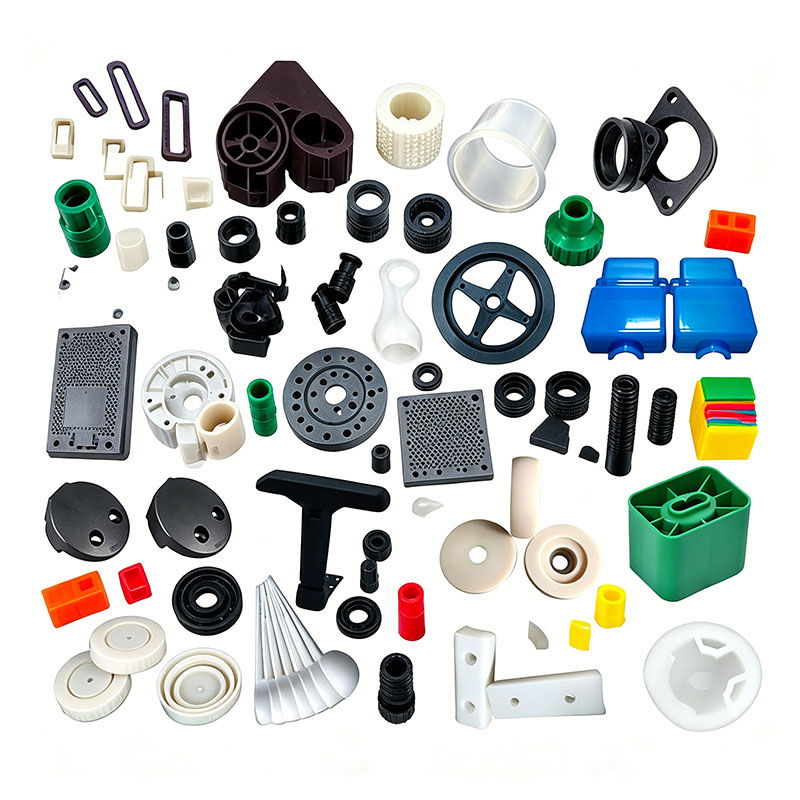
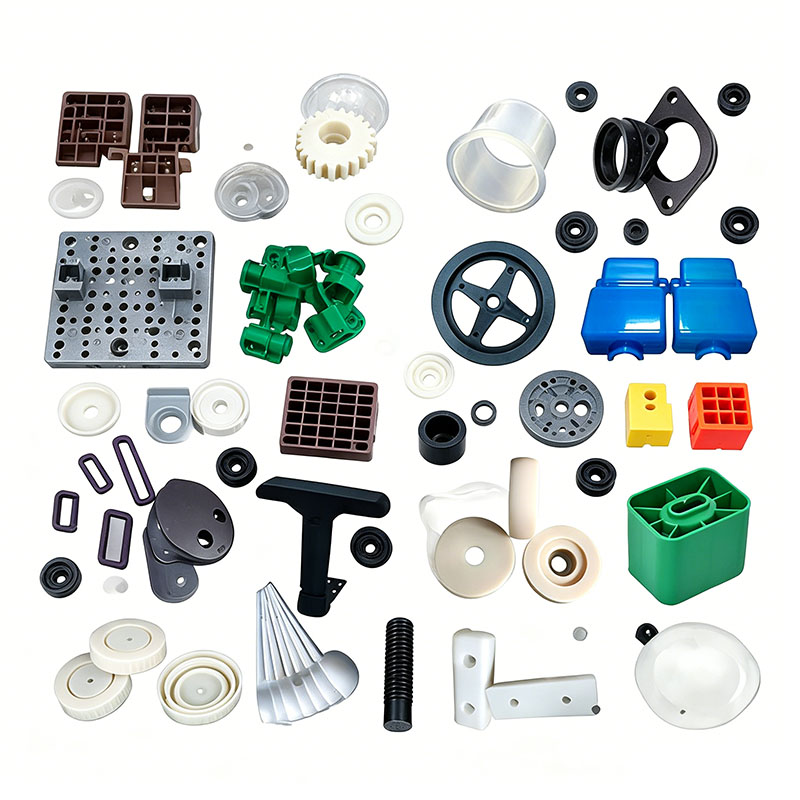
Plastgjutning maskindelar gjutning
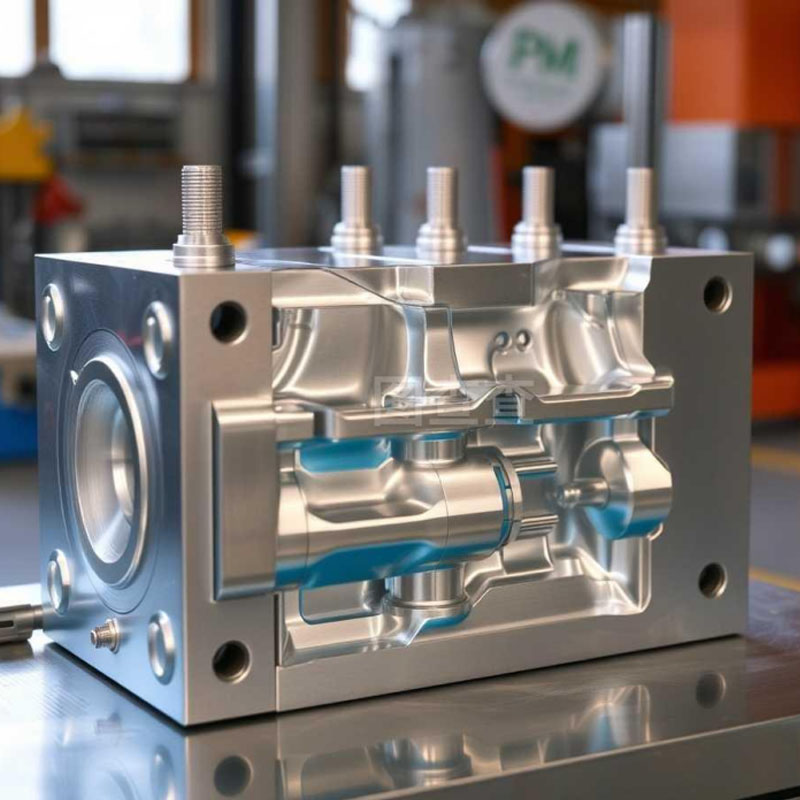
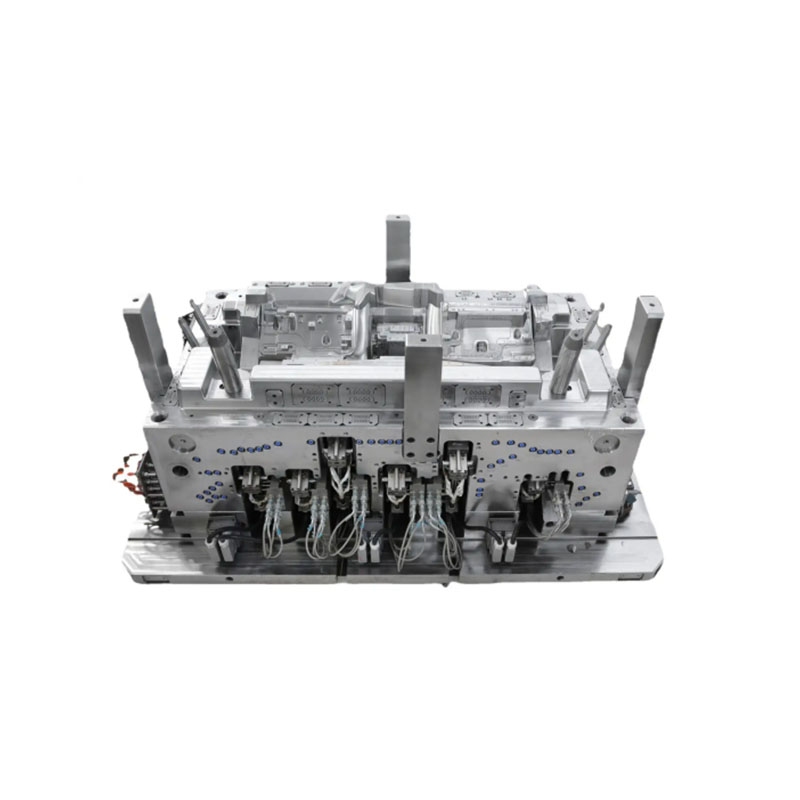
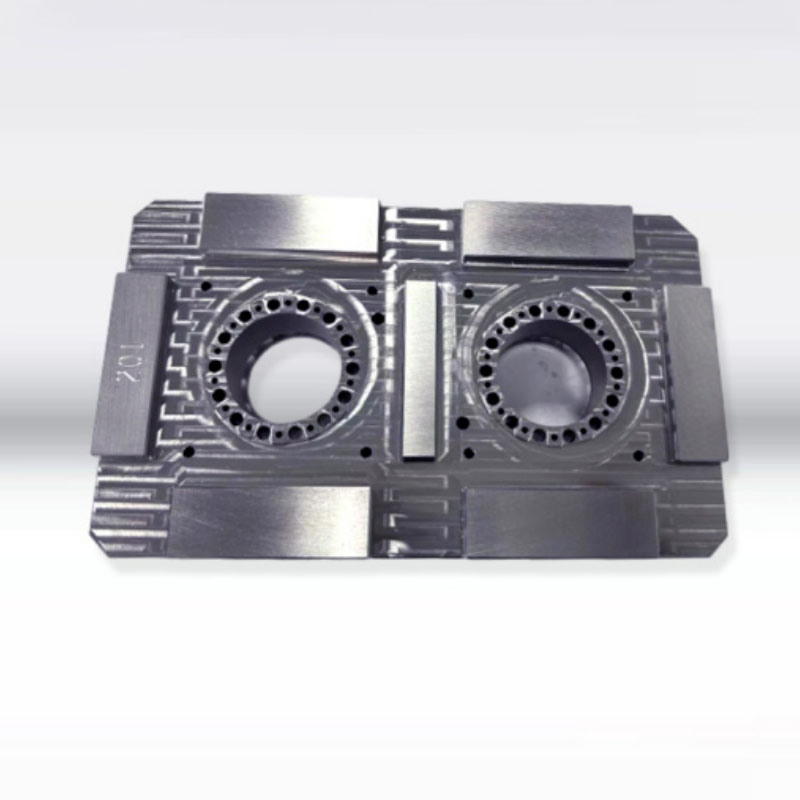
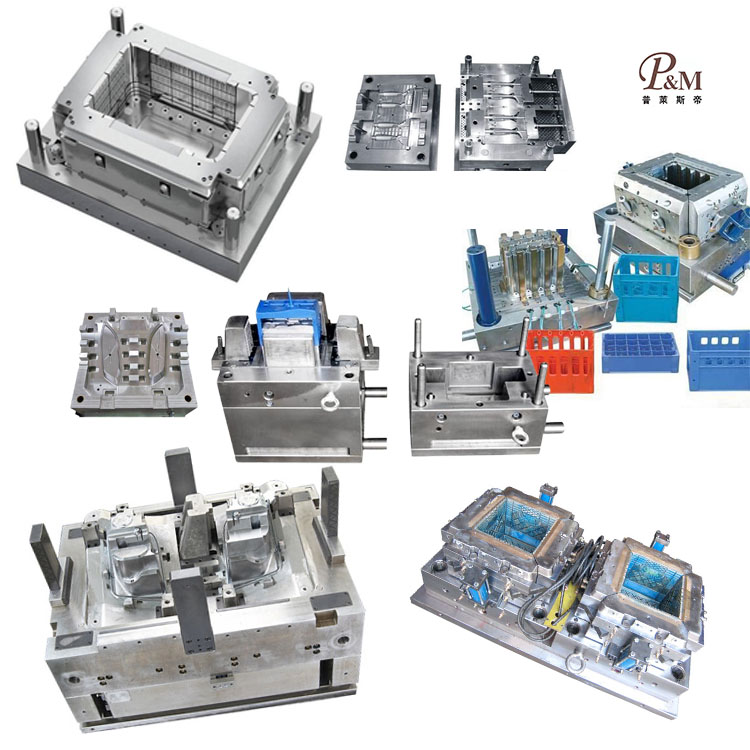
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa gjutning av plastformningsmaskiner. Vi tillhandahåller professionella skräddarsydda gjutningstjänster för plastgjutmaskiner, och vi är en professionell tillverkare av gjutningsmaskiner för plastgjutning. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa gjutning av plastformningsmaskindelar kan vår fabrik tillhandahålla one-stop-service. Vi har design- och produktionskapacitet relaterade till gjutning av plastformningsmaskindelar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunderna med högkvalitativa skräddarsydda plastgjutmaskiner för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutningsprodukter för plastgjutmaskiner kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
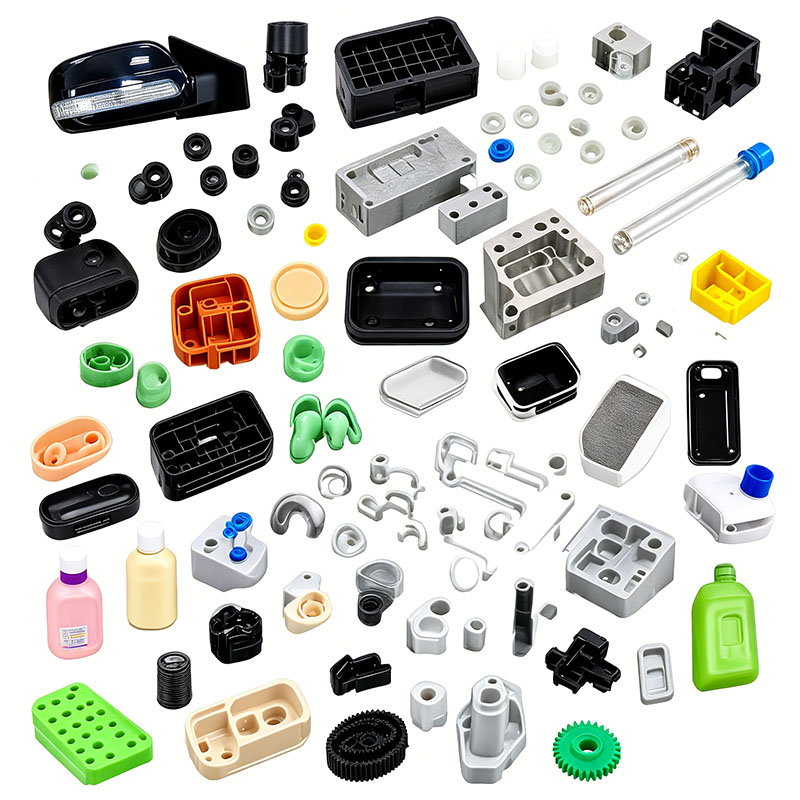
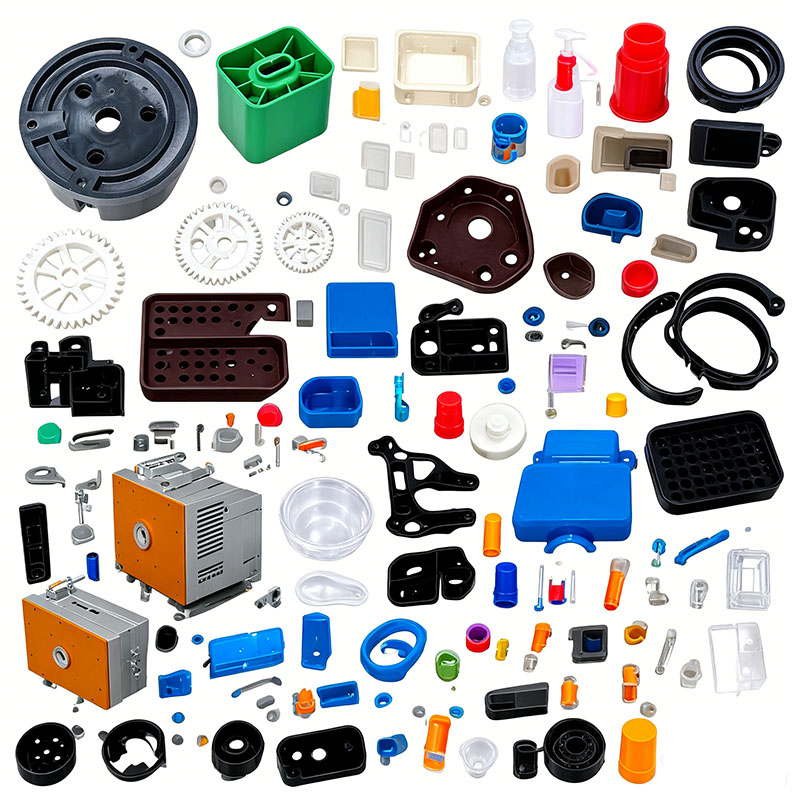
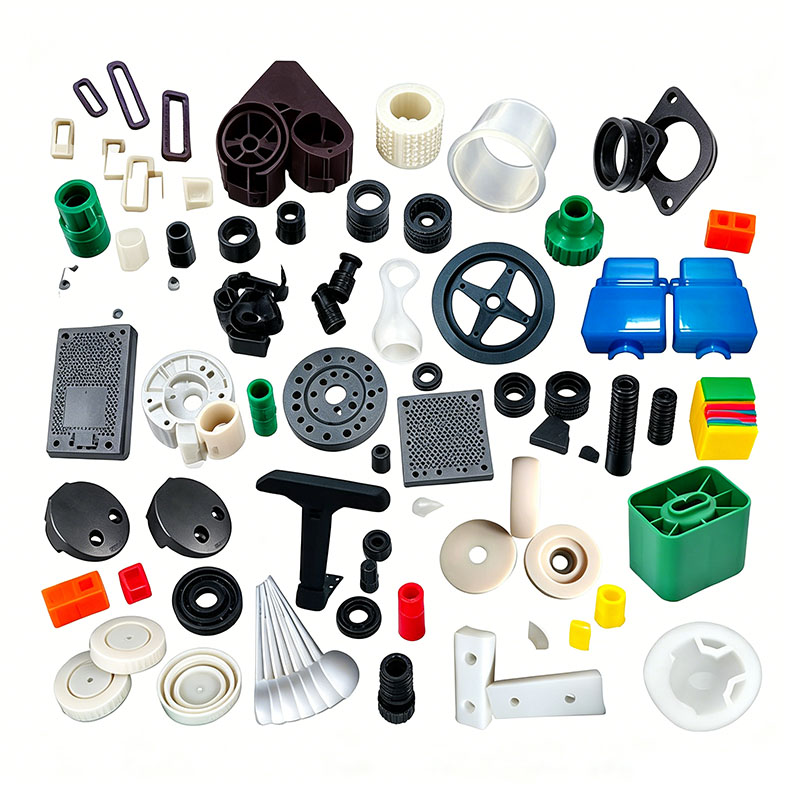
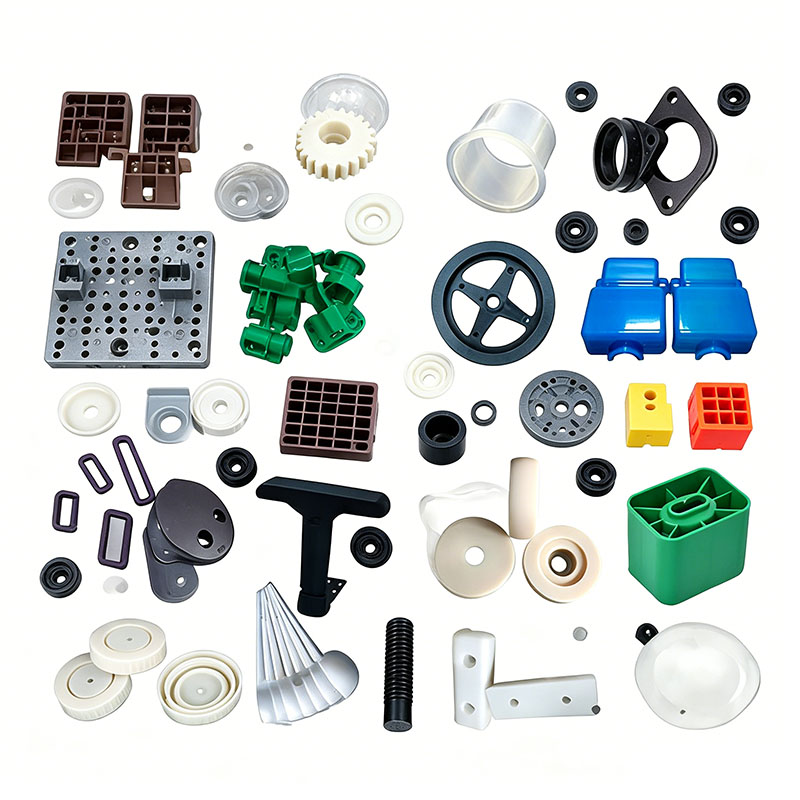
Plastkomponenter för formsprutningsmaskiner inkluderar yttre skyddspaneler, skydd för hydrauliska/motorenheter, flamskyddade elektriska höljen, manöverpanelshöljen, slitstarka handtag, kylvattenanslutningar, säkerhetsbafflar, dammskydd för materialbehållare och gränslägesbrytarbaser. Dessa delar fungerar i miljöer som kännetecknas av hög temperatur oljedimma, hydraulolja exponering, vibrationer och värmeavledning från utrustningen. Elektriska komponenter kräver flamskydd och isolering, medan strukturella delar kräver oljebeständighet, vibrationsbeständighet och dimensionsstabilitet. Nyckelmaterial inkluderar flamskyddande ABS, förstärkt PA6, modifierad PP, PC/ABS-legeringar och slitstark POM. Formningsprocesser fokuserar på fem kritiska prestandaindikatorer: motstånd mot maskinolja, låg inre spänning, stabil flamskydd, slitstyrka (utan deformation) och hög temperaturbeständighet. Produktionsriktlinjer täcker hela arbetsflödet, inklusive förbehandling av råmaterial, formdesign, formsprutningsparametrar, efterbearbetning och defektkontroll.
I. Nyckelpunkter för materialval och förbehandling
1. Materialval och klassificering
1) Manöverpaneler och yttre maskinkåpor: PC/ABS-legering – ger värmebeständighet, slaghållfasthet och målbarhet; tål höga yttemperaturer och motstår sprickbildning under långvariga vibrationer.
2) Elektriska kontrollboxhöljen, ledningsskyddsboxar och brytarbaser: Flamskyddande ABS—V0 flamskyddsklassning, isolerande egenskaper för att förhindra kortslutning och överensstämmelse med elektriska säkerhetsstandarder för verktygsmaskiner.
3) Slitstarka handtag, klämmor, skjutreglage och snabbkopplingsbeslag: Glasfiberförstärkt PA6 och POM – låg friktionskoefficient, slitstyrka och motståndskraft mot hydraulolja; klarar tiotusentals öppnings-/stängningscykler utan betydande slitage.
4) Stora maskindammskydd och bafflar: Modifierad PP med hög styvhet – låg kostnad, motståndskraft mot sura/alkaliska skärvätskor och korta formningscykler.
5) Genomskinliga säkerhetsfönster: Högpåverkande PC – skyddar mot högtemperaturstänk av smält material från skruven.
Strikt kontroll av materialåtervinning: Tillsats av omslipning (spray/runner skrot) är strängt förbjudet för flamskyddade elektriska delar och slitstarka lastbärande komponenter, eftersom efterslipning äventyrar flamskyddssystem och avsevärt minskar slitstyrkan. För ytterskydd måste tillsatsförhållandet för omslipning vara ≤10 % och endast blandat med jungfruligt material av samma typ. Vid blandning av material måste oljeresistenta, lågmigrerande mögelsläppmedel och värmeåldringsbeständiga masterbatcher tillsättas för att motstå långvarig exponering för höga temperaturer och hydraulolja, och därigenom förhindra problem som oljeutsöndring, ytblekning och försprödning. Flamskyddade råvaror, glasfiberarmerad nylon och standardplast måste blandas och förvaras i separata behållare; korskontaminering av material är strängt förbjudet.
2. Nyckelpunkter för blandningsoperationer
Använd en vertikal mixer vid låg hastighet (under 300 rpm) i 6–12 minuter. Blanda inte glasfiberförstärkt nylon vid höga hastigheter, eftersom detta kan bryta glasfibrerna och äventyra styvheten. För flamskyddande ABS, undvik långvarig friktion som genererar värme, eftersom detta kan göra att flamskyddsmedlet bryts ner i förtid och förlorar effektivitet. När blandningen är klar, förslut blandningskärlet för att skydda råvarorna från kontaminering av verkstadsoljedimma och damm.
3. Strikta normer för torkning och avfuktning
PC, PC/ABS och PA6+GF är mycket hygroskopiska; formning med för hög fukthalt leder till "silverstrimmor" och inre tomrum, vilket gör att delarna spricker längs dessa tomrum när de utsätts för stress eller vibrationer.
PC/ABS-paneler: Varmluftstorkning vid 90°C i 4–5 timmar (fukthalt ≤0,04%);
Glasfiber PA6 slitstarka delar: Avfuktande torkning vid 110°C i över 4 timmar; material måste torkas om om maskinen är inaktiv i mer än 30 minuter;
Flamskyddande ABS: Torkning vid 80°C i 3 timmar;
PP: Torkning vid 60°C i 1 timme för att avlägsna fukt endast under regnperioden; ingen torkning krävs för standardproduktion.
Efter torkning, transportera material till maskinen via tätade rör för att förhindra återupptagning av fukt eller oljedimma från verkstadsluften.
II. Nyckelpunkter för formdesign och produktion
De formsprutade delarna delas in i två kategorier: stora, tunnväggiga skyddshöljen och små slitstarka strukturkomponenter med precision. Formdesign fokuserar på slitage- och erosionsbeständighet, balanserad kylning, förhindrande av oljeutsöndring och höghållfast utstötningsförmåga. **Utval av formstål**
För hålrummen i PC/ABS och flamskyddade ABS-hus väljs 718H förhärdat stål med spegelfinish för att säkerställa en slät yta som lämpar sig för målning. Formar för glasfiberförstärkta nylon och POM slitstarka delar genomgår nitrering för att motstå kontinuerlig erosion från glasfibrer och hårda fyllmedel, vilket förlänger livslängden. S136 korrosionsbeständigt spegelstål används för små precisionsbrytarbaser för att motstå korrosion från hydraulvätskor och fukt. Alla hörn har utformning med radier (R-filéer) för att eliminera stresskoncentrationer och förhindra sprickbildning orsakad av utrustningsvibrationer.
**Kylsystemdesign (nyckel för att kontrollera skevhet och ytdefekter)**
Husväggarna är 1,8–2,5 mm tjocka, medan monteringslister och ribbor är 4–6 mm tjocka; betydande tjockleksvariationer kan lätt leda till skevhet och ytdefekter som "blomning" (olja/tillsatsutsöndring). Formen använder konforma kylkanaler, med spiralkylningskärnor installerade i tjockväggiga utsprång för att säkerställa balanserad kylning. Formtemperaturer styrs av zon: 70–80°C för PC/ABS; 50–60°C för flamskyddande ABS; 80–90°C för glasfibernylon; och 30–40°C för modifierade PP-hus. Höga formtemperaturer för nylon ökar kristalliniteten, förbättrar slitage och oljebeständighet; höga temperaturer för PC minskar den interna stressen och förhindrar sprickbildning i högtemperaturmiljöer.
**Optimering av ventilation och utkast**
Stora hus involverar långa smältflödesvägar; kontinuerliga ventilationsöppningar (0,012–0,015 mm djupa) är bearbetade runt delningslinjen för att släppa ut högtemperatursönderdelningsgaser, vilket förhindrar svarta fläckar och lukter. För slitstarka skjutreglage och små precisionsbaser med täta ribbor, används flerpunktssymmetriska utkastarstift och hylsutkastare för att förhindra deformation eller spänningsmärken ("vitning") orsakade av ojämn utstötningskraft. Extra ejektorblock läggs till för smala säkerhetsbafflar för att förhindra böjning under urtagning.
**Specifikationer för forminstallation och montering**
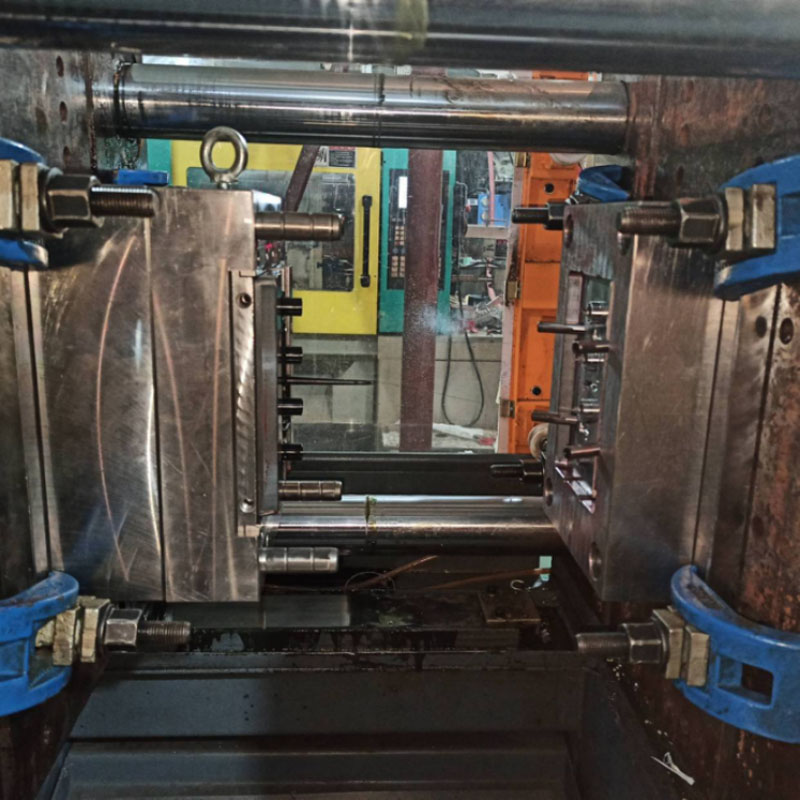
Formar för stora hus är designade för 400T–700T formsprutningsmaskiner; klämplattorna dras åt jämnt för att förhindra omfattande blixt under högtrycksinsprutning. Installera flödesdetektorer på alla vattenkretsar för att säkerställa obehindrat flöde; kalibrera lågtrycksformskydd för att förhindra att kvarvarande inloppsmaterial skadar formhåligheten; och utför omfattande läckagetestning på vattenanslutningar för att förhindra att fukt förorenar smältan och orsakar bubblor. Innan du tillverkar flamskyddade delar, rengör tunnan och formen noggrant för att ta bort eventuellt materialrester från tidigare körningar.
III. Nyckelpunkter i formsprutningsprocessen
Processkärna: Låg temperatur och låg skjuvning, stegvis hålltryck och tillräcklig kylning; balanserar flamskyddad stabilitet, slitstyrka och motståndskraft mot olja och vibrationer.
Exakt zoninställd temperaturkontroll av fatet
PC/ABS kontrollpaneler: 190–250°C; munstycke under 260°C (överdriven värme orsakar nedbrytning och minskar värmebeständigheten).
Flamskyddande ABS elektroniska höljen: 170–220°C; maximalt 230°C (höga temperaturer förstör det flamskyddade systemet, vilket leder till förlust av brandbeständiga egenskaper).
Glasfiberförstärkta PA6 slitstarka delar: 230–260°C; överstig inte 270°C (nylonnedbrytning orsakar tomrum och drastisk minskning av styrkan).
Modifierade PP-skydd: 190–220°C.
Stegvis kontroll av injektionsfyllning
Stora skyddshöljen använder trestegs fyllning med variabel hastighet: låghastighetsbuffring vid grinden, fyllning med medelhög till hög hastighet i mittsektionen och reducerad hastighet vid den distala svetslinjen för att minimera inre skjuvspänningar och förhindra sprickbildning orsakad av termisk cykling. Små slitstarka nylondelar fylls med en jämn, låg till medelhastighet för att minska fiberexponeringen och förbättra slitageytornas planhet. Insprutningstryck: 85–120 bar; otillräckligt tryck resulterar i svaga svetslinjer som är benägna att spricka under vibrationer, medan övertryck skapar hög inre belastning, vilket leder till blekning och sprickbildning vid kontakt med hydraulolja.
Tvåstegs hålltryck
Kristallina material som PP och PA6 uppvisar betydande krympning; ställ in primära och sekundära hålltryckssteg för att kompensera för detta. Hålltiderna är 6–10 sekunder för tunnväggiga lock och 15–22 sekunder för tjockväggiga slitstarka baser och monteringsfästen för att eliminera ytsänkningsmärken. Materialmjukning (återvinning) sker samtidigt under hållfasen för att förkorta formningscykeln. Specifikationer för kylning och borttagning av delar
Kyltiden är inställd på 3–5 sekunder per 1 mm väggtjocklek; 2 mm sköldar kräver 9–12 sekunders kylning. Otillräcklig kylning leder till pågående deformation när plastdelarna senare utsätts för höga utrustningstemperaturer och oljeföroreningar. Formöppning och utkastning måste ske med långsam, jämn hastighet. Delar tas bort med en robotarm och läggs platt på ett fixturbord; stapling eller komprimering av heta plastdelar är förbjudet för att förhindra permanent skevhet.
IV. Efterbearbetning, formning och kompletterande bearbetning
Formsprutade delar utsätts ofta för olja; ytgrader och kvarvarande spänningar kan avsevärt förkorta deras livslängd, så efterbearbetningsstegen får inte hoppas över.
Trimning av grind och burr
Använd en skärmaskin för att trimma stora kalllöparportar i spolning. Använd diamantslipbitar för att exakt ta bort fina blixtar från glidytor och snäpppassningsområden, vilket säkerställer jämna rörelser utan bindning. Se till att det inre av elektriska höljen är fritt från skarpa grader för att förhindra skador på ledningsisoleringen. Glasfiberförstärkt nylon är för hårt för vanligt sandpapper; använd specialiserade slipbitar för polering.
Glödgning för stresslindring
Före målning genomgår PC/ABS och flamskyddade ABS kosmetiska delar och elektriska höljen konstanttemperaturglödgning i ugn vid 70°C i 2–3 timmar. Detta släpper långsamt inre spänningar, vilket förhindrar att färgen flagnar eller spricker höljet orsakade av höga driftstemperaturer och oljeexponering. PP-sköldar kräver inte glödgning; små glasfibernylondelar kan genomgå lågtemperaturglödgning med kort varaktighet för att förbättra oljebeständigheten. Något skeva sköldar är värmeformade i metallfixturer för att säkerställa enhetliga monteringsavstånd.
Ytbehandling
Skyddsöverdrag kan beläggas med oljebeständig industrifärg; före beläggning, använd elektrostatisk rengöring för att avlägsna olja, damm och rester av mögelsläppmedel. Genomskinliga PC-visningsfönster genomgår UV-härdning för att förhindra repor av högtemperatursmälta material. Efter slipning genomgår elektriska flamskyddade delar provtagningstester för isolering och flamskydd; endast kompatibla delar går vidare till nästa steg. Oljedimma är isolerad i hela verkstaden för att förhindra för tidig oljekontamination av halvfabrikat. V. Viktiga kontrollpunkter för vanliga defekter
Flamskyddsfel i elektriska höljen: Flamskyddat material blandat med omslipning eller överhettning av cylindern; bearbeta flamskyddat material separat och strikt kontrollera den övre gränsen för bearbetningstemperaturen.
För tidig blekning/nötning av slitstarka reglage: Underlåtenhet att använda glasfiberförstärkt nylon eller POM, eller otillräcklig kristallisation på grund av låg formtemperatur; byta material och öka formtemperaturen.
Blekning och sprickbildning av plastdelar vid kontakt med hydraulolja: Överdriven inre belastning eller otillräcklig torkning av råmaterial; lägg till ett glödgningssteg och torka noggrant råvarorna.
Skevning och monteringsfeljustering av maskinkroppsskydd: Asymmetriska kylkanaler eller för hög formtemperatur för PP; optimera för symmetrisk kylning och utför termisk omformning efter gjutning.
Inre bubblor i genomskinliga visningsfönster: Otillräcklig avfuktning av PC; förläng avfuktnings-/torktiden vid 110°C och se till att behållaren är tät mot fukt.
Vi är en tillverkare av plastgjutmaskiner, som tillhandahåller högkvalitativ tillverkning av plastgjutmaskiner. Så länge du vill skräddarsy/utveckla gjutningsprodukter för plastgjutmaskiner, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

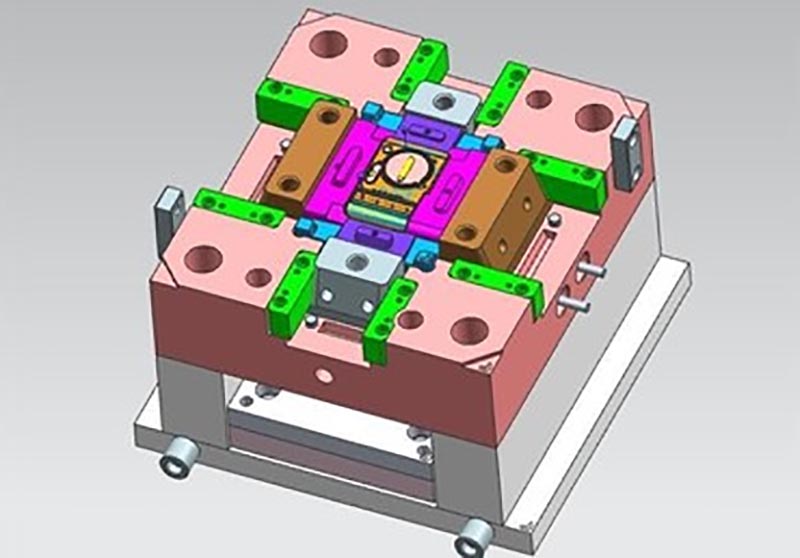
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Plastgjutning maskindelar gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.