Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
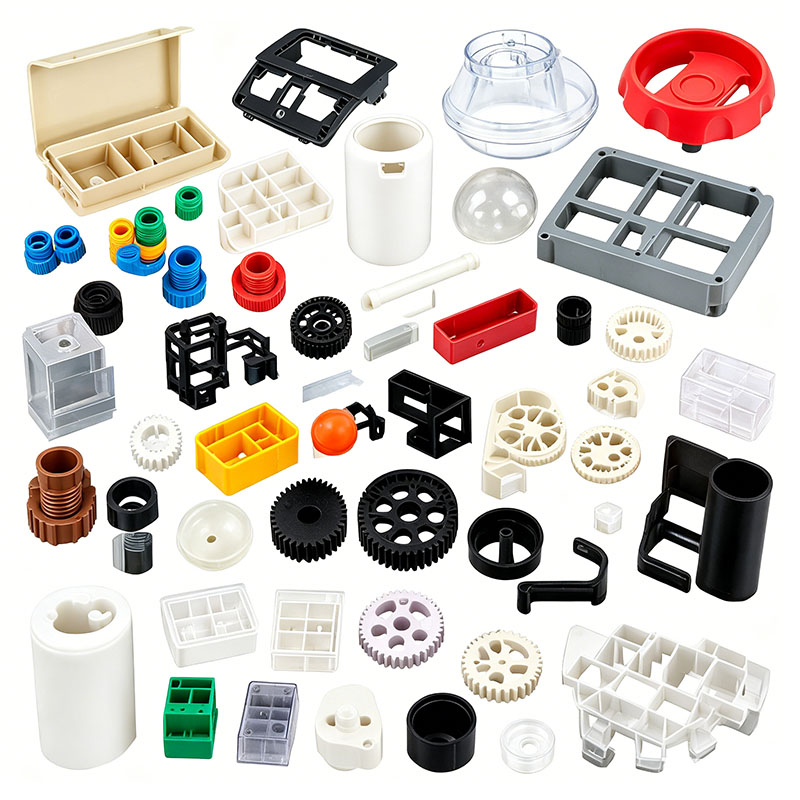
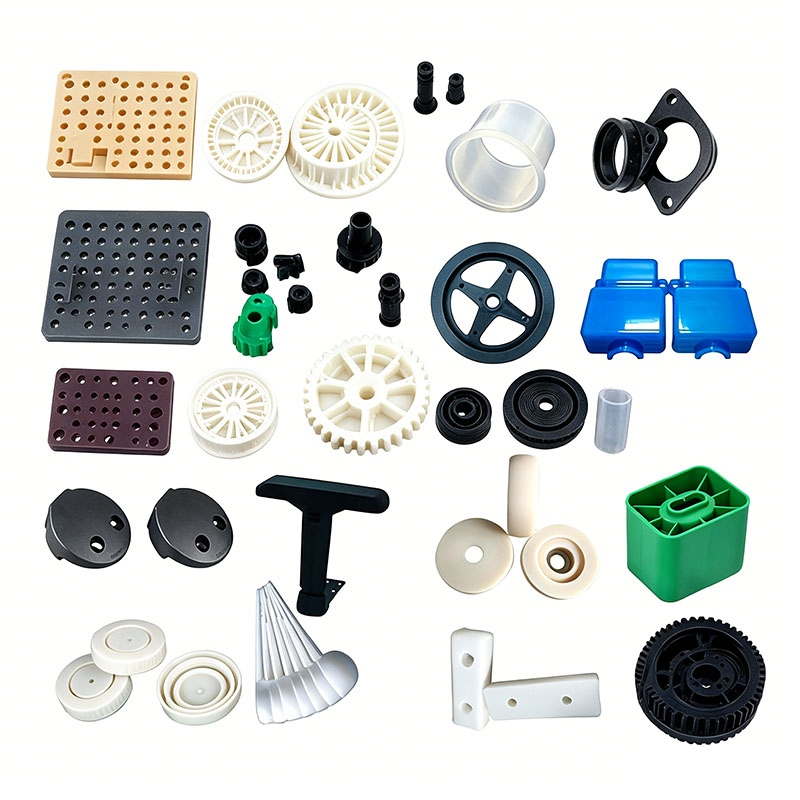
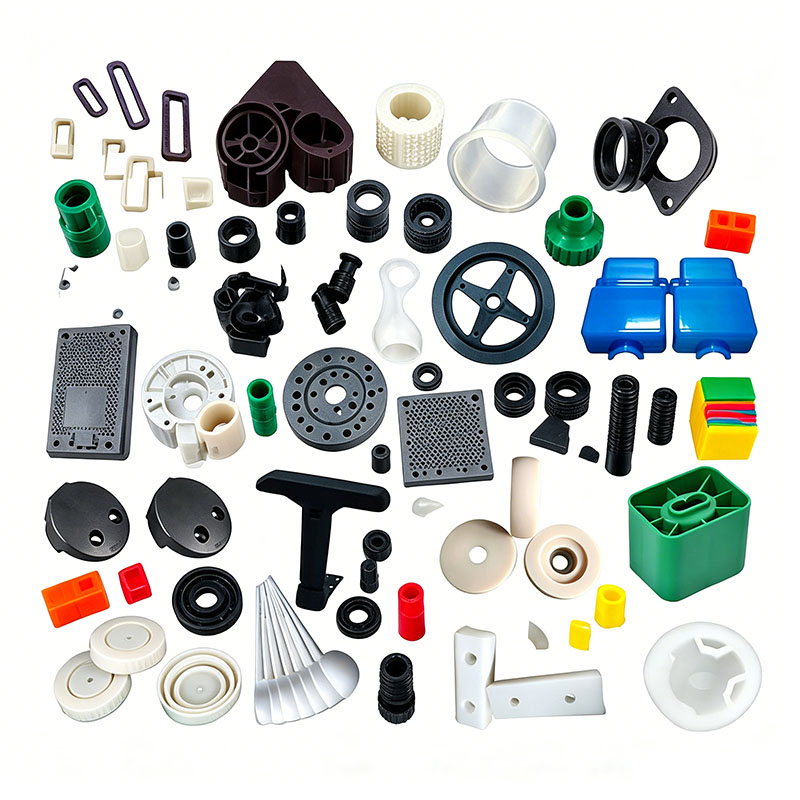
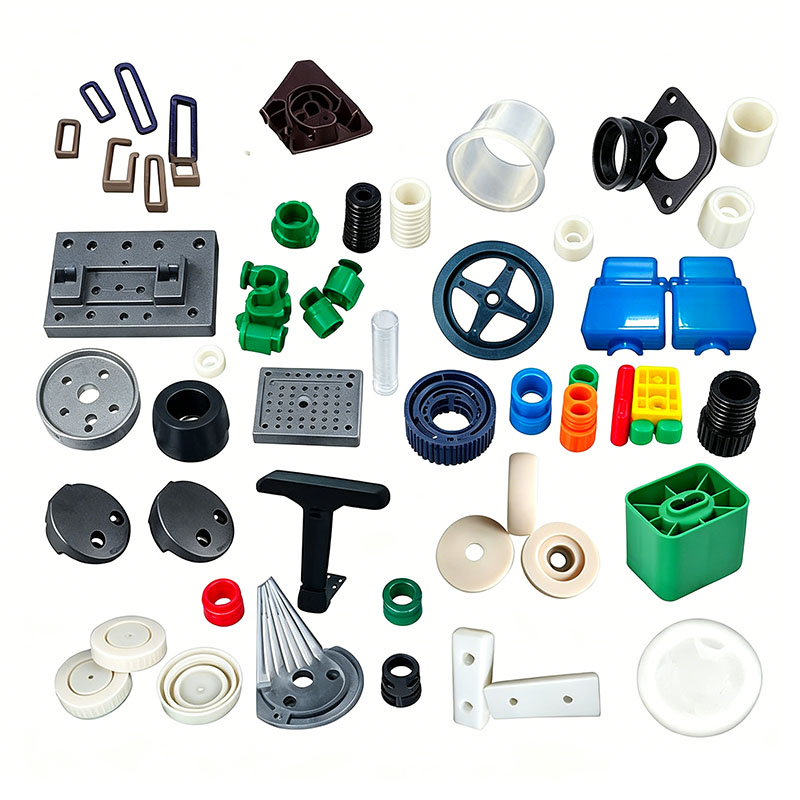
Plast tändare delar gjutning
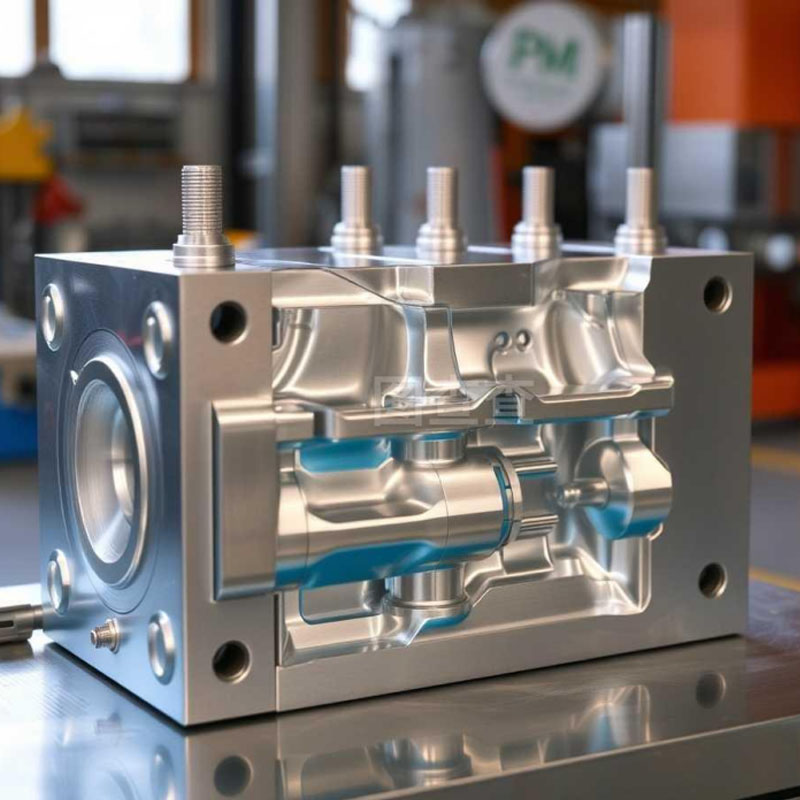
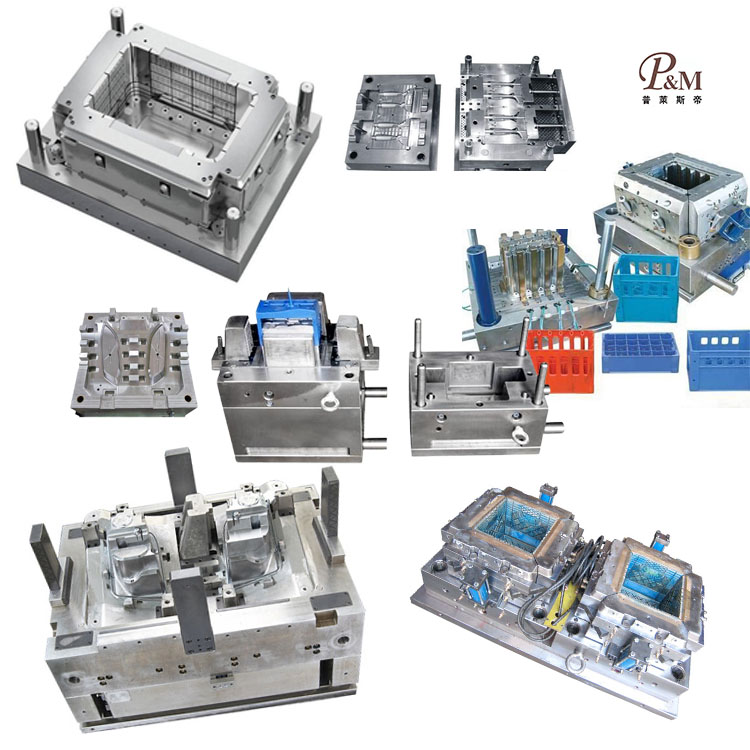
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa gjutning av lättare plastdelar. Vi tillhandahåller professionella skräddarsydda gjuttjänster för plasttändare, och vi är en professionell tillverkare av gjutning av lätta plastdelar. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa plastgjutning av lättare delar kan vår fabrik tillhandahålla en enda service. Vi har design- och produktionskapacitet relaterade till gjutning av lättare plastdelar, såsom: CAD-design, formtillverkning, formsprutning, tillverkning av plastprodukter, montering och andra teknologier.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunderna med högkvalitativa skräddarsydda produkter för plasttändare för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För gjutningsprodukter för lätta plastdelar kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutningsformar.
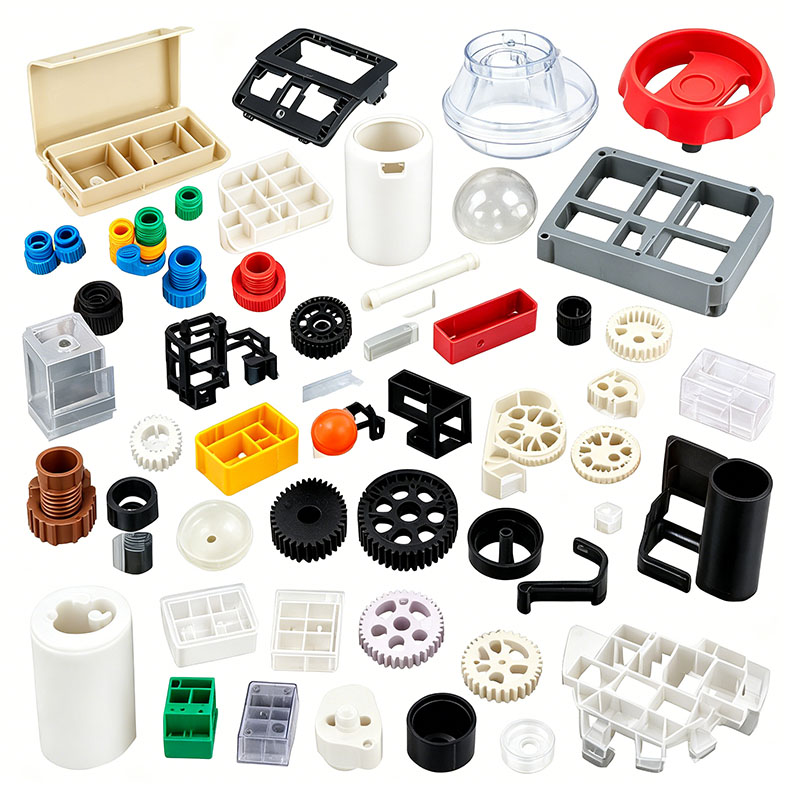
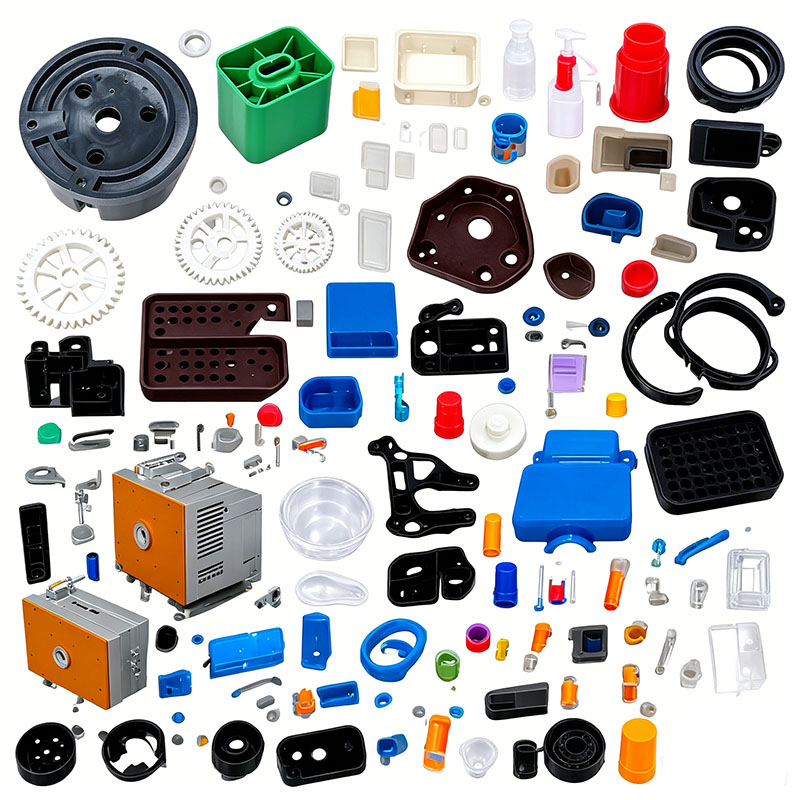
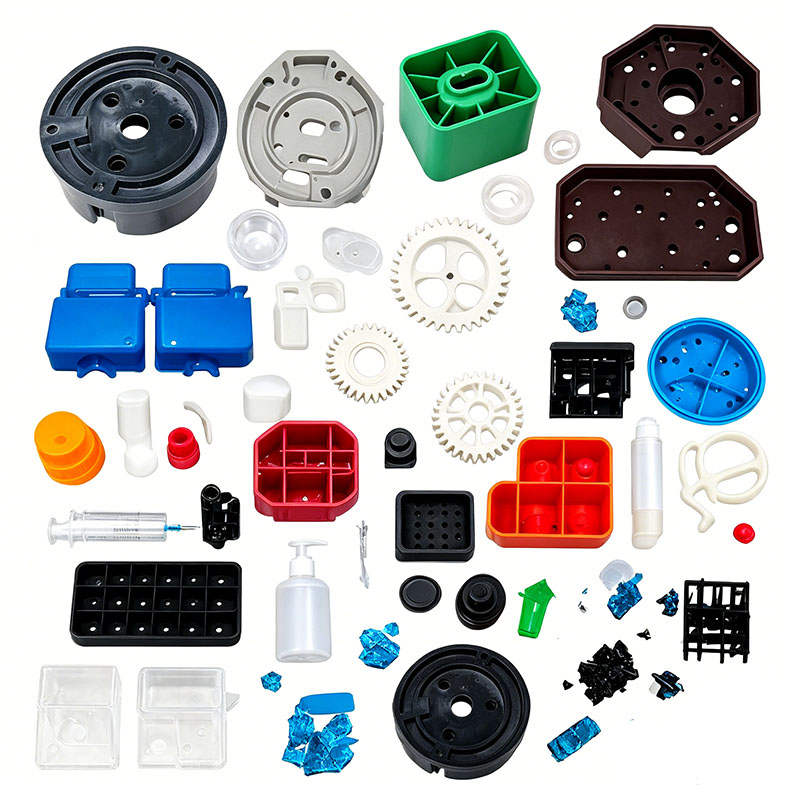
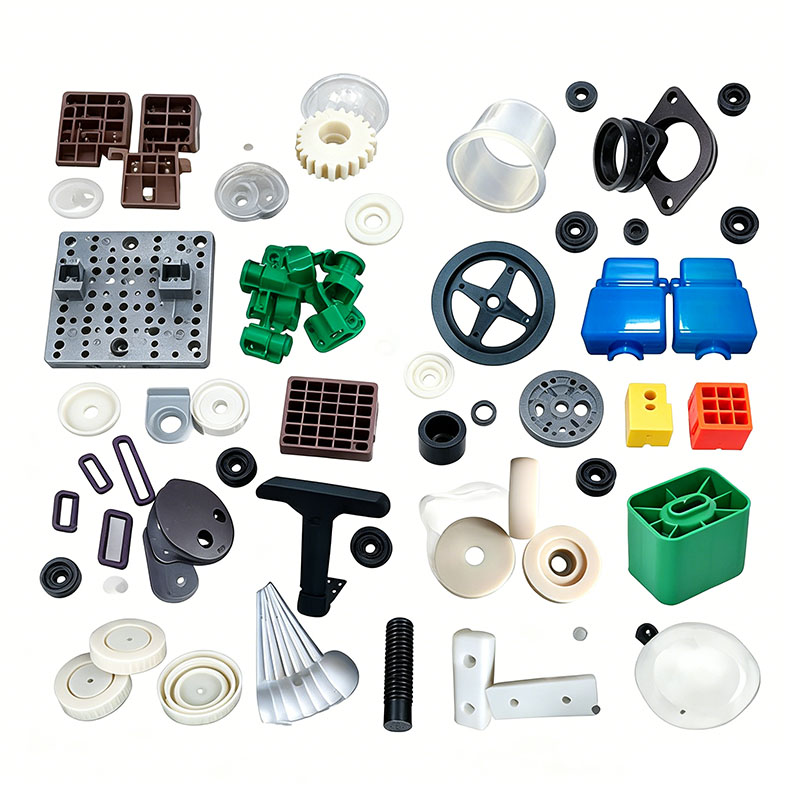
Tändare av plastkomponenter – inklusive hölje, gasbehållare, topplock, vindruta, tändningsknapp, justeringsreglage, bas och genomskinligt visningsfönster – klassificeras som små, precisionsformade delar med flera kaviteter. Dessa produkter måste uppfylla rigorösa säkerhetsstandarder när det gäller explosionsbeständighet, flamskydd, slaghållfasthet, sprickbeständighet och lufttäthet, allt medan de fungerar över breda temperaturintervall och innehåller flytande butan under högt tryck. På grund av delarnas små dimensioner, tunna väggar och formkonfigurationer med hög hålighet är formningsprocessen mycket känslig för kritiska defekter som korta skott, svetslinjer, mikrosprickor och blixtinducerat läckage. Den kompletta tillverkningsprocessen omfattar fem kärnsteg: förbehandling av råmaterial, installation och inställning av formar med flera kaviteter, formsprutningscykler, efterbearbetning/finishing och säkerhetstestning i flera steg. Under hela processen upprätthålls strikta kontroller för att säkerställa explosionssäker lufttäthet, låg inre stress, frånvaro av skarp blixt och stabil flamskydd.
I. Råvarulager och förbehandling
Komponenter som är föremål för tryck- och explosionssäkra krav kräver råmaterial med exceptionell seghet, lågtemperaturbeständighet och flamskydd. materialval och förbehandling utgör den första försvarslinjen för säkerheten.
Råvaruklassificering och matchning
Högslagsmodifierad PP och flamskyddad sampolymer PP väljs för höljet, gasbehållarens kropp och tändningsknappen; dessa material erbjuder hög seghet, motståndskraft mot butanlösningsmedel och motståndskraft mot sprickbildning vid låga temperaturer, tillsammans med inneboende flamskyddsegenskaper. Transparent GPPS med hög seghet eller livsmedelsgodkänd PC används för det genomskinliga fönstret för bränslenivå, medan högblank ABS används för vindrutan och små dekorativa delar.
Strikt förbud mot materialåtervinning: Användning av återvunnet slipmaterial (sprue/runner-skrot) är strängt förbjudet för tryckbärande, lufttäta komponenter som gasbehållare och höljen. Molekylär nedbrytning vid omslipning minskar segheten, vilket gör delar benägna att spricka och läcka under trycksatta gasbelastningar – vilket utgör en explosionsrisk. Endast små dekorativa delar får innehålla upp till 5 % omslipning av samma materialtyp, förutsatt att den har pulvriserats och siktats för att avlägsna grova partiklar. Under blandningsprocessen används icke-migrerande, miljövänliga masterbatches och formsläppmedel med låg flyktighet för att förhindra svällningsreaktioner mellan tillsatser och butan, som annars skulle kunna orsaka höljeläckage. Flamskyddande PP blandas och lagras separat från standard PP och ABS för att undvika att kompromissa med dess flamskyddande egenskaper.
Blandningsprocesskontroll
En liten vertikalblandare med låg hastighet används, som arbetar vid 250–280 rpm under en varaktighet av 5–8 minuter. Modifierad PP får inte genomgå långvarig höghastighetsblandning; Friktionsvärmeuppbyggnad kan skada det interna härdningssystemet och minska slaghållfastheten. Råvaror av olika färger blandas separat för att förhindra sats-till-batch färgvariationer. Efter blandning förseglas materialbehållaren för att utesluta damm; fint damm som kommer in i en form med flera hålrum kan lätt täppa till små ventilationskanaler, vilket resulterar i svarta fläckar eller lufttäthetsdefekter.
Standardiserad torkning och avfuktning
ABS och PC (används för genomskinliga delar) är mycket hygroskopiska; spårmängder av fukt kan bilda mikrobubblor inuti de gjutna delarna, vilket leder till sprickbildning och gasläckage under tryck. Standardtorkning för ABS innebär en konstant temperatur på 80°C i 3 timmar, medan PC-visningsfönster torkas vid 110°C i 4 timmar med en avfuktande torktumlare, vilket håller fukthalten under 0,04%. Modifierad PP har extremt låg vattenabsorption; under normala verkstadsförhållanden är torkning onödig, men i den högfuktiga miljön under den södra "Plum Rain"-säsongen räcker lågtemperaturtorkning vid 60°C i 1 timme för att avlägsna ytfukt. Med tanke på formsprutningsmaskinernas lilla trattkapacitet torkas råmaterial i små partier; om maskinen står stilla i mer än en timme måste materialet avfuktas igen för att förhindra återupptagning av fukt. Torkade råvaror transporteras till maskinen via tätade rör för att isolera dem från fuktig verkstadsluft.
II. Montering och förvärmning/idrifttagning av små formar med flera hålrum
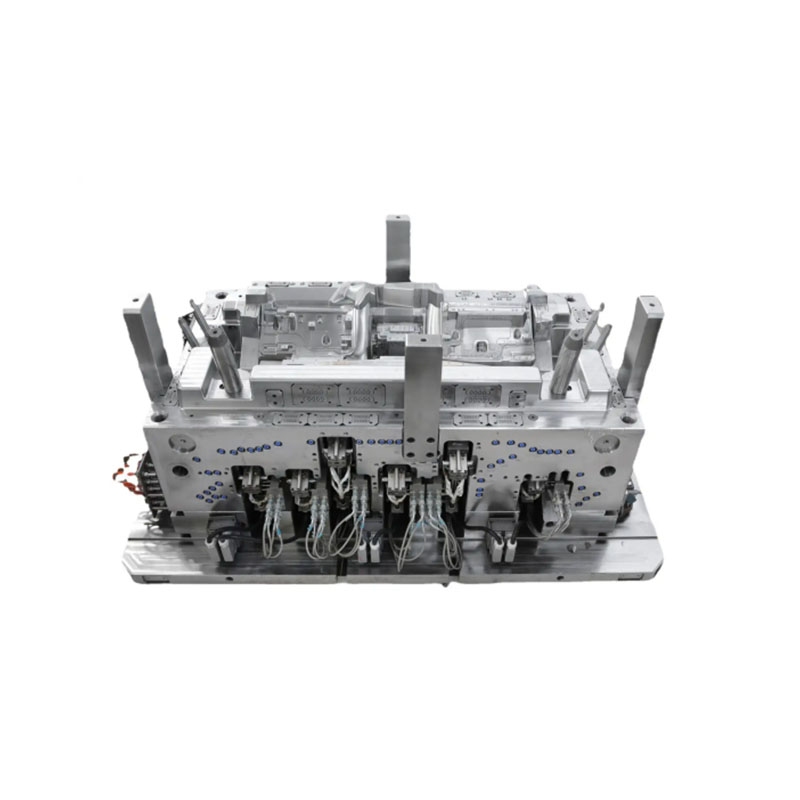
Lättare komponenter är i miniatyrstorlek, och formarna använder vanligtvis en balanserad struktur med flera hålrum (t.ex. 16 eller 32 hålrum). Viktiga designelement inkluderar löparbalansering, oberoende mikroventilering, ejektorstift med liten diameter utformade för att förhindra punktering och högprecisionspassning av skiljeytor för att förhindra blixt och gasläckage. Formstål och konstruktionsstandarder
För genomskinliga visningsfönster och högblanka ytterhöljen används S136 spegelblank, korrosionsbeständigt stål; efter polering är ytorna fria från små repor eller gropbildning. Formhåligheterna för flamskyddade PP-gasreservoarer genomgår nitreringsbehandling för att motstå långvarig erosion från flamskyddat pulver och förlänger därigenom formens livslängd. Alla inre hörn har en radie på minst R0,3 för att eliminera spänningskoncentrationer och förhindra sprickbildning vid fallkollisioner. Bearbetningsprecisionen i särskiljningslinjen kontrolleras inom 0,01 mm för att eliminera finflash, som annars kan orsaka alltför stora monteringsluckor eller gasläckage.
Design av balanserat kylsystem
Tändarekomponenterna i plast har en väggtjocklek på endast 1,2–2,0 mm, och enhetligheten i gasbehållarens väggtjocklek avgör direkt explosionssäker prestanda. Formen använder ett tätt nätverk av fina kylkanaler placerade nära hålrummen; dessa kanaler är perfekt symmetriska över kaviteterna för att säkerställa konsekventa kylningshastigheter för varje del, vilket resulterar i enhetlig krympning och ingen dimensionsavvikelse. Formtemperaturen styrs av zonen: 50–55°C för dekorativa delar av ABS och 30–40°C för flamskyddade PP-gasreservoarer. För hög formtemperatur orsakar ökad kristallisationskrympning i PP, vilket leder till underdimensionerade gasreservoarer och dålig tätning som resulterar i gasläckage.
Optimerad ventilations- och utkastningsdesign
I formar med flera kaviteter är varje kavitet utrustad med oberoende mikroventiler (0,010 mm djupa, 2–4 mm breda), med ytterligare ventilationsinsatser placerade vid svetslinjer, flödesändpunkter och tjockväggiga ribbor. Detta möjliggör snabb luftevakuering under höghastighetsfyllning, vilket förhindrar sprödhet i svetslinjen eller lokal vidbränning. Ejektorstift för dessa små delar har diametrar på endast 1–2 mm och använder en fördelad utkastningsstrategi med flera punkter; stiften är placerade på tjockväggiga områden – undviker kritiska lufttäta zoner – och går framåt i två låghastighetssteg för att förhindra stressmärken ("vitning") eller punkteringar som kan skapa mikrosprickor.
Specifikationer för formdrift
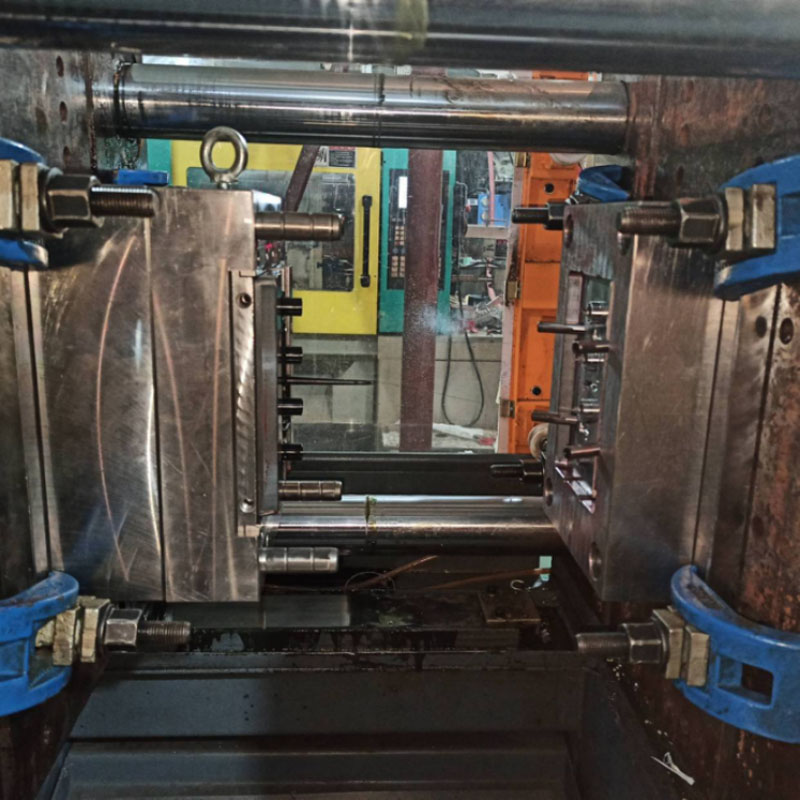
Dessa ljusformar med flera kaviteter är designade för användning med små precisionsformsprutningsmaskiner (100T–250T) som ger tillräcklig klämkraft för att förhindra att formen öppnas och blixtbildning under höghastighetsinsprutning. Utför en vattenflödeskontroll på varje kylkanal för att säkerställa att det inte finns några blockeringar eller läckor; förkalibrera lågtrycksformskyddssystemet så att formen öppnas automatiskt vid upptäckt av till och med små portrester, vilket förhindrar skador på precisionsmikrohålrum; rengör cylindern noggrant innan du bearbetar flamskyddande PP för att avlägsna eventuella rester av ABS eller PC, vilket skulle äventyra flamskyddande egenskaper; förvärm formen i 20 minuter för att stabilisera temperaturen innan du börjar provforma.
III. Standardiserad formsprutningscykelprocess
Den kompletta formningscykeln består av sex steg: formklämning, stegvis injektion, kortvarigt stegvis hålltryck, snabb kylning, låghastighetsutkastning och automatisk insamling av delar. Kärnprocessstrategin betonar lågskjuvningsfyllning, minimal packning/kompensation och strikt kontroll av inre spänningar för att förhindra bildandet av osynliga sprickor i det tryckbärande huset.
Exakt stegrad trumtemperaturkontroll
Flamskyddande PP-luftkammare och hus: 190–215°C; munstyckstemperatur: 205°C; maximal temperatur får inte överstiga 220°C (överdriven värme bryter ner flamskyddande tillsatser och minskar materialets seghet drastiskt, vilket gör delar benägna att splittras vid stötar).
ABS dekorativa delar: 170–195°C; överstig absolut inte 200°C för att undvika utsläpp av irriterande flyktiga ämnen.
PC genomskinliga fönster: 260–280°C; otillräcklig flytbarhet vid lägre temperaturer leder till svetslinjer.
Steg påfyllning med variabel hastighet i hög hastighet
Med tanke på den korta smältflödesvägen för dessa små delar används en trestegs fyllningsstrategi med variabel hastighet: låghastighetsbuffring vid grinden, höghastighetsfyllning av huvudkaviteten och reducerad hastighet med ventilering i slutet av flödesvägen för att balansera fyllningens konsistens över flera kaviteter. Insprutningstryck: 70–95 bar; för högt tryck orsakar blixt vid den lufttäta skiljelinjen och hög kvarvarande inre spänning i delen; otillräckligt tryck resulterar i dålig svetsledningssmältning, vilket leder till sprickbildning och luftläckage i luftkammaren under tryck. Om dimensionsavvikelser uppstår mellan kaviteterna, finjustera injektionshastigheten i varje steg för att uppnå balanserad fyllning över alla kaviteter.
Kortvarigt tvåstegs hålltryck
Lättare komponenter har tunna väggar och minimal total krympning; följaktligen är hålltryckets varaktighet betydligt kortare än vad som krävs för stora hus. Processen använder en tvåstegs hållfas: snabb hålighetsfyllning vid högt tryck följt av lågtrycksstabilisering för att kompensera för mindre krympning. Hålltider är inställda på 4–8 sekunder för tryckbärande komponenter (som luftkammare) och 3–5 sekunder för små dekorativa delar. Hålltrycket får inte vara överdrivet för att förhindra "vita märken" eller mikrosprickor vid ejektorstiftens lägen. Materialåterladdning sker samtidigt under hållfasen, vilket förkortar formningscykeln och ökar massproduktionseffektiviteten för formar med flera kaviteter.
Kontroller för kylning och borttagning av delar
Kyltiderna bestäms av väggtjocklek: 2–3 sekunder per 1 mm tjocklek, med en standardkyltid på 4–6 sekunder för 1,5 mm luftkammare. Otillräcklig kylning leder till fortsatt krympning efter gjutning, vilket resulterar i deformation av höljet och fel i monteringstätningen. Formöppning och utkastning utförs vid låga, jämna hastigheter, med en automatisk uppsamlingsbehållare placerad under formen för att fånga upp delar; manuell hantering av genomskinliga eller lufttäta komponenter är förbjuden för att förhindra fingeravtryck eller oljekontamination. Nyligen urtagna delar måste läggas plant på brickor - stapling eller komprimering är strängt förbjuden, eftersom även lätt tryck på små höljen lätt kan orsaka osynliga mikrosprickor.
Vi är en tillverkare av gjutning av lättare delar av plast som tillhandahåller tillverkning av gjutning av lätta delar av plast av hög kvalitet. Så länge du vill skräddarsy/utveckla plastgjutningsprodukter för tändare delar kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

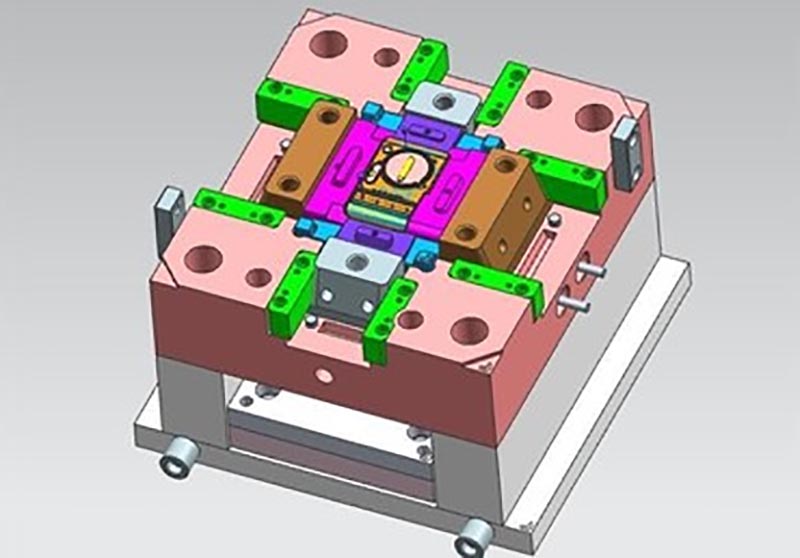
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Formgjutning av plasttändare, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Partihandel, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.