Produkt
- Kärnanpassningstjänst
- Hälso- och sjukvård
- Elektroniska apparater och instrument
- Formar för mödrar och barn
- Fritidsidrott
- Heminredning Art
- Biltillbehör
- Transport och lager
- Belysningsarmaturer
- Byggutrustning
- Förpackningsprodukt
- Utbildning & Laboratorier
- Kläder Bagagetillbehör
- Skötsel och rengöringsprodukter
- Jord- & Skogsbruk
- Mekanisk utrustning
- Tillbehör för husdjur
- Köksutrustning
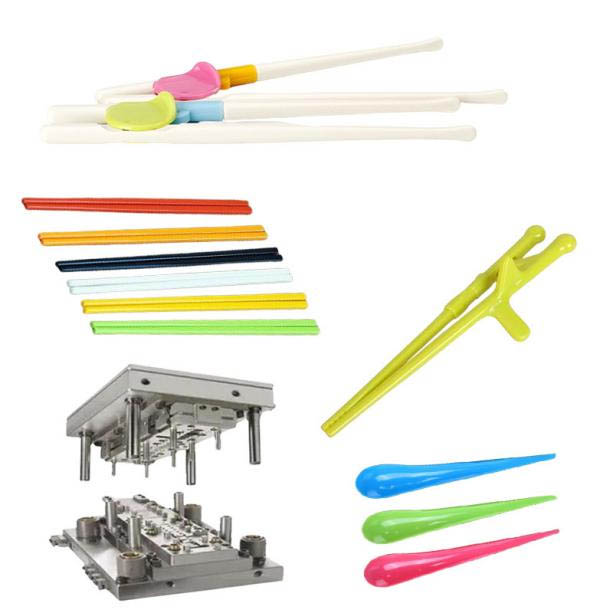
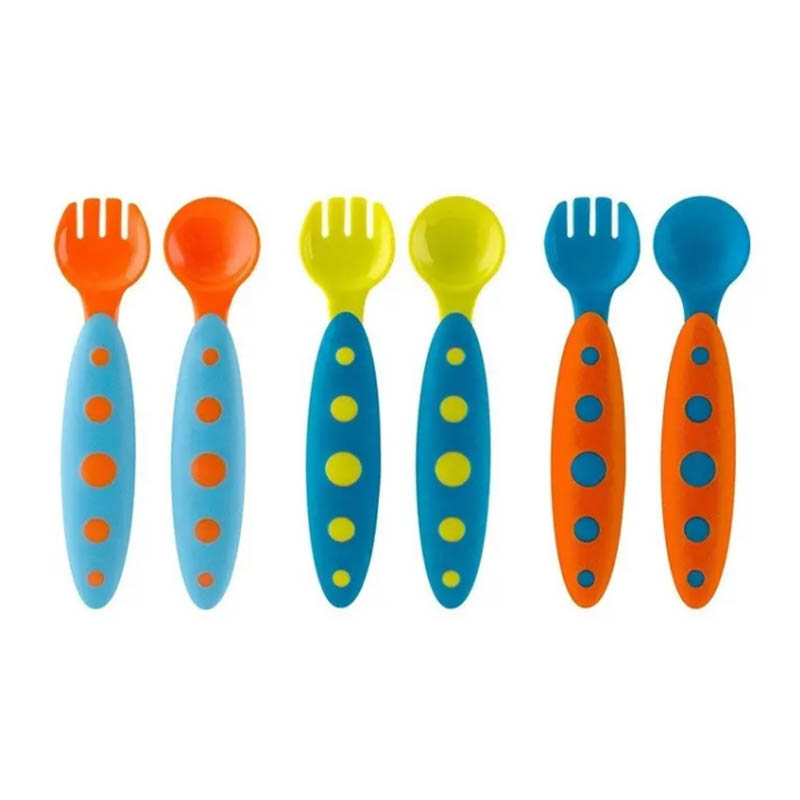
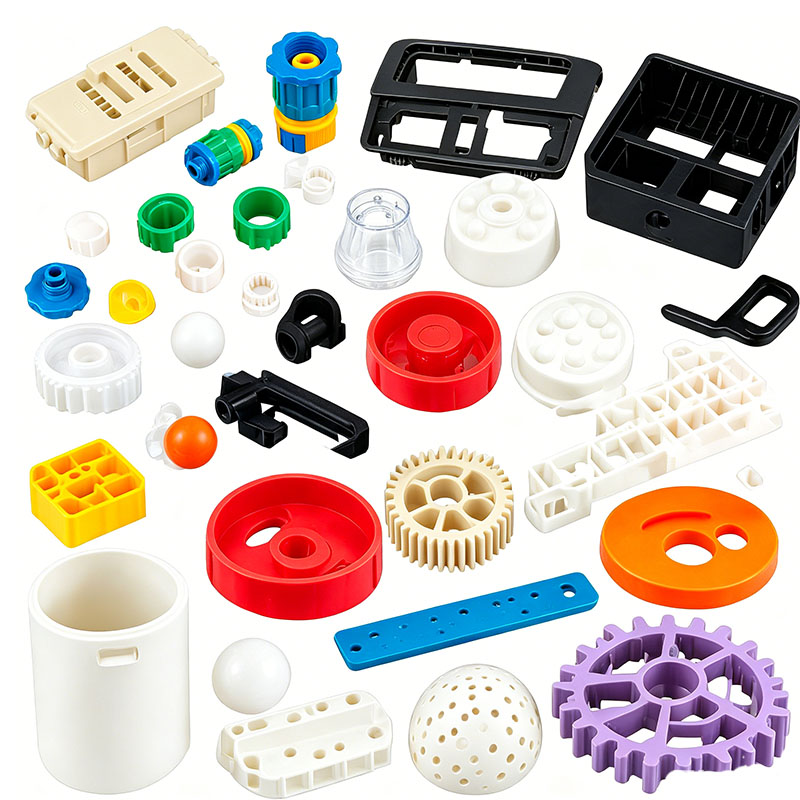
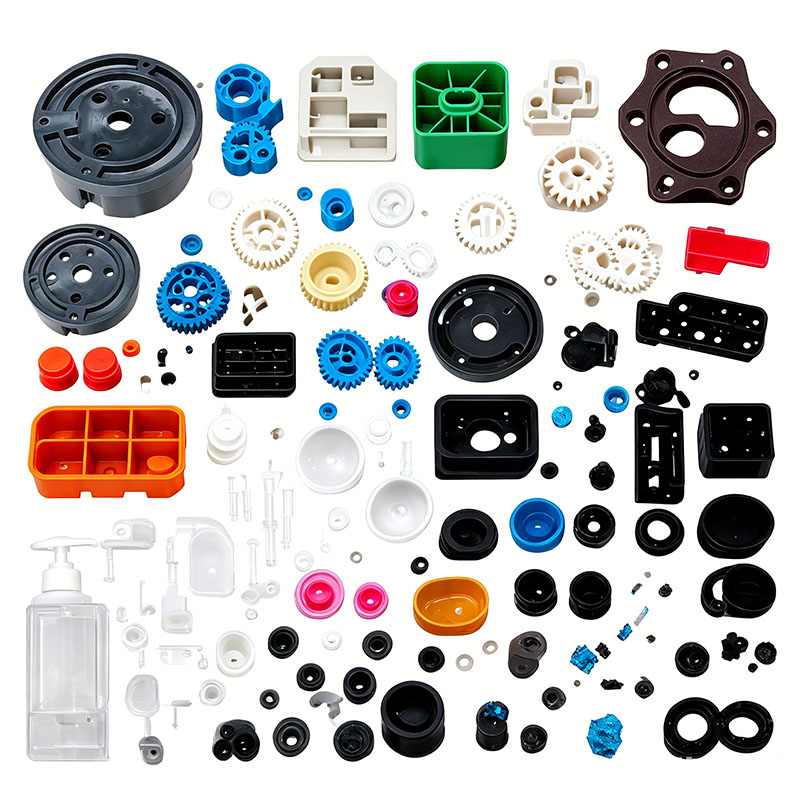
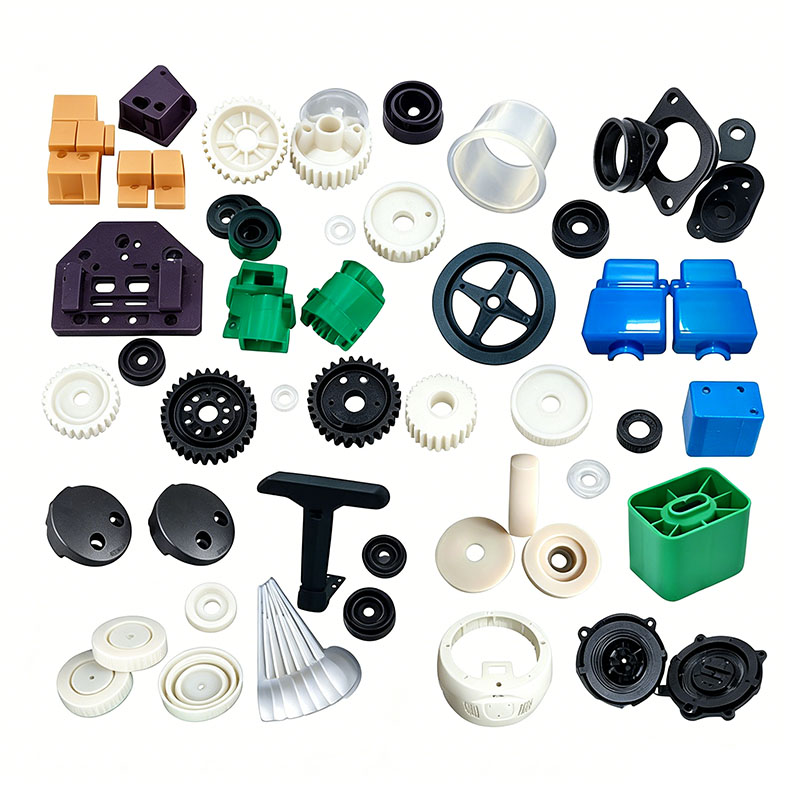
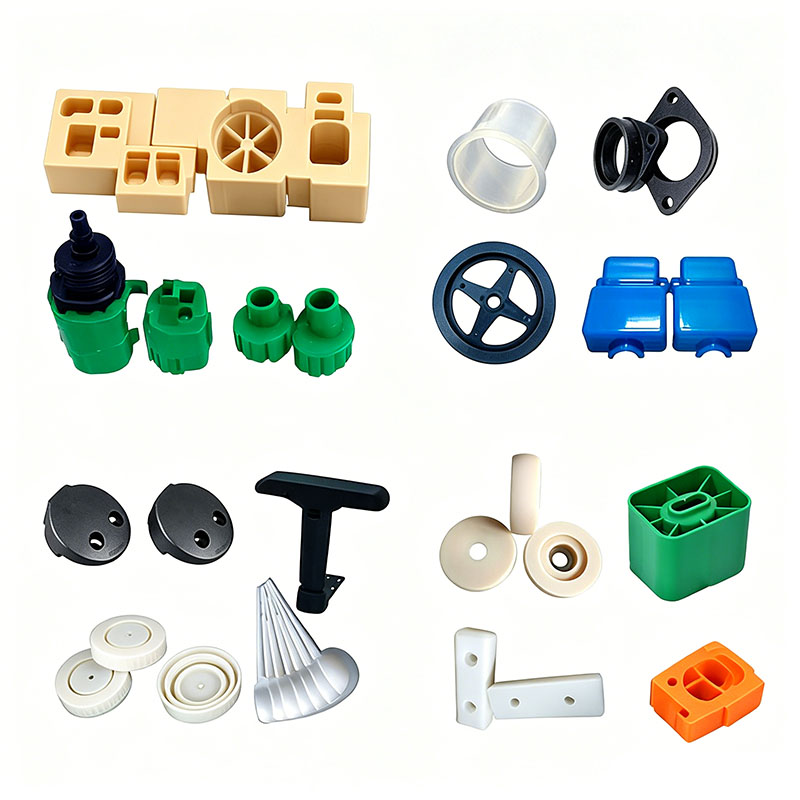
Plast ABS PP PC PA6 delar gjutning
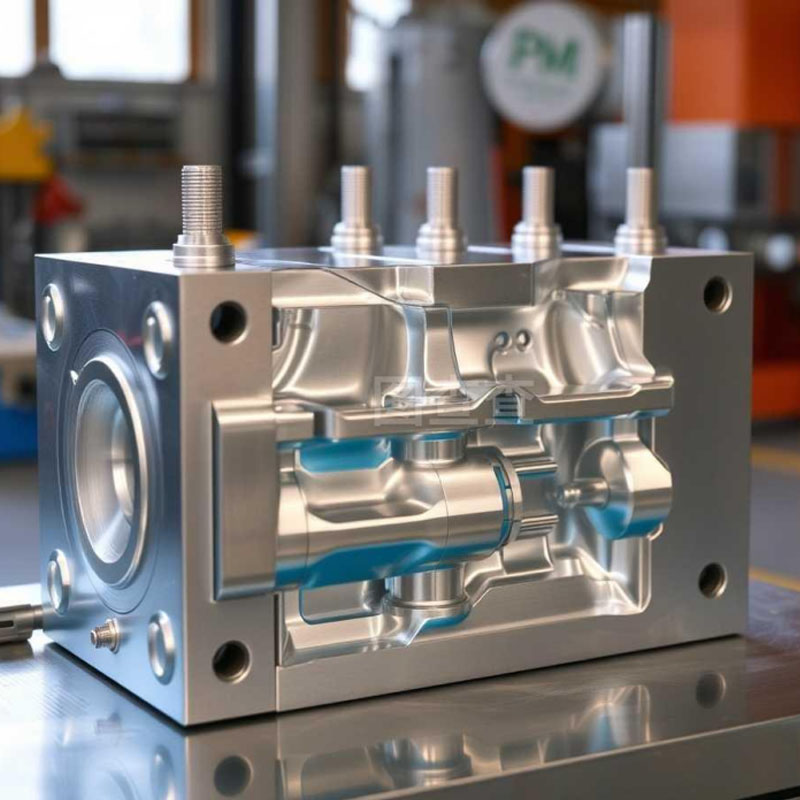
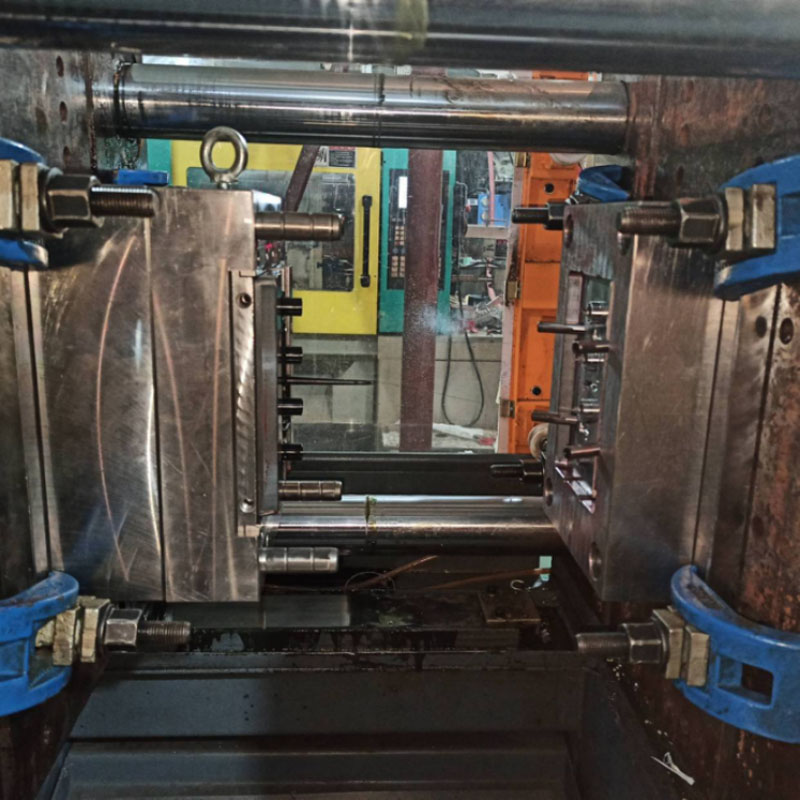
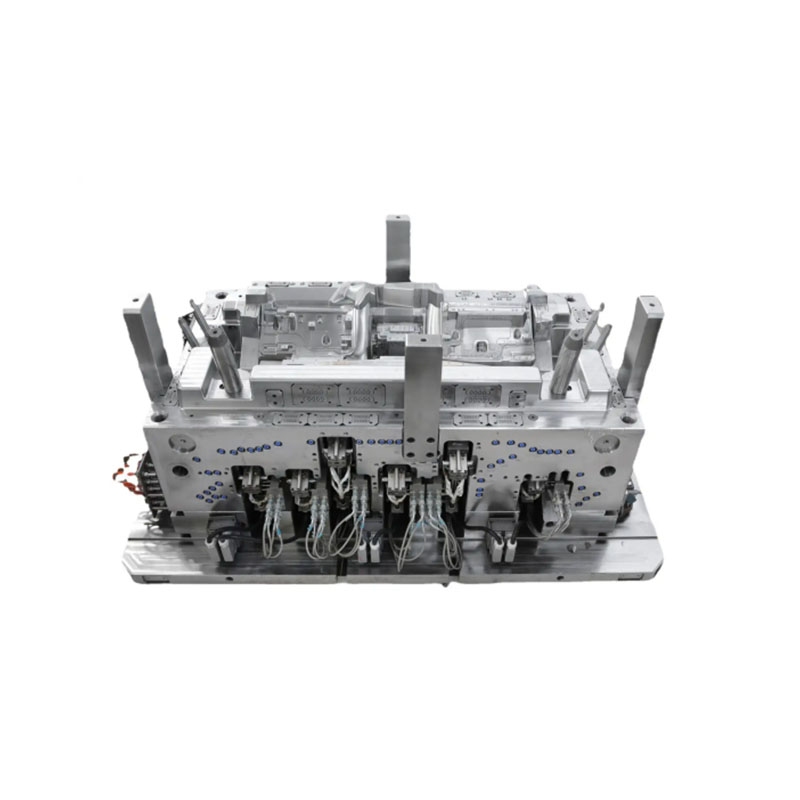
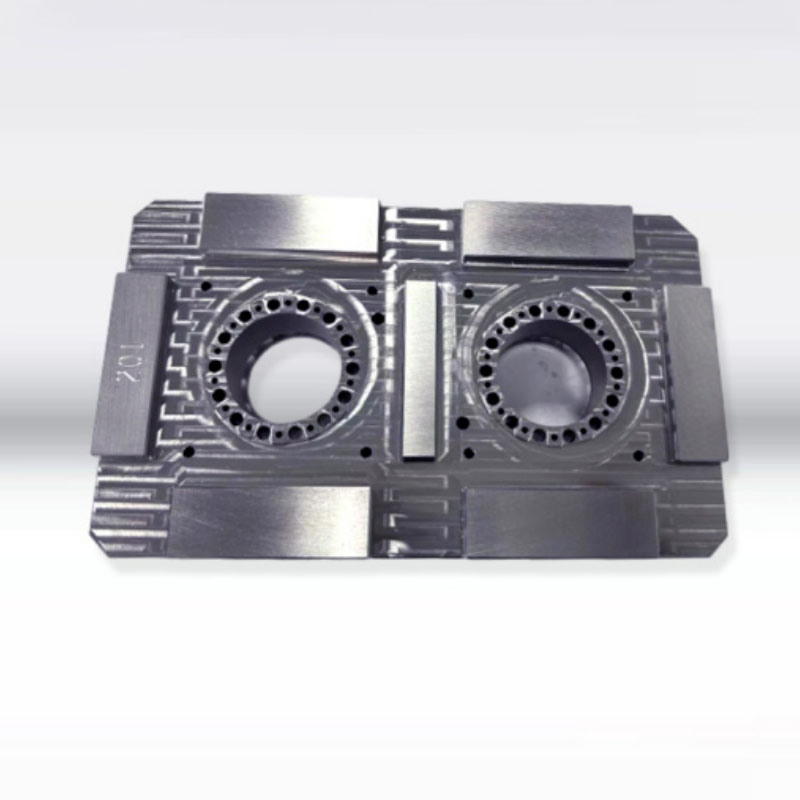
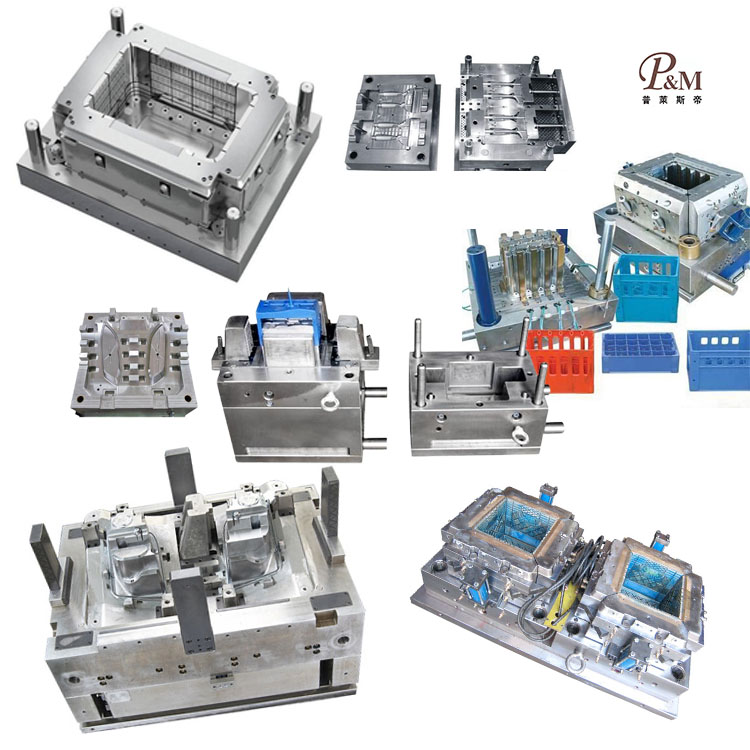
Ningbo (P&M) Plastic Metal Products Co., Ltd. har 17 år av formtillverkningsteknik och kan anpassa plast ABS PP PC PA6 gjutning av delar. Vi tillhandahåller professionella skräddarsydda plast ABS PP PC PA6 delar formgjutning tjänster, och vi är en professionell plast ABS PP PC PA6 delar formgjutning tillverkare. Vi har tillräcklig erfarenhet av val av produktråvaror och formmaterial. I processen med att anpassa plast ABS PP PC PA6 delar gjutning, kan vår fabrik tillhandahålla one-stop service. Vi har design- och produktionskapacitet relaterade till plast ABS PP PC PA6 gjutning av delar, såsom: CAD-design, formtillverkning, formsprutning, plastproduktproduktion, montering och andra tekniker.
Skicka förfrågan
Produktbeskrivning
Dessutom har vårt företag etablerat samarbetsrelationer med plastråvaruleverantörer, tryckeritillverkare etc. för att säkerställa tillgången på råvaror och tryckkvaliteten. Genom vår rika erfarenhet och perfekta försörjningskedja kan vårt företag förse kunder med högkvalitativa anpassade plast ABS PP PC PA6 delar gjutning produkter för att möta deras specifika behov. Samtidigt har vi 10 års professionell erfarenhet av utrikeshandelstjänster, förstår utrikeshandelsprocessen och ser bättre till våra kunder. För plast ABS PP PC PA6 delar gjutprodukter, kan vi tillverka motsvarande plastdelar, vilket huvudsakligen görs genom formsprutning.
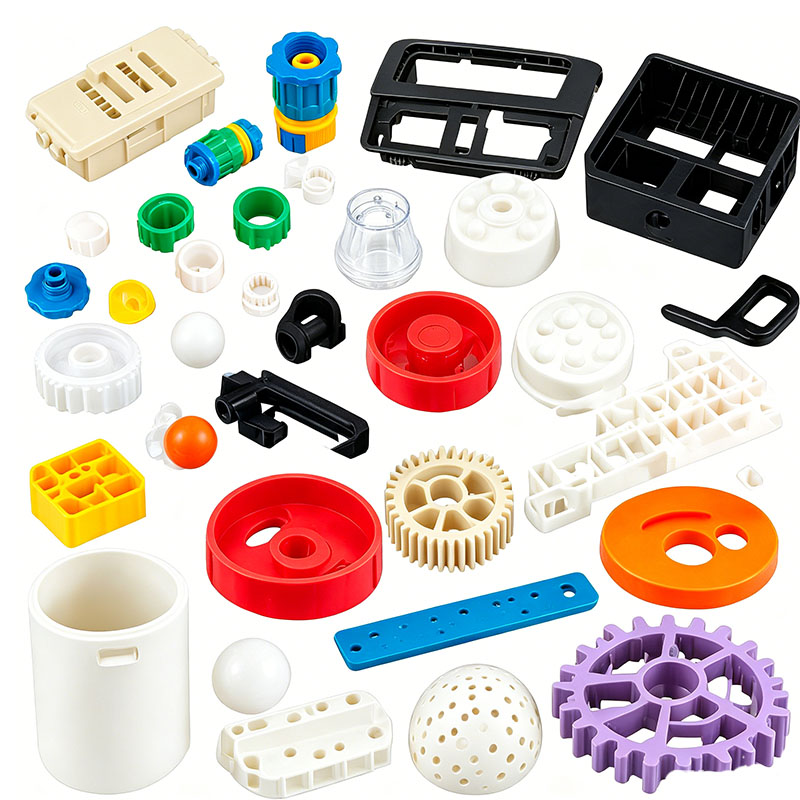
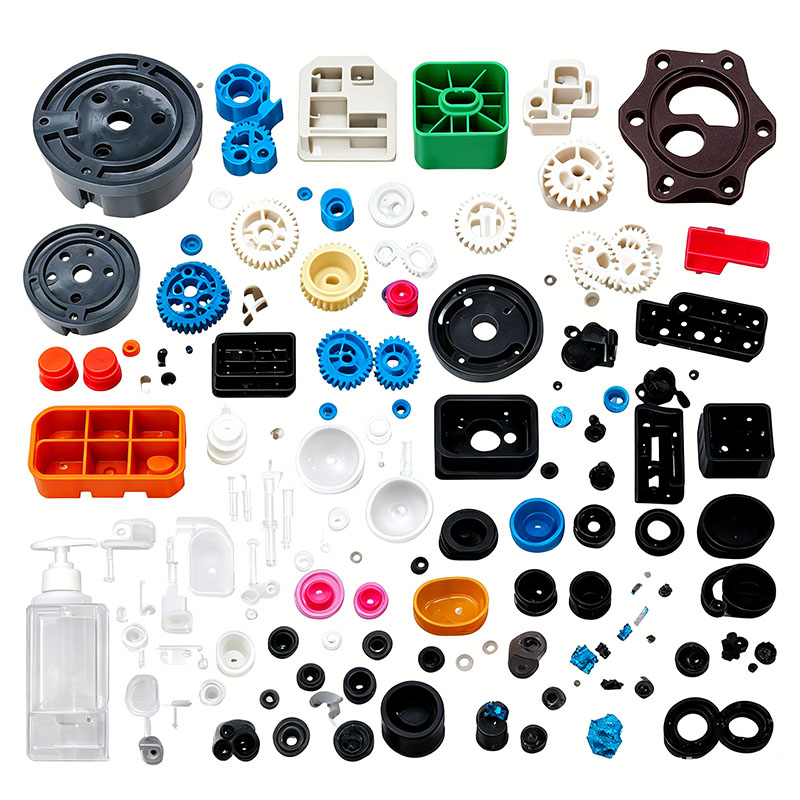
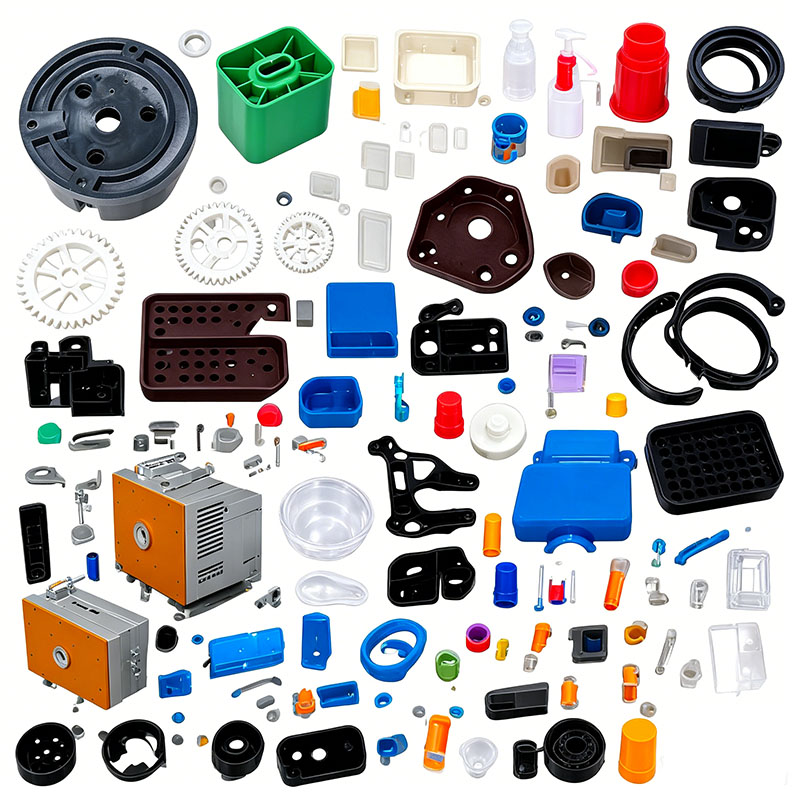
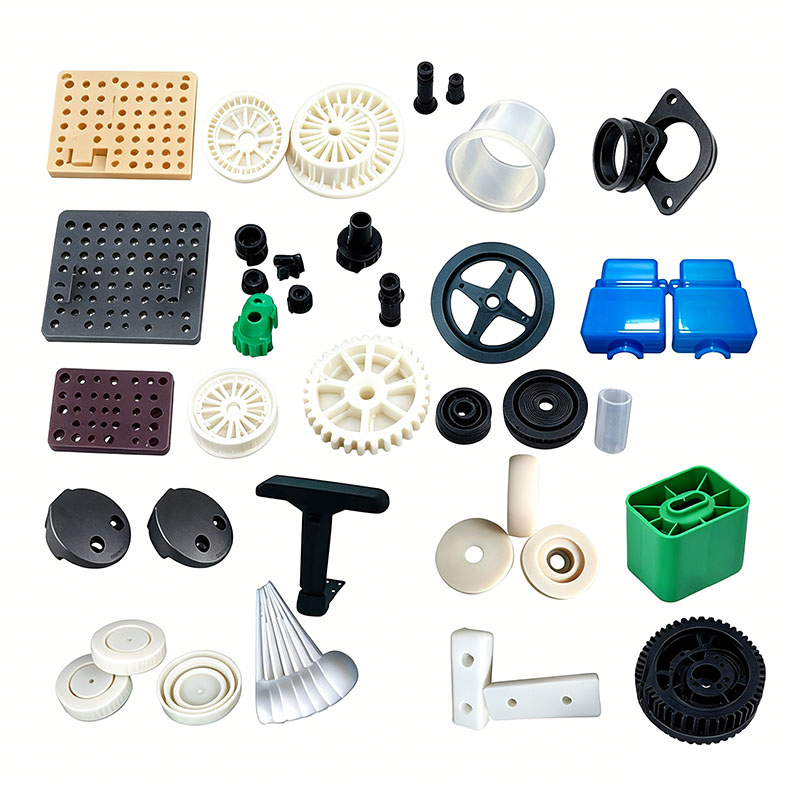
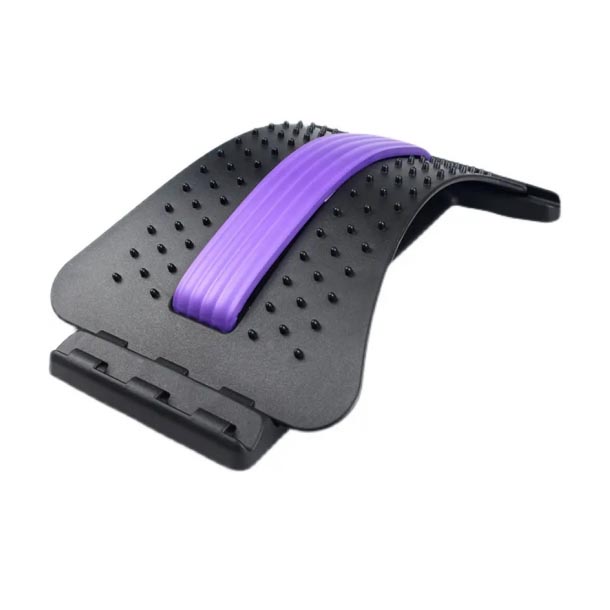
Elektriska skoterplastdelar använder vanligtvis fyra huvudsakliga basmaterial: ABS, PP, PC och PA6. Dessa material skiljer sig väsentligt i molekylstruktur, vattenabsorption, flytbarhet och termisk stabilitet; följaktligen varierar deras formningstemperaturer, torkningsförhållanden, mögelparametrar och defektreducerande strategier kraftigt. Att tillämpa en standardiserad process över dessa material leder ofta till defekter som silverränder, sjunkmärken, sprickor, spröda brott och deformation. Följande avsnitt beskriver de viktigaste formningspunkterna för varje material, och innehåller praktiska produktionsstandarder för komponenter som skoterhus, batterihöljen, instrumentskydd och fällbara fästen.
I. ABS gjutning Essentials (instrumenthus, karosseriöverdrag, styrhöljen)
ABS är en sampolymer av akrylnitril, butadien och styren. Den erbjuder god seghet, hög ytglans och lätt att måla eller galvanisera, och är klassificerad som en allmän teknisk plast med låg vattenabsorption. Viktiga kontrollparametrar inkluderar torkning, formtemperatur och intern stresshantering.
Torkningskrav: Vattenabsorptionshastigheten vid rumstemperatur är cirka 0,2 %; underlåtenhet att torka materialet ordentligt kan leda till silverränder och bubblor. Standardtorkning innebär att materialet hålls vid 80°C i 3–4 timmar för att hålla fukthalten under 0,04 %; denna tid bör förlängas till 5 timmar i fuktigt väder. Djup avfuktning krävs inte; det räcker med en vanlig tratttork.
Fattemperatur: Matningszon 160–170°C; mittzon 180–190°C; munstycke 195–205°C. Alltför höga temperaturer gör att butadienkomponenten sönderdelas, vilket resulterar i gulning och sprödhet; omvänt resulterar temperaturer som är för låga i dålig flytbarhet, vilket leder till svetslinjer och korta skott.
Mögeltemperatur: Måttligt intervall på 50–65°C. Låga formtemperaturer inducerar hög inre spänning, vilket orsakar sprickbildning under bakningsprocessen efter målning eller galvanisering; höga formtemperaturer förlänger kylningscykeln och gör tunnväggiga delar benägna att deformeras.
Processtryck och hastighet: Insprutningstrycket varierar från 80 till 110 bar. För tunnväggiga kosmetiska delar används stegvis höghastighetsfyllning för att minimera svetslinjer. Hålltrycket appliceras i två steg – 70 bar följt av 90 bar – för att förhindra sjunkmärken på ytan. Vanliga defekter och motåtgärder: Låg svetslinjestyrka kan åtgärdas genom att öka formtemperaturen och förbättra ventileringen; sprickbildning efter sprutning kräver ett glödgningssteg (60°C under 2 timmar); ytflödesmärken (vattenmärken) orsakas vanligtvis av otillräcklig torkning av råmaterial.
Omslipningsspecifikationer: Andelen tillsatta inlopp/löpare bör inte överstiga 15 %; segheten sjunker avsevärt vid upprepad återvinning, så att överskrida detta förhållande är förbjudet för delar där utseendet är avgörande.
II. PP gjutning Essentials (batterihöljen, fendrar, skyddspaneler, clips)
Polypropen (PP) är en halvkristallin plast som kännetecknas av låg densitet, slaghållfasthet, syra/alkali-beständighet, låg kostnad och utmärkt flytbarhet; den har dock hög krympning, är svår att binda och har måttlig seghet vid låg temperatur. Viktiga formningskontroller fokuserar på att hantera krympdeformation och ventilering.
Torkningskrav: Vattenabsorptionen är under 0,01 %, så torkning är onödig för standardproduktion; om den förvaras i en fuktig miljö under en längre period, torka vid 60°C i 1 timme för att avlägsna ytfukt.
Fattemperatur: 190–230°C; munstyckstemperatur: 210–230°C. PP har en låg smältpunkt; för höga temperaturer orsakar nedbrytning, vilket leder till lukter och silverränder, medan otillräckliga temperaturer resulterar i ofullständig kristallisation, en matt ytfinish och minskad seghet.
Formtemperatur: 30–50°C. Högre formtemperaturer ökar kristalliniteten och produktens styvhet men ökar också krympningen; låga formtemperaturer används för tunnväggiga delar för att minimera skevhet.
Nyckelformningsegenskaper: PP-gjutningskrympningen sträcker sig från 1,5 % till 2,5 %, så formkonstruktionen måste ta hänsyn till denna krympning. Fyllningshastigheten bör vara medelhög till hög; på grund av utmärkt smältflytbarhet uppstår lätt flamma, så klämkraften måste anpassas till produktens projicerade område. Hålltiden ökar med väggtjockleken; tjockväggiga batterifack kräver en hålltid på 15–20 sekunder för att motverka krympning orsakad av kristallisation.
Defektkontroll: Produktens skevhet orsakas främst av ojämn kylning; lägg till kylkanaler runt formhålan. Dålig vidhäftning eller screentrycksvidhäftning bör åtgärdas genom efterformning av låga eller koronabehandling. För tunnväggiga delar som upplever gasinneslutning eller vidbränning, vidga ventilationskanalerna vid avskiljningslinjen. Anpassningar för modifierad PP: För härdad PP och väderbeständig PP förblir processparametrarna oförändrade, med endast masterbatchförhållandet justerat; för glasfiberförstärkt PP måste formtemperaturen höjas till 60°C för att förbättra fiberbindningen.
III. PC Molding Essentials (Transparenta instrumentskydd, höghållfasta dekorativa delar)
Polykarbonat (PC) erbjuder hög transparens, slagtålighet och värmebeständighet, men det är mycket hygroskopiskt, har hög smältviskositet och är extremt känsligt för fukt. Nyckeln till gjutning är grundlig avfuktande torkning och högtrycksfyllning med låg hastighet.
Obligatoriska torkningsstandarder: Vattenabsorption vid rumstemperatur kan nå 0,3 %; formsprutning med fukt närvarande leder till omfattande silverränder, bubblor och produktens sprödhet/sprickbildning. En avfuktande torktumlare måste användas vid 110–120°C i 4–6 timmar och hålla fukthalten strikt under 0,02 %; om maskinen står stilla i mer än en timme måste materialet torkas om.
Fattemperatur: 260–300°C; munstycke: 280–300°C. PC har hög viskositet; låga temperaturer förhindrar fullständig fyllning av kavitet, medan temperaturer över 320°C orsakar molekylkedjeklyvning, vilket minskar transparensen och orsakar en drastisk minskning av slaghållfastheten. Rensa trumman med PP före avstängning för att förhindra högtemperaturförkolning och kolansamling.
Formtemperatur: Hög formtemperatur på 80–100°C. Höga temperaturer minskar inre skjuvspänningar och förhindrar spänningsmärken på transparenta delar; alltför låga temperaturer orsakar inre spänningskoncentrationer, vilket gör delar benägna att spricka under monteringsbelastningar.
Insprutningsprocess: Högtrycksfyllning med låg hastighet (insprutningstryck 100–140 bar) för att undvika inre spänningar orsakade av höghastighetsskjuvning; måttligt hålltryck med förlängd varaktighet baserat på väggtjocklek; överdrivet hålltryck är strängt förbjudet för genomskinliga delar för att förhindra stressblekning.
Efterbearbetning: Om transparenta PC-delar kräver montering eller limning, glödga dem vid 70–80°C i 2–3 timmar efter formning för att lindra inre spänningar; polera formen till en spegelfinish för att säkerställa hög ljusgenomsläppning utan grumling eller grumling. IV. PA6 gjutningsnyckelpunkter (vikbara spärrar, stödkonsoler, bärande konstruktionsdelar)
Nylon 6 (PA6) har hög kristallinitet, slitstyrka och hög mekanisk hållfasthet, vilket gör det till ett idealiskt material för lastbärande skoterkomponenter. Dess primära nackdel är hög vattenabsorption; medan fuktupptagning efter formning faktiskt ökar segheten, måste bearbetningsfokus ligga på grundlig avfuktning, höga formtemperaturer och exakt temperaturkontroll.
Torkningskrav: Otorkad PA6 kan innehålla upp till 3 % fukt, vilket leder till överdrivna bubblor under injektion och spröda svetslinjer som lätt knäpper. Använd en avfuktande torktumlare vid konstant 105–115°C i 4 timmar för att uppnå en fukthalt på ≤0,02 %; för glasfiberförstärkt PA6 (PA6-GF30), förläng torktiden till 5 timmar. Efter torkning, förvara materialet i en förseglad behållare för att förhindra luftexponering; torka på nytt om maskinen har varit inaktiv i mer än 30 minuter.
Fattemperatur: 230–260°C; Munstycke: 240–260°C. Temperaturer som är för låga resulterar i dåligt smältflöde och ojämn glasfiberdispersion; temperaturer som överstiger 270°C orsakar nylonsönderdelning, genererar ammoniakgasbubblor och minskar hållfastheten avsevärt.
Formtemperatur: Hög formtemperatur på 70–90°C. Höga formtemperaturer förbättrar kristalliniteten och glasfiberdistributionens enhetlighet, vilket avsevärt förbättrar slitage- och utmattningsmotståndet hos fästen och spärrar; gjutning vid låg temperatur resulterar i ofullständig kristallisation, vilket leder till otillräcklig styvhet och känslighet för krypdeformation.
Formningsprocess: Måttlig flytbarhet; insprutningstryck 80–120 bar med medelhastighetsfyllning. Glasfiberförstärkta material orsakar slitage av mögelhålighet, så hålrum kräver nitreringsbehandling. Undvik överdrivet hålltryck för att förhindra inre spänningar som kan orsaka deformation under lagring; beräkna kyltiden baserat på maximal väggtjocklek (t.ex. tjockväggiga spärrar >4 mm kräver >20 sekunders kylning).
Särskilda egenskaper: PA6 är hård och spröd omedelbart efter urformning men blir seghet efter att ha absorberat fukt naturligt under 24 timmar i rumstemperatur; om snabb montering krävs kan en kokande vattenbehandling användas för att öka segheten. Glasfiberförstärkta delar är benägna att "fiberflytande" (exponering av ytfiber); förbättra ytans utseende genom att höja formtemperaturen och sänka insprutningshastigheten. V. Sammanfattningsjämförelse av formningsegenskaper för fyra material
ABS prioriterar ytfinish och låg inre belastning, vilket gör den lämplig för dekorativa yttre delar; PP är lätt att forma men uppvisar hög krympning, vilket gör den idealisk för lättviktshus; PC erbjuder hög transparens och slagtålighet men kräver strikt kontroll över torkning och höga formtemperaturer; PA6 ger överlägsen hållfasthet och slitstyrka men kräver noggrann avfuktning, vilket gör att den ofta används för bärande konstruktionskomponenter. I den faktiska produktionen måste råmaterial väljas baserat på delens funktionalitet, och specifika torknings-, formtemperatur- och injektionsparametrar måste följas strikt. Dessutom är kontroller angående glödgning, ventilering och användning av omslipning väsentliga för att minimera batchdefekter – såsom sprickor, silverränder, sjunkmärken och skevhet – vid källan, och därigenom säkerställa konsekvent kvalitet för elektriska skotrars plastkomponenter.
Vi är en tillverkare av plast ABS PP PC PA6 delar gjutning, tillhandahåller högkvalitativ plast ABS PP PC PA6 delar gjutning tillverkning. Så länge du vill anpassa/utveckla plast ABS PP PC PA6 delar gjutning produkter, kan du hitta oss. Vi har professionell formsprutningsdesign och mogen tillverkningsteknik, vilket ger dig one-stop-service, från produktdesign-formtillverkning-produktproduktion-produktförpackning-produkttransport, vi kan hjälpa dig i varje länk. Så länge du kommer till oss kommer vi att ge dig den ultimata servicen och tillfredsställa dig vad gäller produktkvalitet, produktionstid, informationsdialog m.m.
|
Produktnamn |
Löpbandsgjutning |
|
Vänligen ge |
2D, 3D, prover eller storleken på flervinkelbilderna |
|
Mögeltid |
20-35 dagar |
|
Produkttid |
7-15 dagar |
|
Formprecision |
+/-0,01 mm |
|
Mögelliv |
50-100 miljoner skott |
|
Produktionsprocess |
Revisionsritningar - mögelflödesanalys - designvalidering - Anpassade material - formbearbetning - kärnbearbetning - elektrodbearbetning - Löparsystem bearbetning - bearbetning av delar och anskaffning - bearbetning acceptans - kavitet ytbehandlingsprocess - komplext läge Die - Hela formytbeläggning - Monteringsplatta - formprov - provprov - sändning prover |
|
Mögelhålighet |
Ett hålrum, flera hålrum eller samma olika produkter tillverkas tillsammans |
|
Formmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Löparsystem |
Varmlöpare och kalllöpare |
|
Basmaterial |
P20,2738,2344,718,S136,8407,NAK80,SKD61,H13 |
|
Avsluta |
Pitting ordet, spegelfinish, matt yta, striae |
|
Standard |
HASCO, DME eller beroende av |
|
Huvudsaklig teknik |
Fräsning, slipning, CNC, EDM, tråd skärning, snidning, EDM, svarvar, ytfinish, etc. |
|
Programvara |
CAD,PRO-E,UG Designtid: 1-3 dagar (normala omständigheter) |
|
Produktmaterial |
ABS,PP,PC,PA6,PA66,TPU,POM,PBT,PVC,HIPS,PMMA,TPE,PC/ABS,TPV,TPO,TPR,EVA,HDPE,LDPE,CPVC,PVDF,PPSU.PPS. |
|
Kvalitetssystem |
ISO9001:2008 |
|
Bestäm tid |
20 dagar |
|
Utrustning |
CNC, EDM, avskärning Maskin, plastmaskiner, etc plast resväska form zhe jiang |


Tillverkning av plastsprutform

Specifikationer för plastgjutning

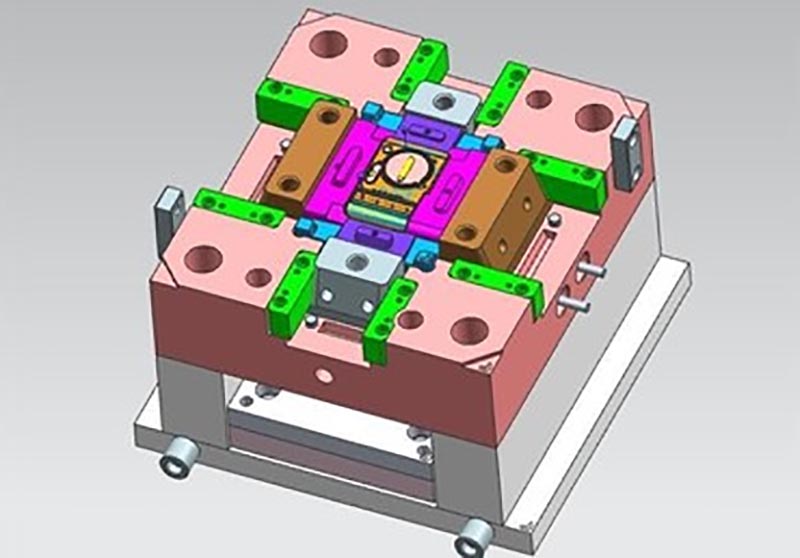
Formdesign:



Transaktionsprocess:

Mögeltestning:


Produktförpackning

Fabrik
Vi är anpassad plastformfabrik. Vår fabrik är formsprutningstillverkare av plast. vi har 17 års erfarenhet av professionell anpassad plastform och 10 års erfarenhet av utrikeshandel. Vi är anpassad plastformleverantör. Vi kan tillhandahålla skräddarsydd plastformservice. Vår fabrik kan tillverka de formsprutade plastdelarna, och kvaliteten på produkterna kommer att tillfredsställa dig.
Vi har mer än 50 avancerade maskiner och hundratals ingenjörer och designers. Vi kan tillhandahålla one-stop service, från produktdesign - formtillverkning - produktproduktion - produktförpackning - transport. Vi har en komplett produktionskedja. Vi kan uppfylla alla dina krav.
Tjänster vi tillhandahåller:
Professionell anpassad formservice, plastformdesign och tillverkning av plastprodukter, produktdesign, formdesign, anpassning av blåsform, anpassning av rotationsform, anpassning av formgjutning. 3D-utskriftstjänster, CNC-tillverkningstjänster, produktförpackningar, skräddarsydda förpackningar, frakttjänster.










Vi följer alltid principerna om kvalitet först och tid först. Samtidigt som du förser kunderna med produkter av högsta kvalitet, försök att maximera produktionseffektiviteten och förkorta produktionstiden. Vi är stolta över att kunna berätta för varje kund att vårt företag inte har förlorat någon kund sedan starten. Om det finns ett problem med produkten kommer vi aktivt att söka en lösning och ta ansvar till slutet.

FAQ
F1: Är du handelsföretag eller tillverkare?
A: Vi är tillverkare.
Q2. När kan jag få offerten?
S: Vi citerar vanligtvis inom 2 dagar efter att vi fått din förfrågan.
Om du är mycket brådskande, vänligen ring oss eller berätta i din e-post så att vi kan lämna offert åt dig först.
Q3. Hur lång är ledtiden för mögel?
S: Allt beror på produkternas storlek och komplexitet. Normalt är ledtiden 25 dagar.
Q4. Jag har ingen 3D-ritning, hur ska jag starta det nya projektet?
S: Du kan ge oss ett formprov, vi hjälper dig att avsluta 3D-ritningsdesignen.
F5. Innan leverans, hur säkerställer man produktens kvalitet?
S: Om du inte kommer till vår fabrik och inte heller har den tredje parten för inspektion, kommer vi att vara din inspektionsarbetare.
Vi kommer att tillhandahålla dig en video för produktionsprocessdetaljer inklusive processrapport, produktstorleksstruktur och ytdetalj, packningsdetalj och så vidare.
F6. Vad är dina betalningsvillkor?
S: Mögelbetalning: 40% deposition av T/T i förskott, 30% andra formbetalning innan du skickar ut de första proverna, 30% mögelsaldo efter att du har godkänt de slutliga proverna.
B: Produktionsbetalning: 50% deposition i förskott, 50% innan slutvarorna skickas ut.
F7: Hur gör du vår verksamhet långsiktig och god relation?
A:1. Vi håller god kvalitet och konkurrenskraftigt pris för att säkerställa att våra kunder drar nytta av produkter av bästa kvalitet.
2. Vi respekterar varje kund som vår vän och vi gör uppriktigt affärer och blir vänner med dem, oavsett var de kommer ifrån.
Hot Tags: Plast ABS PP PC PA6 delar gjutning, Kina, Tillverkare, Leverantör, Fabrik, Anpassad, Grossist, Köp, Kvalitet, Senast såld, Tillverkad i Kina
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.